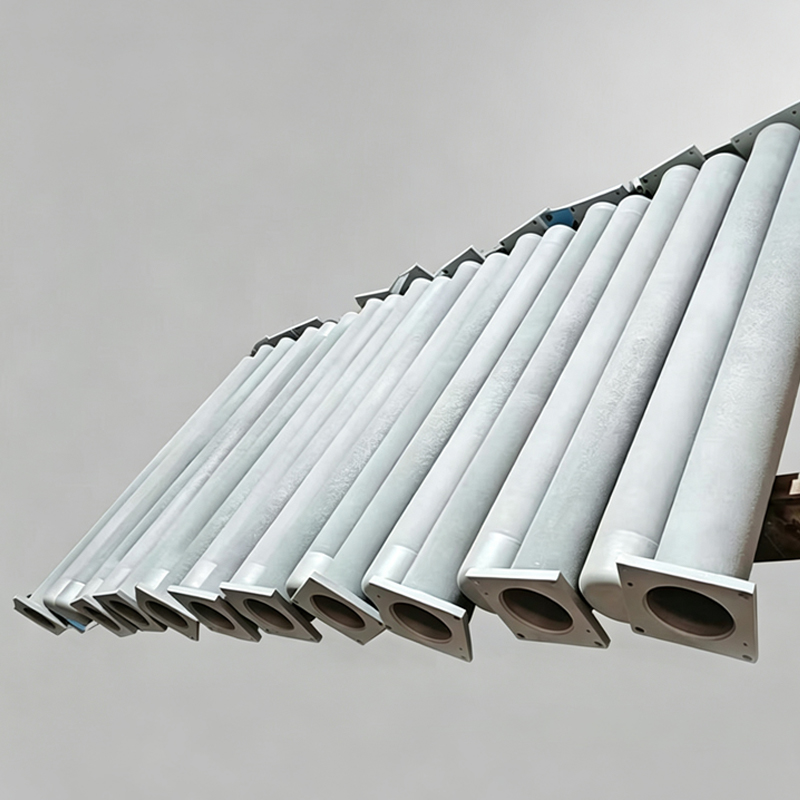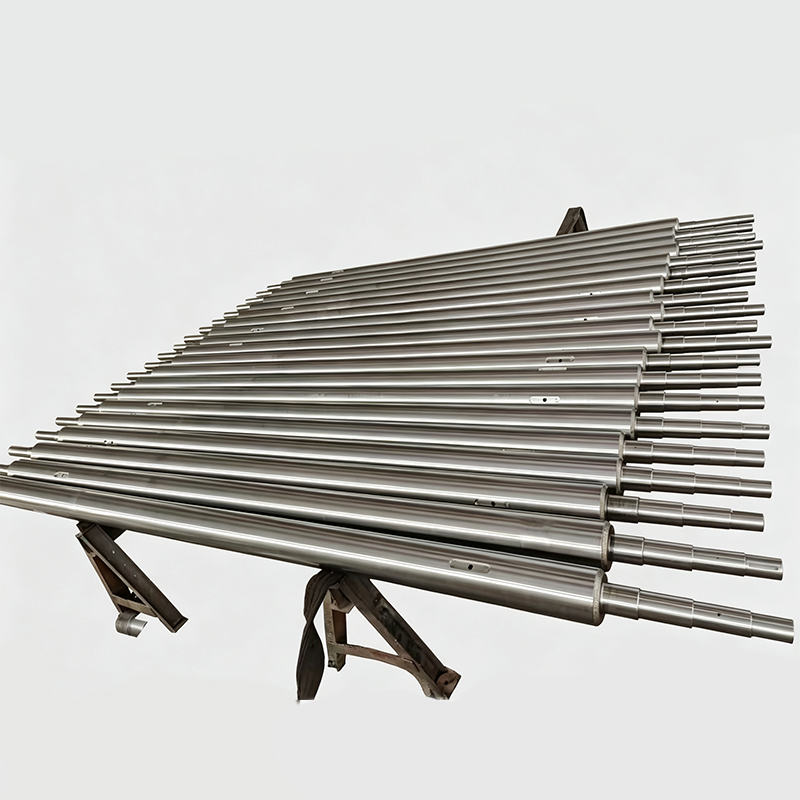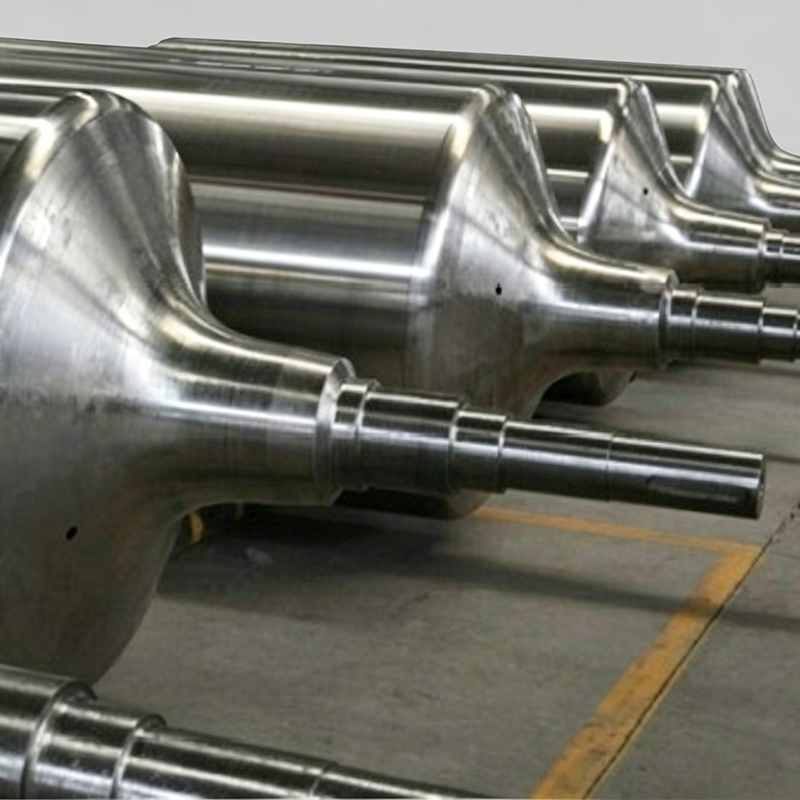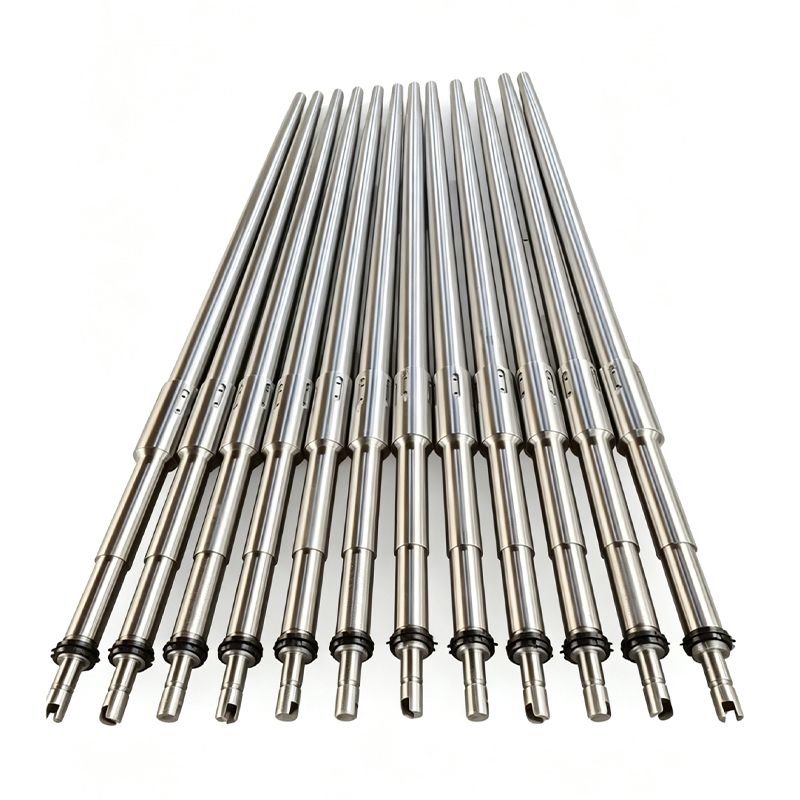
Цельный сердечник конвейерных роликов: цена от производителя
2026-09-22
Цельный сердечник конвейерных роликов: инженерный подход к выбору и ценообразованию
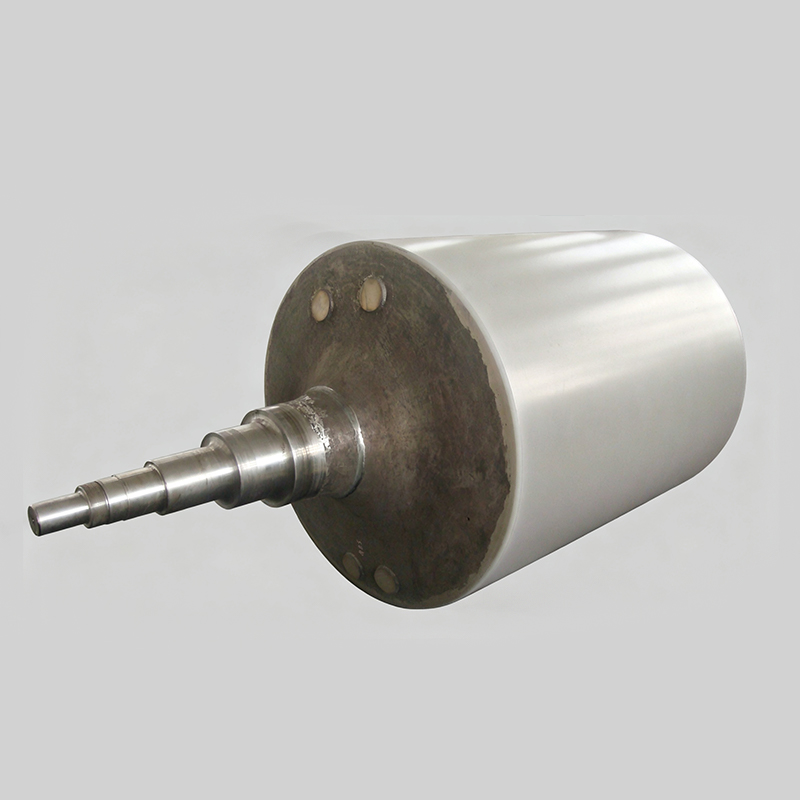
Цельный сердечник конвейерных роликов является критически важным несущим элементом в системах транспортировки материалов, особенно в условиях экстремальных термических и механических нагрузок. В отличие от сборных конструкций, монолитная структура обеспечивает высокую радиальную жесткость, точную соосность и устойчивость к деформациям при температурах свыше 800°C. Для промышленных закупщиков и инженеров-проектировщиков понимание факторов, формирующих стоимость этого компонента, выходит за рамки простого сравнения прайс-листов. Цена определяется сложным взаимодействием металлургического состава сплава, метода литья (центробежное или статическое), требований к механической обработке и строгости контроля геометрических допусков.
В 2026 году рынок промышленных компонентов сталкивается с необходимостью балансировки между первоначальной стоимостью оборудования и общим сроком его службы (TCO). Использование некачественных сердечников приводит к быстрому износу подшипниковых узлов, нарушению геометрии конвейерной ленты и незапланированным остановкам производственных линий. ООО «Цзянсу Хайе Машиностроение», обладая более чем двадцатилетним опытом в производстве высокотемпературных компонентов, применяет вертикально интегрированный подход: от разработки сплавов до финишной шлифовки. Это позволяет предлагать конкурентоспособную цену от производителя без компромиссов в надежности, что особенно актуально для металлургических, энергетических и нефтехимических предприятий.
Конструктивные особенности и функциональное назначение
Сердечник ролика выполняет функцию основной оси вращения и теплоотвода. В печах отжига, линиях горячей оцинковки и установках непрерывной разливки стали этот элемент подвергается комплексному воздействию:
- Термические удары: Циклические изменения температуры вызывают тепловое расширение и сжатие материала. Цельная структура минимизирует риск расслоения или образования трещин, характерных для сварных или составных конструкций.
- Радиальные и осевые нагрузки: Вес транспортируемого материала (стальных листов, слябов, труб) создает значительное давление на прогиб вала. Высокий модуль упругости цельного сердечника предотвращает биение ролика.
- Абразивный износ и коррозия: Контакт с агрессивными средами (окислы металлов, химические пары) требует использования специальных жаропрочных сталей или чугунов с высоким содержанием хрома и никеля.
Инженерная практика показывает, что отказ от использования цельных сердечников в пользу более дешевых аналогов часто приводит к увеличению частоты технического обслуживания на 40-60%. В условиях непрерывного цикла производства, где час простоя линии горячей прокатки может стоить десятки тысяч долларов, инвестиция в качественный цельный сердечник экономически оправдана уже в первый квартал эксплуатации.
Факторы, определяющие цену цельного сердечника
Запрос «цена от производителя» часто подразумевает поиск наиболее выгодного предложения, однако в промышленном секторе стоимость напрямую коррелирует с технологической сложностью изделия. Основные составляющие ценообразования включают:
- Материал заготовки: Использование жаропрочных сплавов типов HK40, HP-Nb, 310S или специализированных чугунов с шаровидным графитом существенно влияет на базовую стоимость. Легирующие элементы, такие как ниобий и титан, повышают сопротивление ползучести материала, но также увеличивают цену сырья.
- Метод изготовления: Центробежное литье обеспечивает более однородную микроструктуру металла и отсутствие внутренних раковин по сравнению со статическим литьем. Однако оборудование для центробежного литья требует высоких капитальных затрат, что отражается в цене готового изделия. ООО «Цзянсу Хайе Машиностроение» использует оба метода, подбирая оптимальный вариант под конкретные условия эксплуатации клиента.
- Механическая обработка и допуски: Точность посадки подшипников и сопряжения с оболочкой ролика требует обработки поверхностей с допусками вплоть до h6-h7. Глубокая расточка, шлифовка посадочных мест и балансировка добавляют значительную долю в себестоимость.
- Контроль качества: Внедрение системы «нулевого дефекта», включающей ультразвуковой контроль (УЗК), рентгенографию и химический спектральный анализ каждой плавки, гарантирует надежность, но требует ресурсов лаборатории.
Сравнительный анализ: Цельный сердечник против сборных конструкций
При модернизации конвейерных систем инженеры часто стоят перед выбором между цельными и сборными сердечниками. Ниже приведена таблица сравнения ключевых параметров, помогающая принять обоснованное решение.
| Параметр | Цельный сердечник (Monolithic) | Сборный/Сварной сердечник |
|---|---|---|
| Прочность на изгиб | Высокая. Отсутствие сварных швов исключает точки концентрации напряжений. | Средняя. Риск разрушения по сварному шву при циклических нагрузках. |
| Термостойкость | Отличная. Однородное тепловое расширение по всему объему. | Ограниченная. Различные коэффициенты расширения материалов могут вызывать деформации. |
| Соосность | Идеальная. Обработка на токарных центрах обеспечивает высокую точность. | Требует дополнительной выверки. Риск биения из-за накопления допусков сборки. |
| Стоимость производства | Выше из-за сложности литья и обработки твердых сплавов. | Ниже на этапе заготовки, но выше затраты на сборку и контроль. |
| Срок службы в печах >800°C | Длительный (до нескольких лет в зависимости от режима). | Краткосрочный. Высокий риск термоусталостного разрушения. |
| Применимость | Тяжелые условия: металлургия, цемент, стекло. | Легкие условия: пищевая промышленность, легкая логистика. |
Из таблицы видно, что для тяжелых промышленных применений цельный сердечник является безальтернативным решением. Попытка сэкономить на начальном этапе за счет сборных конструкций в высокотемпературных зонах неизбежно приведет к росту эксплуатационных расходов.
Технологии производства в ООО «Цзянсу Хайе Машиностроение»
Производственная база компании в провинции Цзянсу оснащена полным циклом оборудования, позволяющим контролировать качество на каждом этапе. Ключевые технологические преимущества, влияющие на конечную продукцию:
- Литейное производство: Применение технологий вакуумного всасывания по выплавляемым моделям позволяет получать заготовки сложной геометрической формы с высокой чистотой поверхности и минимальными припусками на обработку.
- Термическая обработка: Собственные печи для закалки и отпуска обеспечивают получение требуемой микроструктуры аустенита или феррита, что критично для сопротивления ползучести.
- Высокоточная механическая обработка: Парк современных токарных, фрезерных и шлифовальных станков с ЧПУ гарантирует соблюдение чертежных требований. Особое внимание уделяется обработке посадочных мест под подшипники, где шероховатость поверхности не должна превышать Ra 1.6.
Сертификация по стандарту ИСО 9001:2000 подтверждает стабильность процессов. Гибкая производственная система позволяет выполнять как крупные серийные заказы для строительства новых линий, так и единичные поставки для ремонтных нужд действующих предприятий, соблюдая оговоренные сроки.
Реальные промышленные сценарии применения
Понимание того, как цельный сердечник ведет себя в конкретных условиях, помогает правильно сформулировать технические требования при заказе.
Сценарий 1: Печь отжига линии холодной прокатки электротехнической стали
Условия: Температура до 1150°C, защитная атмосфера (водород/азот), высокая скорость движения ленты.
Требования: Сердечник должен сохранять геометрическую стабильность при длительном нагреве. Любое искривление приведет к контакту ленты с роликом и появлению дефектов на поверхности стали.
Решение: Использование цельных сердечников из сплава с высоким содержанием никеля и хрома, изготовленных методом центробежного литья. ООО «Цзянсу Хайе Машиностроение» предоставляет сердечники с углеродистыми втулками, которые улучшают смазку и снижают коэффициент трения в узле вращения, продлевая межремонтный интервал.
Сценарий 2: Роликовая печь для горячекатаных толстолистовых сталей
Условия: Ударные нагрузки при загрузке слябов весом до 30 тонн, температура 900-1000°C, наличие окалины.
Требования: Высокая ударная вязкость и износостойкость. Сопротивление абразивному воздействию окалины, попадающей в подшипниковый узел.
Решение: Применение массивных цельных сердечников из жаропрочного чугуна. Конструкция предусматривает усиленные посадочные места и систему лабиринтных уплотнений. Инженеры компании проводят расчеты на прочность, чтобы гарантировать, что прогиб вала под максимальной нагрузкой не превысит допустимых пределов, сохраняя соосность роликов.
Параметры выбора и технические спецификации
При запросе коммерческого предложения важно предоставить производителю максимально полные данные. Ниже приведены ключевые параметры, которые необходимо учитывать.
| Параметр | Описание и рекомендации |
|---|---|
| Материал | Нержавеющая сталь (304, 310, 316), жаропрочные сплавы (HK40, HP-Nb), чугун (Ni-Cr). Выбор зависит от рабочей температуры и среды. |
| Геометрические размеры | Диаметр вала, длина, диаметр посадочных мест под подшипники. Требуется предоставление чертежа с допусками. |
| Рабочая температура | Максимальная постоянная и пиковая температура. Определяет выбор сплава и типа термообработки. |
| Нагрузка | Статическая и динамическая нагрузка на один ролик. Влияет на диаметр вала и марку материала. |
| Среда эксплуатации | Воздух, защитная атмосфера, вакуум, наличие химических реагентов. Влияет на коррозионную стойкость. |
| Тип подшипника | Шариковый, роликовый, скольжения. Определяет конструкцию посадочных мест и систему смазки. |
Конкретные параметры зависят от модели оборудования и конфигурации производственной линии. Инженеры ООО «Цзянсу Хайе Машиностроение» готовы провести аудит существующих узлов и предложить оптимизированные решения, адаптированные под ваши условия.
Инженерный опыт: на что обратить внимание при приемке
С точки зрения инженерной практики, при приемке партии цельных сердечников следует обращать внимание не только на внешние размеры, но и на качество внутренней структуры металла. Наличие скрытых раковин или неоднородности плотности, которые не видны глазу, может привести к преждевременному разрушению вала под нагрузкой. Поэтому требование о предоставлении сертификатов качества на материал (Mill Certificate) и отчетов о неразрушающем контроле (NDT) является обязательным для ответственных применений.
Также важно учитывать совместимость материалов сердечника и оболочки ролика. Коэффициенты теплового расширения должны быть сопоставимы, чтобы избежать возникновения внутренних напряжений при нагреве. Если сердечник расширяется быстрее, чем оболочка, это может привести к разрыву сварного шва их соединения или деформации всей конструкции. Специалисты компании проводят такие расчеты на этапе проектирования, обеспечивая долгосрочную надежность узла.
Часто задаваемые вопросы (FAQ)
1. Каков срок изготовления цельного сердечника конвейерного ролика?
Срок изготовления зависит от сложности чертежа, выбранного материала и объема заказа. Стандартные изделия из наличия могут быть отгружены в течение 2-3 недель. Индивидуальные заказы с полным циклом литья и механической обработки обычно занимают от 4 до 8 недель. Срочные заказы обсуждаются индивидуально.
2. Можно ли заменить только сердечник, не меняя весь ролик?
Да, в большинстве конструкций печных роликов предусмотрена возможность замены внутреннего сердечника. Это экономически целесообразно, если внешняя оболочка ролика находится в хорошем состоянии. Однако необходимо тщательно проверить посадочные места и соосность перед установкой нового сердечника.
3. Какие документы предоставляются с продукцией?
ООО «Цзянсу Хайе Машиностроение» предоставляет полный пакет документации: чертежи, сертификаты на материалы, отчеты о механических испытаниях, результаты неразрушающего контроля (УЗК, рентген) и паспорт изделия. Для экспортных поставок оформляются все необходимые таможенные и сопроводительные документы.
4. Влияет ли метод литья на цену цельного сердечника?
Да, центробежное литье, как правило, дороже статического из-за более высоких технологических затрат. Однако оно обеспечивает superior качество металла (отсутствие пор, однородная структура), что критично для высокотемпературных применений. Для менее нагруженных узлов может быть рекомендовано статическое литье как более бюджетная альтернатива.
5. Как упаковываются сердечники для транспортировки?
Для предотвращения повреждений при транспортировке сердечники упаковываются в деревянные ящики или на паллеты с использованием фиксирующих элементов. Посадочные поверхности защищаются антикоррозийными составами и пластиковыми чехлами. Упаковка рассчитана на морские и сухопутные перевозки.
Заключение и рекомендации по закупкам
Выбор поставщика цельных сердечников конвейерных роликов должен основываться на технической компетенции производителя, наличии собственного полного производственного цикла и репутации на рынке. Низкая цена, не подкрепленная контролем качества и правильным выбором материалов, является ложной экономией, ведущей к рискам остановки производства.
ООО «Цзянсу Хайе Машиностроение» предлагает прозрачное ценообразование, основанное на реальных производственных затратах и ценности продукта. Двадцатилетний опыт работы на международных рынках, сертификация ISO 9001:2000 и ориентация на долгосрочное партнерство делают компанию надежным выбором для предприятий энергетики, металлургии и нефтехимии.
Для получения детального коммерческого предложения, консультаций по выбору материалов или разработки нестандартных решений, свяжитесь с нашими техническими специалистами. Мы поможем оптимизировать ваши затраты на обслуживание конвейерных систем, обеспечив бесперебойную работу вашего производства.
Ознакомьтесь с нашим полным каталогом решений для термических и прокатных линий: продукция и технические решения для промышленности.