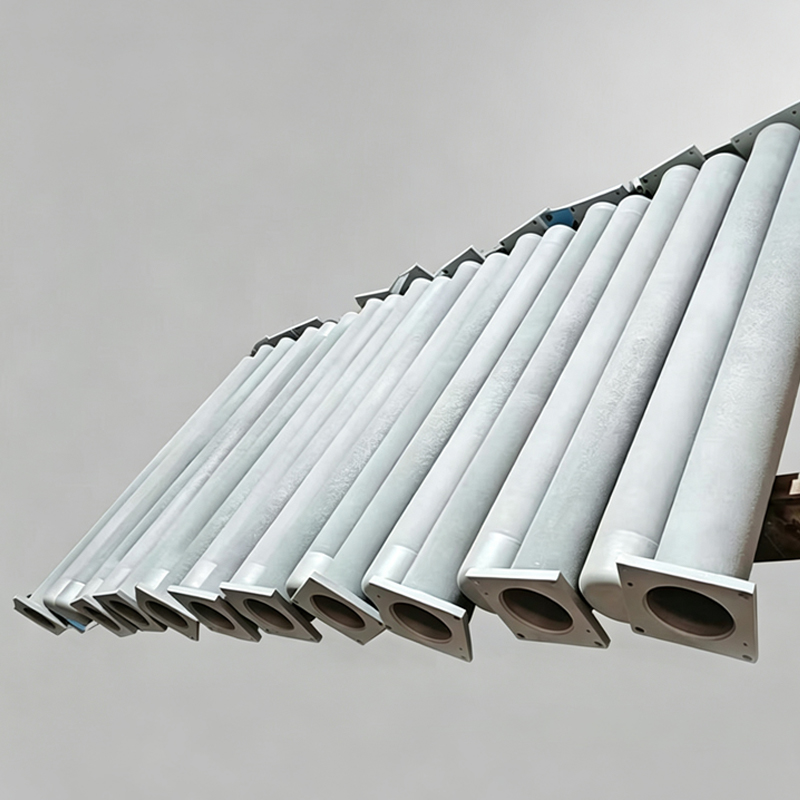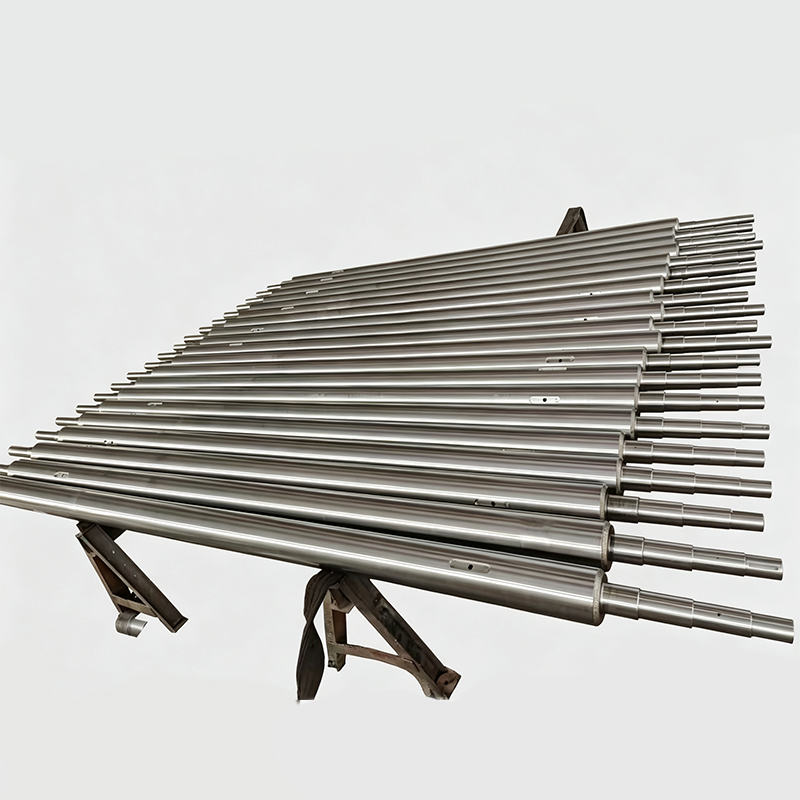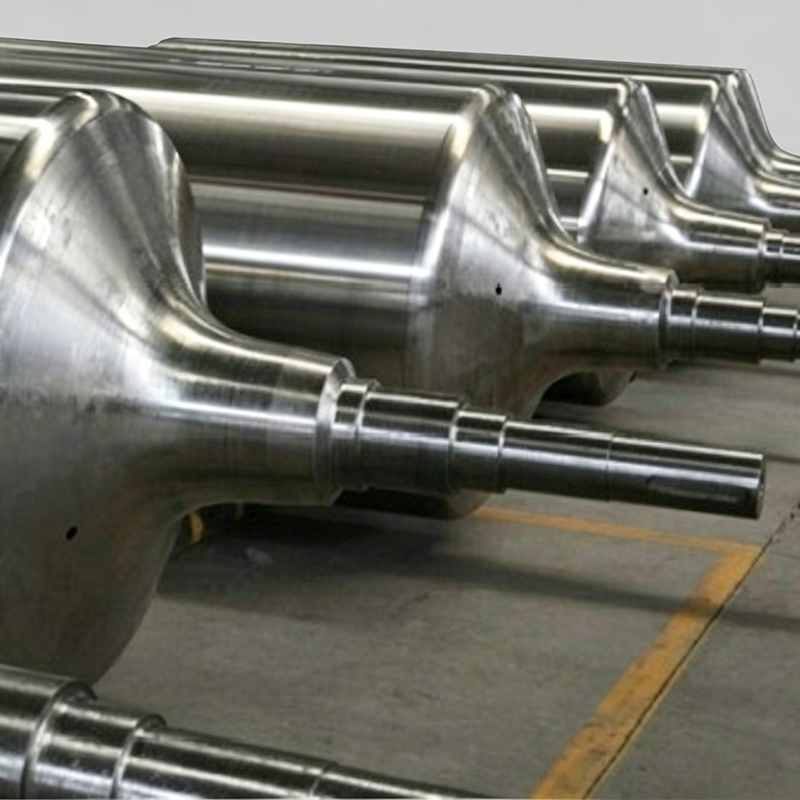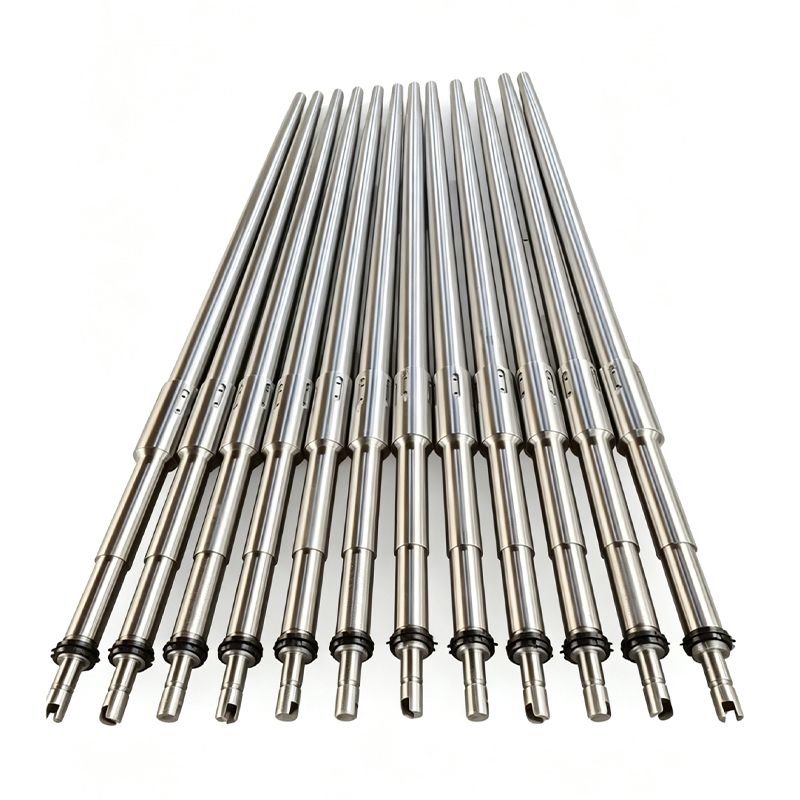
Тяжёлый крупный печной конвейерный ролик: цена от производителя
2026-09-22
Тяжёлый крупный печной конвейерный ролик: инженерные требования и факторы ценообразования
Выбор тяжёлого крупного печного конвейерного ролика для высокотемпературных промышленных линий — это задача, требующая баланса между термической стойкостью материала, механической прочностью конструкции и экономической эффективностью. В условиях непрерывного производства, где температуры достигают 1100–1250°C, а нагрузки на единицу площади многократно превышают стандартные значения, отказ одного элемента может привести к остановке всей линии прокатки или отжига. Именно поэтому закупщики и главные инженеры металлургических предприятий всё чаще обращаются напрямую к производителям, минуя посредников, чтобы контролировать качество сплава, точность геометрии и условия термообработки.
Цена от производителя на такие компоненты не является фиксированной величиной в каталоге. Она формируется под конкретный технический запрос, учитывая марку жаропрочной стали, метод литья (центробежное или статическое), сложность механической обработки и требования к допуску прямолинейности. ООО «Цзянсу Хайе Машиностроение», обладая более чем двадцатилетним опытом в производстве компонентов для энергетической и металлургической отраслей, реализует подход, при котором каждый тяжёлый ролик проектируется с учётом реальных условий эксплуатации заказчика. Это позволяет избежать переплаты за избыточные характеристики там, где они не нужны, и гарантировать надёжность там, где критичен каждый час работы.
Конструктивные особенности и материалы для экстремальных нагрузок
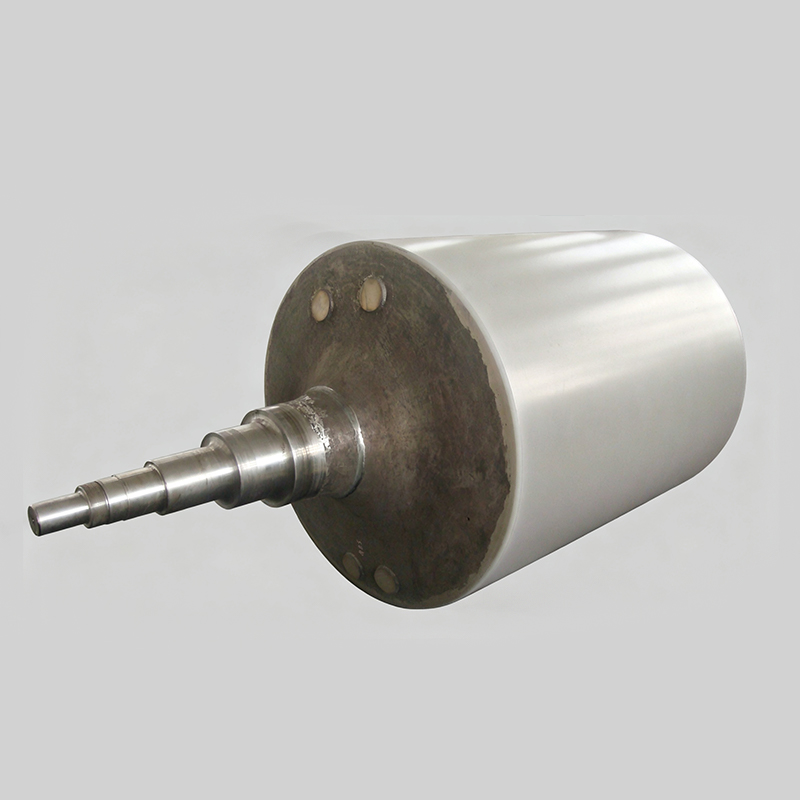
Тяжёлые печные ролики отличаются от стандартных транспортировочных элементов не только габаритами (диаметр может превышать 400–600 мм, а длина — несколько метров), но и внутренней структурой. Основная проблема, с которой сталкиваются инженеры при эксплуатации таких роликов в печах роликового типа, — это сочетание высоких температур, циклических тепловых ударов и значительного веса транспортируемого металла (листовой стали, слябов или труб).
Ключевым фактором долговечности является выбор жаропрочного сплава. Для линий горячей прокатки толстолистовых сталей, где температуры стабильно высоки, применяются сплавы на основе никеля и хрома (типа HK40, HP-Nb модификации). Эти материалы обеспечивают сохранение прочности при температурах до 1150°C. Однако для линий холодной прокатки или печей отжига, где важнее сопротивление окислению при меньших, но длительных тепловых воздействиях, могут использоваться другие аустенитные стали.
В производственной базе ООО «Цзянсу Хайе Машиностроение» применяются технологии центробежного литья для изготовления оболочек роликов. Этот метод обеспечивает мелкозернистую структуру металла по всему сечению стенки, что критически важно для сопротивления ползучести (creep resistance). Ползучесть — это медленная пластическая деформация материала под действием постоянной нагрузки при высокой температуре. Если ролик начинает изгибаться под весом стального листа, он выходит из строя, вызывая заклинивание конвейера.
Ещё один важный элемент конструкции — сердечник ролика. В тяжёлых исполнениях часто используются сердечники с углеродистыми втулками или внутренним водяным охлаждением, если конструкция печи это предусматривает. Однако в большинстве случаев для печей отжига и нормализации применяются цельнолитые или сварные конструкции с усиленными торцевыми крышками, предотвращающими попадание окалины внутрь ролика.
Факторы, формирующие цену на тяжёлые печные ролики
Когда закупщик запрашивает коммерческое предложение на тяжёлый крупный печной конвейерный ролик, цена от производителя зависит от нескольких технологических переменных. Понимание этих факторов помогает обосновать бюджет и выбрать оптимальное соотношение цены и ресурса.
- Марка сплава и стоимость сырья. Содержание никеля и хрома в жаропрочных сталях составляет значительную часть себестоимости. Колебания биржевых цен на эти металлы напрямую влияют на итоговую стоимость изделия. Производитель должен иметь гибкую систему закупок сырья, чтобы предлагать конкурентные цены.
- Метод литья и технология производства. Центробежное литье требует более сложного оборудования и контроля, чем статическое, но оно даёт лучшие механические свойства. Вакуумное всасывание по выплавляемым моделям, применяемое на предприятии ООО «Цзянсу Хайе Машиностроение», позволяет получать сложные геометрические формы с высокой точностью поверхности, что снижает объём последующей механической обработки.
- Объём механической обработки. После литья ролик должен быть точно отточен. Балансировка тяжёлого ролика — трудоёмкий процесс. Чем выше требования к биению (допуску на радиальное отклонение), тем дороже стоит обработка. Для скоростных линий прокатки допуски должны быть минимальными, чтобы избежать вибраций.
- Сложность внутренней структуры. Наличие внутренних рёбер жёсткости, специальных каналов для охлаждения или комбинированных материалов (биметаллические ролики) увеличивает стоимость производства, но значительно продлевает срок службы.
- Контроль качества и сертификация. Продукция, сертифицированная по ИСО 9001:2000, как в случае с ООО «Цзянсу Хайе Машиностроение», подразумевает строгий контроль на каждом этапе: от химического анализа расплава до ультразвуковой дефектоскопии готового изделия. Это исключает поставку деталей со скрытыми микротрещинами, которые могут проявиться только через месяц работы.
Применение в различных металлургических процессах
Универсального ролика не существует. Условия эксплуатации в разных цехах диктуют различные требования к конструкции. Рассмотрим два типичных сценария использования тяжёлых печных роликов.
Сценарий 1: Линия горячекатаных толстолистовых сталей
В этом процессе листы стали толщиной до 50–100 мм перемещаются через печь нагрева перед прокаткой. Температуры достигают 1200–1250°C. Ролики здесь подвергаются колоссальным нагрузкам: вес листа создаёт высокое контактное давление, а агрессивная окалина действует как абразив. Кроме того, присутствуют термические удары при загрузке холодных слябов.
Технические требования: Максимальная жаропрочность, устойчивость к окислению, высокая твёрдость поверхности. Используются сплавы с высоким содержанием хрома (25-28%) и никеля (35-37%). Ролики должны иметь большой диаметр для снижения удельной нагрузки.
Риск: Быстрое образование окалины и её отслоение, приводящее к изменению диаметра ролика и нарушению скорости движения листа.
Сценарий 2: Печь отжига линии холоднокатаного тонкого листа
Здесь температуры ниже (800–950°C), но требования к качеству поверхности листа крайне высоки. Любое повреждение ролика (нагар, неровность) оставит след на дорогостоящем автомобильном или электротехническом листе. Цикличность нагрева и охлаждения более выражена, так как печи могут останавливаться для смены сортамента.
Технические требования: Высокая размерная стабильность, отсутствие деформаций при длительном нагреве, гладкая поверхность. Часто применяются ролики с защитными покрытиями или из сплавов, образующих плотную оксидную плёнку.
Риск: Ползучесть и изгиб ролика («бананение»), что приводит к неравномерному натяжению ленты и её обрыву.
ООО «Цзянсу Хайе Машиностроение» адаптирует свои решения под эти задачи. Для горячекатаных линий предлагаются усиленные ролики из сплавов серии HP, а для линий отжига — прецизионные ролики с тщательной балансировкой и контролем геометрии.
Сравнительный анализ технологий производства роликов
При выборе поставщика важно понимать, какая технология лежит в основе продукта. Ниже приведено сравнение основных подходов к изготовлению тяжёлых печных роликов.
| Параметр | Центробежное литьё | Статическое литьё | Сварная конструкция (из трубы и литых головок) |
|---|---|---|---|
| Структура металла | Мелкозернистая, однородная по сечению | Крупнозернистая, возможна неоднородность | Зависит от исходной трубы, риск деградации шва |
| Сопротивление ползучести | Высокое | Среднее | Низкое в зоне сварного шва |
| Точность геометрии | Высокая (после обработки) | Требует значительной мехобработки | Зависит от качества сборки |
| Стоимость производства | Выше из-за сложности оборудования | Ниже | Средняя |
| Применение | Высоконагруженные линии, высокие температуры | Ненагруженные зоны, низкие температуры | Ролики большого диаметра с низким давлением |
| Надёжность при термоциклировании | Отличная | Средняя | Риск разрушения шва при частых циклах |
Из таблицы видно, что для тяжёлых условий эксплуатации центробежное литье является предпочтительным методом. ООО «Цзянсу Хайе Машиностроение» использует именно эту технологию в сочетании с вакуумным литьём по выплавляемым моделям для сложных узлов, обеспечивая наилучшее качество продукции.
Инженерный взгляд: почему размерная стабильность важнее номинальной прочности
Опыт показывает, что многие закупщики фокусируются исключительно на пределе прочности материала при комнатной температуре или даже при рабочей температуре. Однако в реальной практике печей отжига и нормализации критическим параметром часто становится не прочность на разрыв, а размерная стабильность. Тяжёлый ролик, который не ломается, но изгибается на 2–3 мм за полгода работы, становится причиной брака продукции и простоев.
Поэтому при заказе тяжёлых печных конвейерных роликов необходимо требовать от производителя данные не только по механическим свойствам, но и по сопротивлению ползучести (creep data) за длительный период (например, 10 000 часов при рабочей температуре). Компания ООО «Цзянсу Хайе Машиностроение» предоставляет такую техническую документацию, подтверждая расчётные данные результатами испытаний своих сплавов. Это позволяет инженерам заказчика точно рассчитать межремонтный интервал и избежать незапланированных остановок.
Как выбрать надёжного производителя: чек-лист для закупщика
Рынок промышленного оборудования насыщен предложениями, но не все поставщики обладают реальными компетенциями в производстве жаропрочных компонентов. При оценке потенциального партнёра для поставки тяжёлых печных роликов рекомендуется обратить внимание на следующие пункты:
- Наличие собственного литейного производства. Компании, которые только собирают ролики из покупных труб и головок, имеют меньший контроль над качеством металла. Вертикально интегрированное производство, как у ООО «Цзянсу Хайе Машиностроение», позволяет контролировать весь цикл.
- Лабораторный контроль. Запросите информацию о методах неразрушающего контроля (УЗК, рентген). Наличие сертификата ИСО 9001:2000 является базовым требованием, подтверждающим системный подход к качеству.
- Опыт в вашей отрасли. Производитель должен понимать специфику именно вашего процесса (холодная прокатка, горячая прокатка, отжиг электротехнической стали). Разные стали требуют разных сплавов роликов.
- Возможность кастомизации. Стандартные ролики редко идеально подходят для модернизированных линий. Возможность изменить конструкцию сердечника, толщину стенки или способ крепления должна быть предусмотрена.
- Логистика и упаковка. Тяжёлые ролики требуют специальной упаковки для предотвращения повреждений при морской перевозке. Уточните условия поставки и наличие опыта экспорта в ваш регион (СНГ, Азия, Ближний Восток).
Технические параметры и спецификации
Ниже приведены типовые параметры тяжёлых печных роликов, производимых компанией. Обратите внимание, что конкретные значения зависят от технического задания заказчика.
| Параметр | Типичные значения / Диапазон | Примечание |
|---|---|---|
| Диаметр оболочки | 200 – 600 мм | Зависит от ширины и веса полосы/листа |
| Длина рабочей части | 1000 – 6000 мм | Определяется шириной печи |
| Рабочая температура | до 1150 – 1250 °C | Для сплавов типа HK40, HP-Nb |
| Материал оболочки | Жаропрочные сплавы (Cr-Ni-Fe) | Центробежное литьё |
| Материал сердечника | Жаропрочная сталь с внутренним охлаждением или без | Конструкция зависит от нагрузки |
| Допуск на прямолинейность | < 1 мм на всю длину | Критично для высокоскоростных линий |
| Сертификация | ИСО 9001:2000 | Подтверждение системы менеджмента качества |
Часто задаваемые вопросы (FAQ)
Какой срок службы у тяжёлого печного конвейерного ролика?
Срок службы зависит от рабочей температуры, нагрузки, атмосферы печи и качества обслуживания. В оптимальных условиях ролики из качественных жаропрочных сплавов могут работать от 3 до 5 лет и более. Однако при превышении температурных режимов или наличии агрессивных химических сред срок службы может сократиться. Регулярный мониторинг состояния роликов позволяет планировать их замену до возникновения аварийной ситуации.
Можно ли ремонтировать деформированные ролики?
Как правило, ремонт сильно деформированных (изогнутых) роликов экономически нецелесообразен и технически сложен. Выпрямление жаропрочного сплава после эксплуатации при высоких температурах может привести к появлению микротрещин и снижению прочности. Рекомендуется замена таких роликов на новые. Мелкие поверхностные дефекты иногда можно устранить шлифовкой, но это должно делать квалифицированные специалисты с оценкой остаточной толщины стенки.
Влияет ли скорость вращения ролика на его износ?
Да, скорость вращения влияет на тепловой обмен и механический износ подшипниковых узлов (если они вынесены за пределы печи) или шеек ролика. На высоких скоростях возрастает центробежная нагрузка и трение. Важно правильно подобрать смазку для узлов, находящихся в зоне повышенных температур, или использовать конструкции с вынесенными опорами. ООО «Цзянсу Хайе Машиностроение» учитывает кинематику линии при проектировании роликов.
Как упаковываются тяжёлые ролики для международной доставки?
Тяжёлые ролики упаковываются в деревянные ящики или на стальные поддоны с фиксацией ремнями. Поверхность роликов часто защищается антикоррозийным составом. Упаковка должна выдерживать морскую транспортировку и погрузочно-разгрузочные работы. Компания имеет опыт поставок в страны СНГ, Азии и Латинской Америки, поэтому логистические требования соблюдаются строго.
Предоставляет ли производитель чертежи и техническую поддержку?
Да, ответственный производитель всегда предоставляет рабочие чертежи, паспорта качества и сертификаты на материал. ООО «Цзянсу Хайе Машиностроение» также предлагает техническую консультацию на этапе проектирования, помогая выбрать оптимальную конструкцию ролика под конкретные условия эксплуатации печи, что позволяет снизить совокупную стоимость владения оборудованием.
Заключение и рекомендации по закупке
Инвестиции в качественные тяжёлые крупные печные конвейерные ролики окупаются за счёт снижения частоты простоев, уменьшения брака продукции и увеличения межремонтных интервалов. Цена от производителя является лишь одним из параметров выбора; не менее важны технологическая компетентность завода, качество используемых сплавов и способность адаптировать продукт под ваши нужды.
ООО «Цзянсу Хайе Машиностроение» предлагает комплексный подход: от материаловедческого анализа до поставки готового изделия с полным пакетом документов. Двадцатилетний опыт работы на международных рынках и сертификация по ИСО 9001:2000 служат гарантией того, что вы получите продукт, соответствующий самым строгим промышленным стандартам.
Если вы сталкиваетесь с проблемой частого выхода из строя роликов или планируете модернизацию печного оборудования, рекомендуем начать с технической консультации. Наши инженеры помогут проанализировать текущие условия эксплуатации и предложить решение, которое обеспечит надёжность вашего производства на годы вперёд.
Для получения детального коммерческого предложения, технических чертежей или консультации по выбору сплава свяжитесь с нами. Мы готовы обсудить ваши спецификации и предложить оптимальное решение для ваших термических линий.
Узнайте больше о наших решениях для металлургии и энергетики: продукция и технические решения для печных линий.