Сердечник конвейерных роликов: купить оптом от производителя
2026-09-22
- Сердечник конвейерных роликов: критический элемент надежности в высокотемпературных линиях
- Конструктивные особенности и функции сердечника в печных роликах
- Материаловедение: выбор сплава для экстремальных условий
- Технологии производства: от литья до финишной обработки
- Сравнительный анализ: цельнолитые vs. сборные сердечники
- Реальные промышленные сценарии применения
- Как выбрать поставщика: критерии оценки качества
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Сердечник конвейерных роликов: критический элемент надежности в высокотемпературных линиях
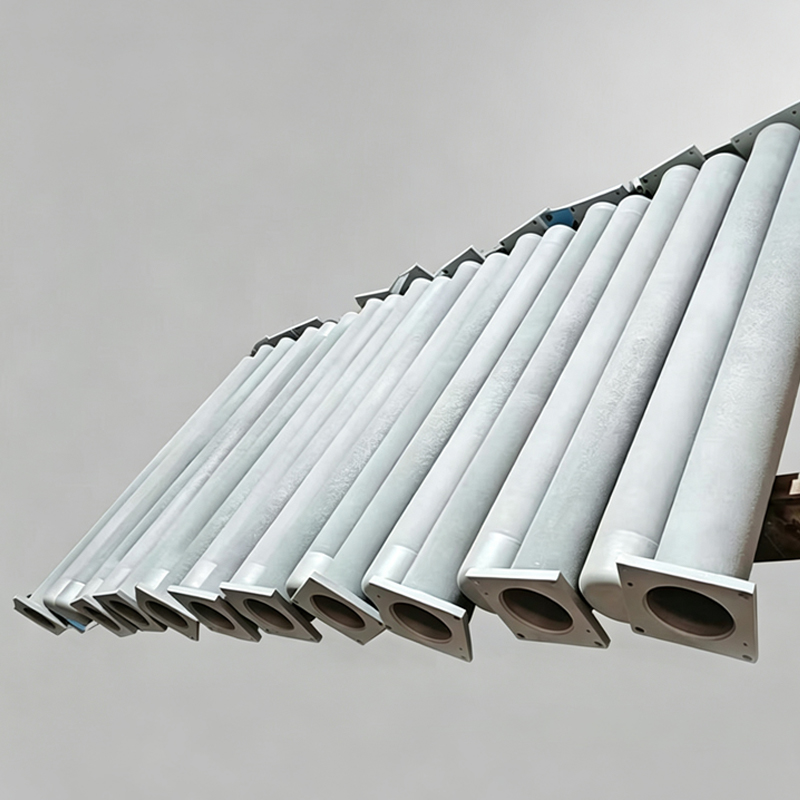
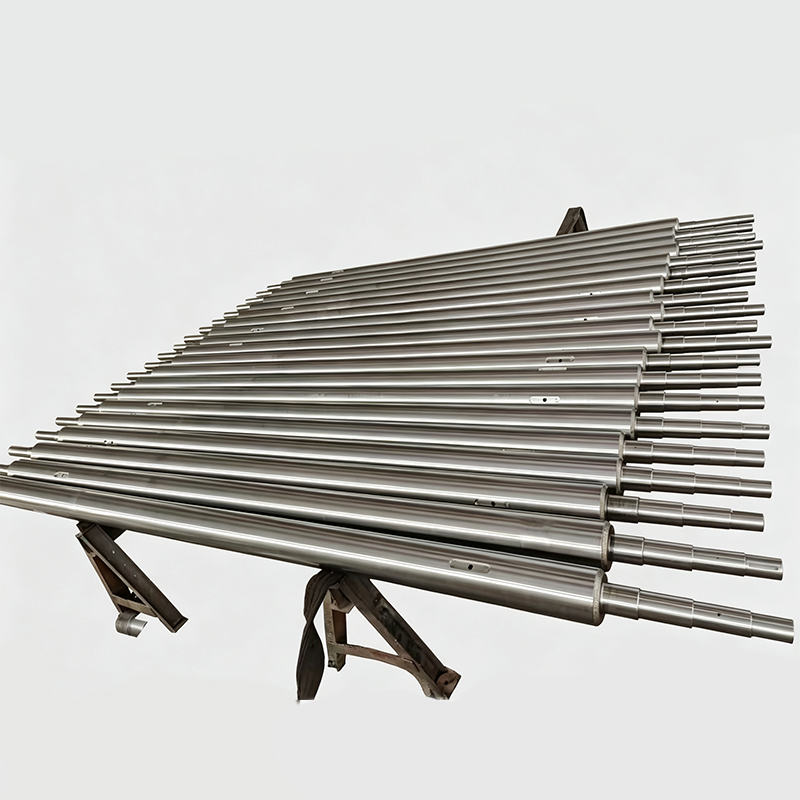
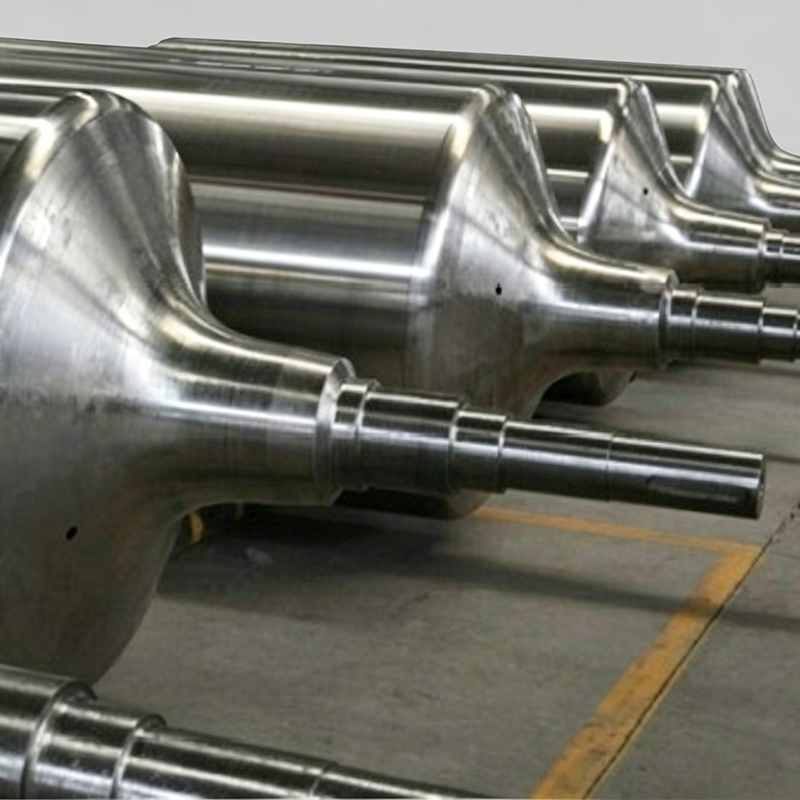
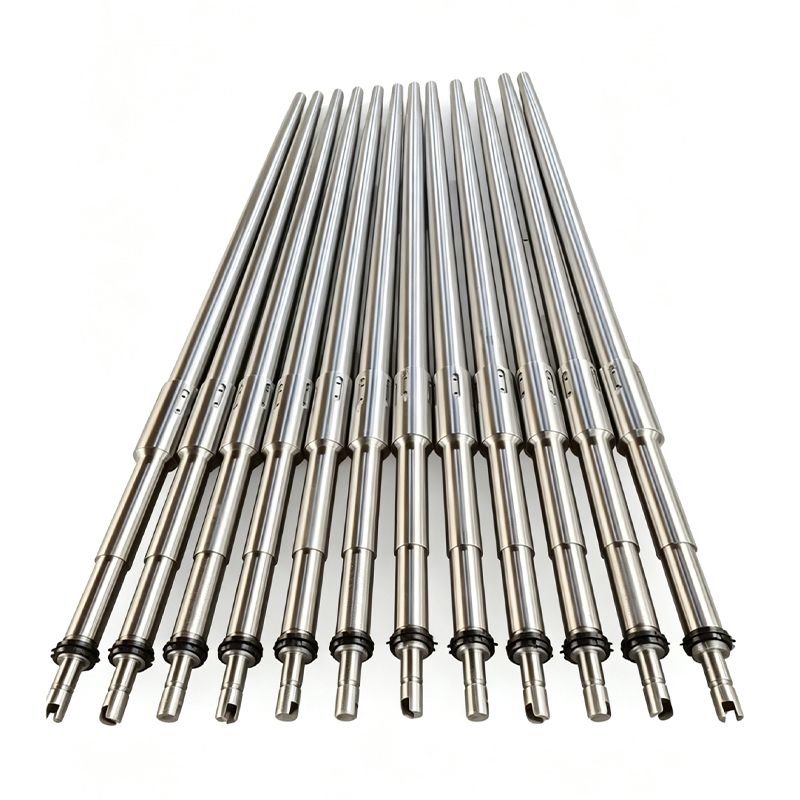
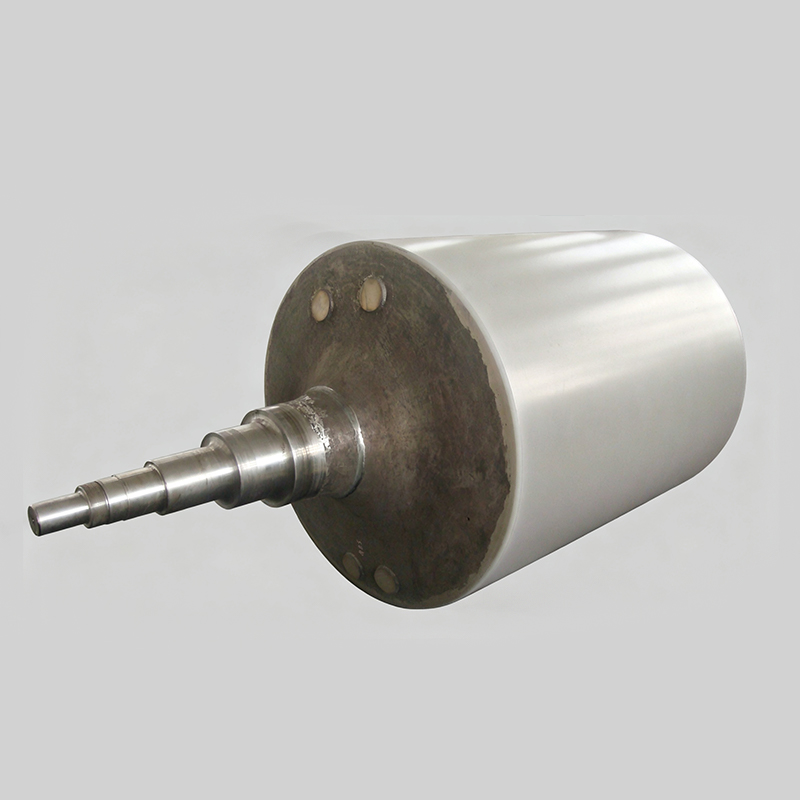
Сердечник конвейерных роликов — это центральный несущий элемент, определяющий геометрическую стабильность, осевую прочность и срок службы всего роликового узла в промышленных транспортных системах. В отличие от стандартных транспортировочных линий, металлургические и энергетические конвейеры работают в экстремальных условиях: при температурах свыше 1000°C, под воздействием циклических тепловых ударов и абразивного износа. Именно сердечник принимает на себя основные механические нагрузки, передавая вес транспортируемого материала (стальных листов, слябов или труб) на подшипниковые узлы и раму печи.
Для инженеров-проектировщиков и специалистов по закупкам выбор правильного исполнения сердечника является вопросом не просто замены детали, а обеспечения непрерывности производственного цикла. Ошибка в подборе материала сплава или нарушении технологии литья приводит к деформации оси, заклиниванию подшипников и остановке всей линии прокатки или отжига. Стоимость часа простоя современной линии холодной или горячей прокатки исчисляется десятками тысяч долларов, что делает качество внутренних компонентов, таких как сердечник конвейерных роликов, приоритетным фактором при формировании цепочки поставок.
В данной статье рассматриваются технические требования к производству сердечников, особенности материаловедения для высокотемпературных сред, а также критерии выбора надежного производителя, способного обеспечить стабильные характеристики продукции от партии к партии.
Конструктивные особенности и функции сердечника в печных роликах
Сердечник (или ось/вал) конвейерного ролика выполняет функцию жесткого каркаса, вокруг которого формируется внешняя оболочка (труба) и устанавливаются подшипниковые узлы. В конструкциях, применяемых в печах отжига, закалки и прокатных станах, сердечник работает в условиях сложного напряженного состояния.
Основные функции компонента:
- Передача радиальной нагрузки: Сердечник воспринимает вес металлического листа или изделия и передает его на опорные подшипники, которые обычно вынесены за пределы высокотемпературной зоны или защищены теплоизоляцией.
- Сохранение соосности: Жесткость сердечника предотвращает прогиб ролика под нагрузкой. Даже минимальный прогиб (более допустимых допусков) приводит к неравномерному контакту с листом металла, что вызывает дефекты поверхности продукции (риски, волны).
- Термическая компенсация: В некоторых конструкциях сердечник проектируется с учетом теплового расширения. Материал должен сохранять прочность при нагреве, но при этом иметь коэффициент теплового расширения, совместимый с материалом внешней трубы и подшипниковыми посадочными местами.
- Фиксация подшипниковых узлов: Посадочные места под подшипники на концах сердечника должны сохранять точную геометрию (цилиндричность и шероховатость) даже после длительной термоэкспозиции.
Важно понимать, что сердечник не является изолированной деталью. Он работает в паре с внешней трубой. В современных высокотемпературных роликах часто используется конструкция, где внешняя труба свободно вращается относительно сердечника через слой жаростойкой смазки или графитовой втулки, либо они соединены жестко, если конструкция ролика монолитная или сварная. Для линий холоднокатаной электротехнической стали, где требуется особая чистота поверхности и отсутствие вибраций, часто применяются сердечники с углеродистыми втулками, обеспечивающими демпфирование микровибраций.
Материаловедение: выбор сплава для экстремальных условий
Выбор материала для изготовления сердечника конвейерных роликов диктуется температурным режимом эксплуатации и химической агрессивностью среды (наличие серы, углерода, окислительных газов). Использование неподходящего сплава приводит к быстрому окалинообразованию, межкристаллитной коррозии и потере прочности (ползучести).
| Тип сплава / Марка стали | Рабочая температура (°C) | Ключевые свойства | Типичное применение |
|---|---|---|---|
| Жаропрочные хромоникелевые стали (аустенитный класс, напр. 304H, 321H) | до 850–900°C | Хорошая окислостойкость, средняя жаропрочность, вязкость. | Ролики печей отжига, линии подготовки сырья. |
| Высоколегированные сплавы (напр. 310S, 253MA) | до 1100–1150°C | Высокая стойкость к окислению и карбидизации, сохранение прочности при нагреве. | Зоны высокотемпературного нагрева, печи нормализации. |
| Специальные сплавы на основе никеля (Inconel, Hastelloy аналоги) | до 1200°C и выше | Исключительная жаропрочность, стойкость к сернистой коррозии. | Экстремальные зоны термообработки, цветная металлургия. |
| Углеродистые стали с защитными покрытиями | до 400–500°C | Высокая прочность при низких температурах, экономичность. | Холодные участки конвейеров, входные/выходные столы. |
ООО «Цзянсу Хайе Машиностроение» применяет проверенные сплавы, разработанные с учетом специфики металлургических процессов. Например, для сердечников, работающих в атмосфере с высоким содержанием углерода (риск карбидизации), используются сплавы с повышенным содержанием кремния и редкоземельных элементов, формирующих защитную оксидную пленку. Для линий холодной прокатки электротехнической стали критически важна чистота поверхности и отсутствие магнитных свойств в определенных зонах, что требует использования специальных немагнитных жаропрочных сплавов.
Инженерное примечание: Не всегда самый дорогой сплав является лучшим выбором. Если рабочая температура составляет 600°C, использование сплава для 1100°C экономически неоправданно и может даже ухудшить характеристики из-за различий в коэффициентах теплового расширения с другими элементами узла. Грамотный инжиниринг подразумевает подбор материала строго под тепловой профиль печи.
Технологии производства: от литья до финишной обработки
Качество сердечника конвейерных роликов закладывается на этапе производства. Дефекты литья (раковины, поры, трещины) становятся очагами разрушения под действием циклических нагрузок. Производственная база ООО «Цзянсу Хайе Машиностроение» позволяет реализовать полный цикл изготовления, контролируя каждый этап.
1. Литейные технологии
Для получения заготовок сложной формы с однородной структурой металла применяются:
- Центробежное литье: Позволяет получить плотную структуру металла без газовых пор и шлаковых включений. Центробежная сила вытесняет примеси к внутреннему диаметру, который затем удаляется при механической обработке. Это критически важно для сердечников, работающих под высокой нагрузкой.
- Статическое литье по выплавляемым моделям: Используется для сердечников со сложной геометрией посадочных мест или интегральными фланцами. Вакуумное всасывание обеспечивает точное заполнение формы и высокую чистоту поверхности отливки.
2. Механическая обработка и контроль размеров
После литья и термообработки (закалки и отпуска для снятия внутренних напряжений) заготовка поступает на высокоточную обработку. Ключевые операции включают:
- Токарная обработка для достижения базовых диаметров.
- Шлифовка посадочных мест под подшипники. Точность здесь должна соответствовать классам IT5–IT6, так как любой перекос приведет к биению ролика.
- Расточка внутренних каналов (если предусмотрена система внутреннего охлаждения или смазки).
Система контроля «нулевого дефекта», внедренная на предприятии, подразумевает 100% проверку критических размеров и неразрушающий контроль (УЗК или рентген) для выявления скрытых дефектов структуры металла.
Сравнительный анализ: цельнолитые vs. сборные сердечники
При модернизации конвейерных линий часто возникает вопрос выбора конструкции ролика в целом, что напрямую влияет на тип используемого сердечника.
| Параметр сравнения | Цельнолитой сердечник (моноблок) | Сборная конструкция (сердечник + втулки/насадки) |
|---|---|---|
| Прочность и жесткость | Высокая. Отсутствие соединений исключает люфты. | Зависит от качества посадки. Риск ослабления соединений при термоциклировании. |
| Ремонтопригодность | Низкая. При износе посадочных мест требуется замена всего сердечника. | Высокая. Можно заменить только изношенные втулки или подшипниковые узлы. |
| Стоимость производства | Выше из-за сложности литья крупной детали и расхода дорогого сплава. | Ниже. Возможность использовать разные материалы для оси и рабочих поверхностей. |
| Применение | Высокоскоростные линии, тяжелые нагрузки, печи отжига тонкого листа. | Линии с умеренными нагрузками, где важна возможность быстрого ремонта на месте. |
| Тепловое расширение | Предсказуемое, однородное по всему объему. | Требует тщательного расчета зазоров между материалами с разным КЛТР. |
Для линий горячекатаных толстолистовых сталей, где нагрузки максимальны, ООО «Цзянсу Хайе Машиностроение» рекомендует цельнолитые или сварные конструкции с усиленным сердечником из жаропрочного сплава. Для линий холодной прокатки, где важны точность и отсутствие загрязнения поверхности, оптимальны решения с прецизионной обработкой сердечника и установкой специализированных уплотнений.
Реальные промышленные сценарии применения
Сценарий 1: Печь отжига линии холодной прокатки (Cold Rolling Annealing Line)
Условия: Температура 700–850°C, защитная атмосфера (водород/азот), транспортировка тонкого листа (0.3–2 мм).
Проблема: Любое биение ролика оставляет следы («отпечатки») на мягкой поверхности отожженного листа. Окисление сердечника может привести к заклиниванию.
Решение: Использование сердечников из аустенитной стали с высокой чистотой поверхности шлифовки. Применение углеродистых втулок в зоне контакта с подшипниками для снижения трения и компенсации микродеформаций. ООО «Цзянсу Хайе Машиностроение» производит такие сердечники с контролем шероховатости посадочных мест Ra < 0.8 мкм, что обеспечивает плавное вращение и долгий срок службы подшипников.
Сценарий 2: Роликовая печь для горячекатаных толстолистовых сталей
Условия: Температура до 1100–1200°C, массивные слябы, ударные нагрузки при загрузке.
Проблема: Ползучесть материала сердечника, приводящая к его прогибу и изменению геометрии пути движения листа.
Решение: Сердечники из высоколегированных сплавов (типа 310S или аналогов), обладающих высокой пределом ползучести. Увеличенный диаметр сердечника для повышения момента инерции. Центробежное литье обеспечивает отсутствие внутренних дефектов, которые могли бы стать точками начала трещины под весом сляба.
Как выбрать поставщика: критерии оценки качества
Закупка сердечников конвейерных роликов оптом — это стратегическое решение. Ошибка в выборе поставщика ведет не к экономии, а к росту затрат на ремонты и простои. На что обращать внимание техническому директору или закупщику:
- Наличие собственной материаловедеческой базы: Поставщик должен предоставлять сертификаты на плавки металла (chemical composition report) и результаты механических испытаний. ООО «Цзянсу Хайе Машиностроение» располагает собственной лабораторией и применяет проверенные сплавы, что исключает риск использования некондиционного сырья.
- Технологическая оснащенность: Наличие оборудования для центробежного литья и высокоточной шлифовки обязательно. Кустарное производство не может обеспечить требуемой геометрии и структуры металла.
- Опыт в отрасли: Двадцатилетний опыт ООО «Цзянсу Хайе Машиностроение» в обслуживании энергетической и металлургической отраслей означает, что компания понимает не только чертеж, но и реальные условия эксплуатации. Инженеры компании могут предложить адаптацию конструкции под конкретные проблемы вашей печи (например, усиление зон максимального износа).
- Система контроля качества: Сертификация по ИСО 9001:2000 является базовым требованием. Однако важно наличие внутренних протоколов неразрушающего контроля каждой партии.
- Гибкость производства: Возможность изготовления как серийных партий, так и единичных нестандартных деталей для срочного ремонта.
Часто задаваемые вопросы (FAQ)
Какой срок службы сердечника конвейерного ролика?
Срок службы зависит от рабочей температуры, нагрузки и качества обслуживания подшипниковых узлов. В оптимальных условиях и при правильном подборе сплава сердечники могут служить от 3 до 5 лет и более. Однако, если температура превышает проектный предел или происходит частое термическое шоковое воздействие, срок службы может сократиться до 1–2 лет. Регулярный мониторинг состояния роликов позволяет прогнозировать замену до возникновения аварийной ситуации.
Можно ли восстановить изношенный сердечник?
Восстановление посадочных мест под подшипники возможно методом наплавки с последующей шлифовкой, но это экономически целесообразно только для крупногабаритных и дорогостоящих деталей. Для стандартных сердечников, особенно работающих в высокотемпературных зонах, где структура металла могла измениться из-за термического старения, рекомендуется полная замена. Использование восстановленного сердечника в критических узлах несет риск повторного выхода из строя.
В чем разница между сердечником для холодной и горячей прокатки?
Основное различие заключается в материале и допусках. Для горячей прокатки требуются сплавы с высокой жаропрочностью и стойкостью к окислению (хромоникелевые стали), а допуски могут быть чуть шире из-за больших зазоров. Для холодной прокатки (особенно чистовых переделов) критична точность геометрии, чистота поверхности и отсутствие магнитных свойств, поэтому используются другие марки сталей и более строгие требования к шлифовке.
Как влияет диаметр сердечника на производительность линии?
Диаметр сердечника определяет жесткость ролика. Недостаточный диаметр приведет к прогибу под нагрузкой, что вызовет вибрацию и дефекты продукции. Чрезмерно большой диаметр увеличивает массу вращающихся частей, повышая нагрузку на приводы и подшипники. Расчет диаметра производится инженером на основе длины пролета ролика и максимальной погонной нагрузки транспортируемого материала.
Предоставляет ли производитель документацию на русском языке?
ООО «Цзянсу Хайе Машиностроение» ориентировано на международные рынки, включая страны СНГ. Компания предоставляет всю необходимую техническую документацию, паспорта качества и инструкции на русском языке, а также осуществляет техническую поддержку на этапе проектирования и монтажа, помогая клиентам подобрать оптимальные конструктивные решения.
Заключение и рекомендации по закупке
Выбор качественного сердечника конвейерных роликов — это инвестиция в стабильность вашего производства. Не стоит рассматривать эту деталь как расходный материал низкого уровня. От его прочности, термостойкости и точности изготовления зависит ритмичность работы всей линии, качество выпускаемой продукции и затраты на техническое обслуживание.
При формировании заявки на поставку рекомендуем:
- Четко указывать максимальные рабочие температуры и характер атмосферы в печи.
- Предоставлять чертежи с указанием допусков на посадочные места.
- Запрашивать образцы материалов или сертификаты на плавки для входного контроля.
- Обсуждать с производителем возможность модернизации конструкции для увеличения межремонтного интервала.
ООО «Цзянсу Хайе Машиностроение» готово выступить вашим технологическим партнером, предложив не просто продукцию, а инженерное решение, адаптированное под ваши задачи. Благодаря вертикально интегрированному производству и двадцатилетнему опыту, мы гарантируем соответствие продукции строгим техническим требованиям и своевременность поставок.
Для получения технического расчета, запроса коммерческого предложения или консультации по выбору материалов свяжитесь с нашими специалистами. Мы поможем оптимизировать затраты на обслуживание конвейерных систем вашего предприятия.
Узнайте больше о наших решениях для металлургической отрасли: продукция и технические решения для прокатных линий.