Промышленный печной конвейерный ролик: цена от производителя
2026-09-22
Промышленный печной конвейерный ролик: критерии выбора и факторы ценообразования
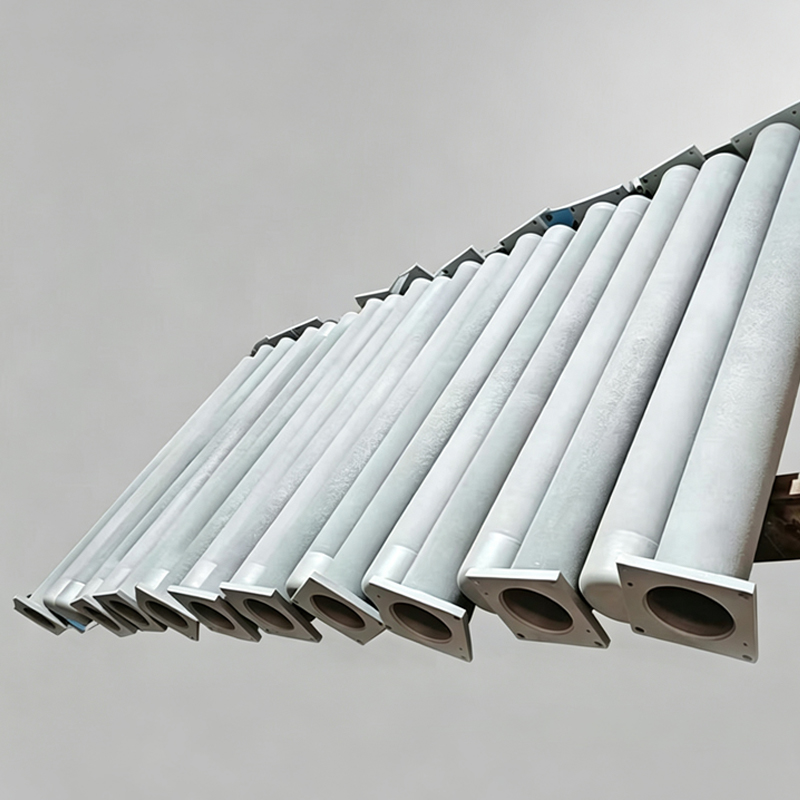
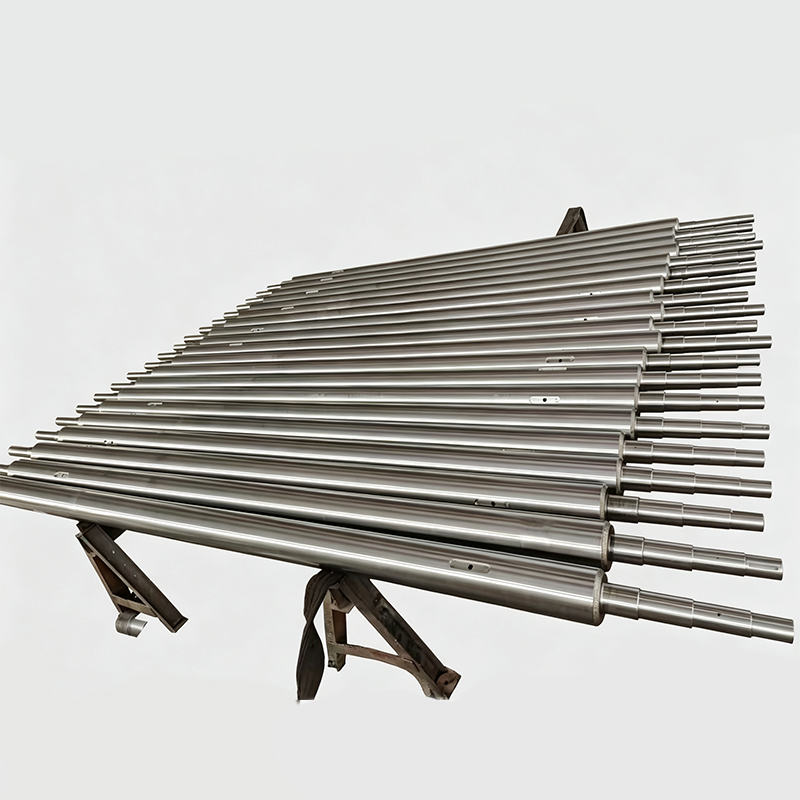
Промышленный печной конвейерный ролик является ключевым элементом транспортировочных систем в металлургическом, энергетическом и нефтехимическом производстве. Основная функция данного компонента — обеспечение непрерывного и стабильного перемещения металлических листов, труб или заготовок через зоны с экстремально высокими температурами, часто превышающими 1000–1200°C. Надежность этих узлов напрямую определяет эффективность всей производственной линии: выход из строя даже одного ролика может привести к остановке печи, деформации продукции и значительным финансовым потерям.
Запрос «промышленный печной конвейерный ролик цена от производителя» отражает стремление закупщиков оптимизировать бюджет без ущерба для качества. Однако стоимость таких изделий не является фиксированной величиной. Она формируется под влиянием сложного комплекса технических параметров: марки жаропрочного сплава, метода литья, требований к точности механической обработки и условий эксплуатации. В 2026 году рынок промышленного оборудования требует от поставщиков не просто наличия товара на складе, а способности предложить инженерное решение, адаптированное под конкретные термические и механические нагрузки.
Компания ООО «Цзянсу Хайе Машиностроение», обладающая более чем двадцатилетним опытом, демонстрирует подход, при котором цена обосновывается долговечностью изделия. Предприятие, расположенное в провинции Цзянсу (Китай), специализируется на создании компонентов для линий холодной и горячей прокатки, печей отжига и нагревательных агрегатов. Интеграция научно-исследовательских разработок с полным производственным циклом позволяет контролировать качество на каждом этапе — от выплавки сплава до финальной шлифовки, что в долгосрочной перспективе снижает совокупную стоимость владения оборудованием.
Конструктивные особенности и материалы изготовления
Печные ролики работают в агрессивной среде, характеризующейся сочетанием высоких температур, окислительных газов, абразивного износа и циклических тепловых ударов. Стандартные конструкционные стали в таких условиях быстро теряют прочность и подвергаются коррозии. Поэтому выбор материала является первостепенным фактором, определяющим как технические характеристики, так и итоговую цену изделия.
Для изготовления сердечников и оболочек печных роликов применяются специальные жаропрочные сплавы на основе железа, никеля и хрома. Выбор конкретного сплава зависит от максимальной рабочей температуры печи:
- Сплавы серии 300 (например, 310S, 314): Применяются для температур до 1100°C. Обладают хорошей устойчивостью к окислению и достаточной прочностью для средних нагрузок. Это наиболее распространенное и экономически эффективное решение для многих типов печей отжига.
- Высоколегированные сплавы с высоким содержанием никеля (например, RA330, 800H): Используются в диапазонах 1100–1200°C. Отличаются повышенной стойкостью к карбидизации и термической усталости. Такие материалы значительно дороже, но их применение оправдано в печах с жесткими термоциклами.
- Специальные сплавы для экстремальных условий: Для линий горячекатаных толстолистовых сталей, где температуры могут достигать пиковых значений, используются уникальные композиции, разработанные с учетом конкретных химических процессов в печи.
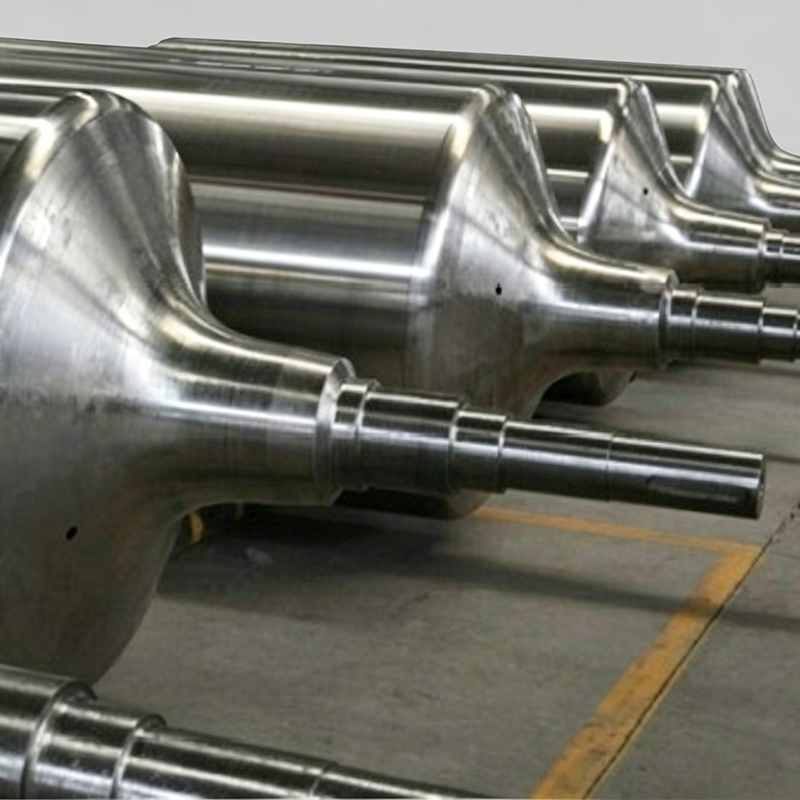
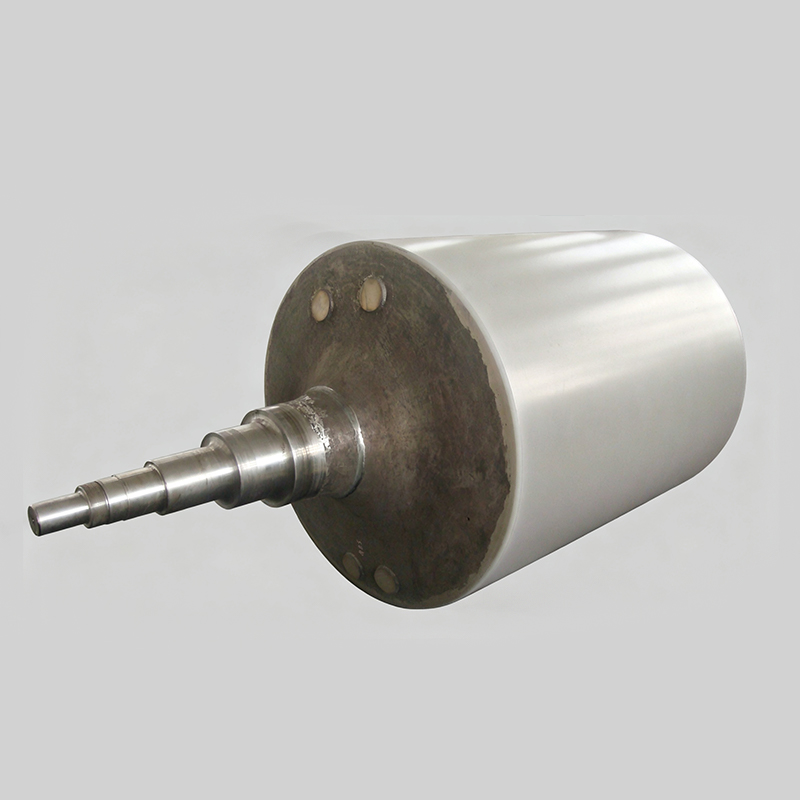
Важным конструктивным элементом является способ соединения оболочки ролика с валом. В практике ООО «Цзянсу Хайе Машиностроение» широко применяется технология изготовления сердечников с углеродистыми втулками для линий холоднокатаной электротехнической стали. Такое решение позволяет компенсировать разницу в коэффициентах теплового расширения между внутренней несущей частью и внешней жаропрочной оболочкой, предотвращая образование трещин и деформаций при нагреве и охлаждении.
Технологии производства: влияние на стоимость и надежность
Метод изготовления заготовки существенно влияет на микроструктуру металла и, следовательно, на его способность противостоять ползучести (медленной пластической деформации под нагрузкой при высокой температуре). Производители используют два основных метода литья: статическое и центробежное.
Статическое литье является более традиционным и менее затратным методом. Оно подходит для изготовления роликов больших диаметров и сложных геометрических форм, работающих при умеренных температурах. Однако литая структура может иметь неоднородность зерен, что снижает предел ползучести.
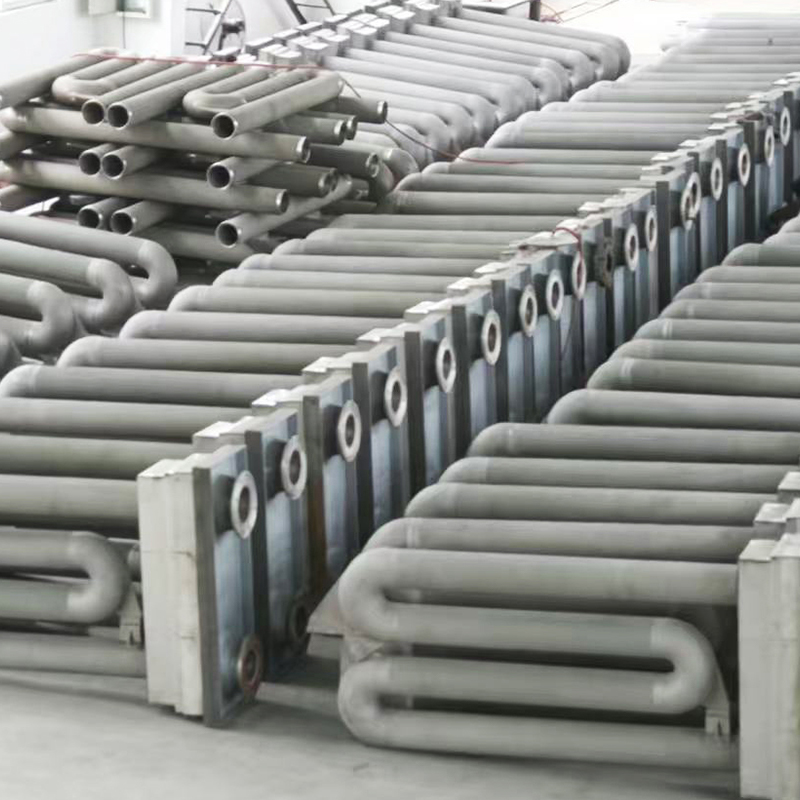
Центробежное литье, активно применяемое на базе ООО «Цзянсу Хайе Машиностроение», обеспечивает получение мелкозернистой структуры с направленной кристаллизацией. Это значительно повышает механическую прочность и термостойкость изделия. Центробежные трубы имеют более однородную стенку и лучшие показатели сопротивления окислению. Хотя стоимость таких роликов выше, их срок службы в тяжелых условиях эксплуатации может превышать срок службы статически литых аналогов в 1,5–2 раза.
После литья следует этап высокоточной механической обработки. Использование токарных, фрезерных, расточных и шлифовальных станков с ЧПУ позволяет достичь строгих допусков по геометрии. Критически важным параметром является соосность вала и оболочки, а также точность посадочных мест под подшипники. Даже минимальное биение ролика при вращении в печи приводит к вибрациям, неравномерному износу и риску заклинивания. Система контроля «нулевого дефекта», внедренная на предприятии, гарантирует соответствие каждой единицы продукции чертежным требованиям.
Факторы, формирующие цену промышленного печного ролика
При запросе коммерческого предложения покупатели часто удивляются разбросу цен у разных поставщиков. Понимание структуры ценообразования помогает избежать ошибок при выборе. Цена промышленного печного конвейерного ролика складывается из следующих компонентов:
- Стоимость сырья: Цены на никель, хром и другие легирующие элементы подвержены биржевым колебаниям. Сплавы с высоким содержанием никеля всегда будут стоить дороже. Прозрачность поставщика в отношении используемых марок стали является признаком добросовестности.
- Сложность литейной формы: Ролики нестандартных размеров, с внутренними ребрами жесткости или специальными профилями требуют изготовления индивидуальных литейных моделей, что увеличивает начальные затраты.
- Объем механической обработки: Чем выше требования к чистоте поверхности и точности размеров, тем больше времени занимает обработка на станках. Шлифовка рабочих поверхностей добавляет стоимости, но необходима для снижения трения и износа.
- Тип подшипниковых узлов: Хотя сами подшипники часто поставляются отдельно или устанавливаются заказчиком, конструкция концов вала (проточки, канавки) должна соответствовать конкретному типу подшипника. Наличие углеродистых втулок или специальных уплотнений также влияет на цену.
- Контроль качества и сертификация: Продукция, прошедшая строгий контроль по стандарту ИСО 9001:2000, включая неразрушающий контроль (УЗК, рентген) и химический анализ, стоит дороже изделий «гаражного» производства, но несет в себе гарантию отсутствия скрытых дефектов.
Сравнительный анализ решений для различных условий эксплуатации
Выбор оптимального ролика требует сопоставления технических характеристик с реальными условиями работы печи. Ниже приведена таблица, иллюстрирующая различия в подходах к выбору компонентов для разных типов линий.
| Параметр / Условия | Линия холодной прокатки (Отжиг) | Линия горячекатаных толстых листов | Печи для электротехнической стали |
|---|---|---|---|
| Рабочая температура | 600 – 950°C | 1000 – 1250°C | 800 – 1100°C |
| Основная нагрузка | Вес рулона, циклический нагрев | Высокий вес листа, ударные нагрузки | Требования к чистоте поверхности, магнитные свойства |
| Рекомендуемый материал | Нержавеющие стали типа 310S, 314 | Высоколегированные сплавы (RA330, 253MA) | Специальные сплавы с низким содержанием примесей |
| Метод изготовления | Статическое или центробежное литье | Преимущественно центробежное литье | Центробежное литье + спец. обработка |
| Ключевой риск | Окисление, деформация от веса | Ползучесть, термическая усталость | Загрязнение поверхности, коробление |
| Решение ООО «Цзянсу Хайе» | Ролики с оптимизированной толщиной стенки | Усиленные ролики из жаропрочных сплавов | Сердечники с углеродистыми втулками |
Из таблицы видно, что универсального решения не существует. Попытка сэкономить, установив ролики из более дешевого сплава в печь горячего проката, приведет к их быстрому выходу из строя из-за ползучести. И наоборот, использование сверхдорогих сплавов в низкотемпературных зонах неоправданно увеличит бюджет проекта без существенного выигрыша в надежности.
Инженерный взгляд: проблема термического расширения и биения
Одной из самых частых причин преждевременного отказа печных роликов является не столько разрушение материала, сколько потеря геометрии. При нагреве металл расширяется. Если конструкция ролика не учитывает различия в коэффициентах теплового расширения между валом (который часто остается более холодным, так как его концы выходят из печи) и оболочкой (нагреваемой до максимальной температуры), возникают внутренние напряжения.
С инженерной точки зрения, критически важным является обеспечение свободного радиального расширения оболочки относительно вала. В конструкции роликов ООО «Цзянсу Хайе Машиностроение» это достигается за счет использования специальных втулок и зазоров, рассчитанных на основе термодинамических моделей. Игнорирование этого аспекта при заказе нестандартных роликов часто приводит к тому, что при нагреве оболочка «закусывает» вал, вызывая заклинивание и разрыв сварных швов или самого тела ролика. Поэтому при заказе важно предоставлять производителю полный профиль температур по длине ролика, а не только максимальную температуру в зоне печи.
Применение в реальных промышленных сценариях
Сценарий 1: Линия отжига холоднокатаного тонкого листа.
В данном процессе лист движется с высокой скоростью через длинную печь. Требования к роликам включают минимальное биение (чтобы не оставлять следов на тонком металле) и высокую стойкость к окислению (чтобы окалина не осыпалась на продукт). Здесь применяются ролики с тщательно отшлифованной поверхностью из стали 310S. Компания поставляет такие ролики с гарантированной соосностью, что позволяет поддерживать высокое качество поверхности листа.
Сценарий 2: Нагревательные печи перед прокаткой слэбов.
Температуры здесь экстремальны, а вес заготовок велик. Ролики подвергаются огромным механическим нагрузкам и тепловым ударам при загрузке холодных слэбов в горячую печь. В этом случае ООО «Цзянсу Хайе Машиностроение» рекомендует использовать ролики из сплавов типа RA330, изготовленные методом центробежного литья. Утолщенные стенки и усиленная конструкция вала позволяют выдерживать вес многотонных заготовок без прогиба, который мог бы привести к контакту листа с подом печи.
Как выбрать надежного поставщика: чек-лист для закупщика
Рынок предлагает множество вариантов, но не все производители обладают необходимой технологической базой. При оценке поставщика промышленных печных роликов рекомендуется обратить внимание на следующие аспекты:
- Наличие собственного литейного производства: Компании, передающие литье на сторону, имеют меньший контроль над качеством сплава. ООО «Цзянсу Хайе Машиностроение» выполняет весь цикл internally, от плавки до обработки.
- Возможность материального анализа: Поставщик должен предоставлять сертификаты на плавку (Mill Certificate) с химическим составом каждой партии продукции.
- Опыт в конкретной отрасли: Опыт производства роликов для нефтехимии может отличаться от опыта в металлургии. Двадцатилетняя специализация компании на компонентах для прокатных линий является весомым аргументом.
- Гибкость производства: Способность изготовить как серийную партию, так и единичный нестандартный ролик для срочного ремонта.
- Техническая поддержка: Возможность консультаций на этапе проектирования для оптимизации конструкции под ваши конкретные условия.
Часто задаваемые вопросы (FAQ)
Какой срок службы у промышленного печного ролика?
Срок службы сильно варьируется и зависит от рабочей температуры, атмосферы печи, нагрузки и частоты термоциклов. В оптимальных условиях ролики из качественных сплавов могут служить от 2 до 5 лет и более. Однако при превышении температурных лимитов или наличии сернистой атмосферы срок службы может сократиться до нескольких месяцев. Регулярный мониторинг состояния роликов позволяет планировать их замену до аварийной остановки.
Можно ли ремонтировать деформированные печные ролики?
Как правило, ремонт деформированных или треснувших жаропрочных роликов экономически нецелесообразен и технически сложен. Сварка жаропрочных сплавов требует специальных условий и последующей термообработки, чтобы восстановить структуру металла. В большинстве случаев замена на новый ролик является более надежным и безопасным решением, особенно учитывая риски простоя производственной линии.
Влияет ли диаметр ролика на его стоимость и производительность?
Да, диаметр напрямую влияет на стоимость из-за увеличения расхода материала. С технической точки зрения, больший диаметр позволяет снизить скорость вращения при той же линейной скорости движения ленты, что уменьшает износ подшипниковых узлов. Однако увеличение диаметра также повышает массу ролика, что требует более прочного вала. Оптимальный диаметр выбирается инженерами на основе расчета нагрузки и скорости линии.
Почему важна точность балансировки печных роликов?
Небалансированный ролик создает вибрации, которые передаются на конструкцию печи и подшипниковые узлы. На высоких скоростях движения полосы (например, в линиях непрерывного отжига) вибрации могут вызывать колебания полосы, приводящие к дефектам поверхности или даже обрыву листа. Точная механическая обработка и балансировка, выполняемые на заводе ООО «Цзянсу Хайе Машиностроение», обеспечивают плавное вращение и стабильность процесса.
Как заказать промышленный печной конвейерный ролик по индивидуальным чертежам?
Для заказа нестандартных изделий необходимо предоставить рабочие чертежи с указанием всех критических размеров, допусков, марки требуемого материала и условий эксплуатации (температура, атмосфера, нагрузка). Специалисты компании проанализируют данные, предложат оптимальные технологические решения и подготовят коммерческое предложение с учетом сроков изготовления и логистики.
Заключение и рекомендации по закупкам
Выбор промышленного печного конвейерного ролика — это инвестиция в стабильность вашего производства. Экономия на качестве материалов или точности изготовления на этапе закупки неизбежно оборачивается многократными затратами на ремонты и простои в будущем. Сотрудничество с проверенным производителем, таким как ООО «Цзянсу Хайе Машиностроение», позволяет получить продукт, соответствующий строгим международным стандартам качества ИСО 9001:2000.
При формировании бюджета важно рассматривать не только начальную цену, но и ресурс изделия. Использование центробежно-литых деталей из правильных сплавов, адаптированных под ваши температурные режимы, обеспечивает максимальную рентабельность. Компания готова предоставить техническую консультацию для помощи в подборе оптимальных конструктивных решений, ensuring that your production lines operate efficiently and reliably.
Для получения детальной информации о технических характеристиках, сроках поставки и расчета стоимости для вашего конкретного проекта, пожалуйста, ознакомьтесь с полным каталогом продукции и решений или свяжитесь с инженерным отделом компании.