Печной конвейерный ролик роликовой печи: цена от производителя
2026-09-24
- Печной конвейерный ролик роликовой печи: технические требования и факторы ценообразования
- Конструкция и принцип работы роликов в экстремальных условиях
- Материаловедение: выбор сплава для максимальной долговечности
- Технологии производства: от литья до финишной обработки
- Сравнительный анализ: центробежное литье против статического
- Сценарии применения и специфика эксплуатации
- Факторы, формирующие цену печного ролика от производителя
- Как выбрать надежного поставщика: чек-лист для закупщика
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Печной конвейерный ролик роликовой печи: технические требования и факторы ценообразования
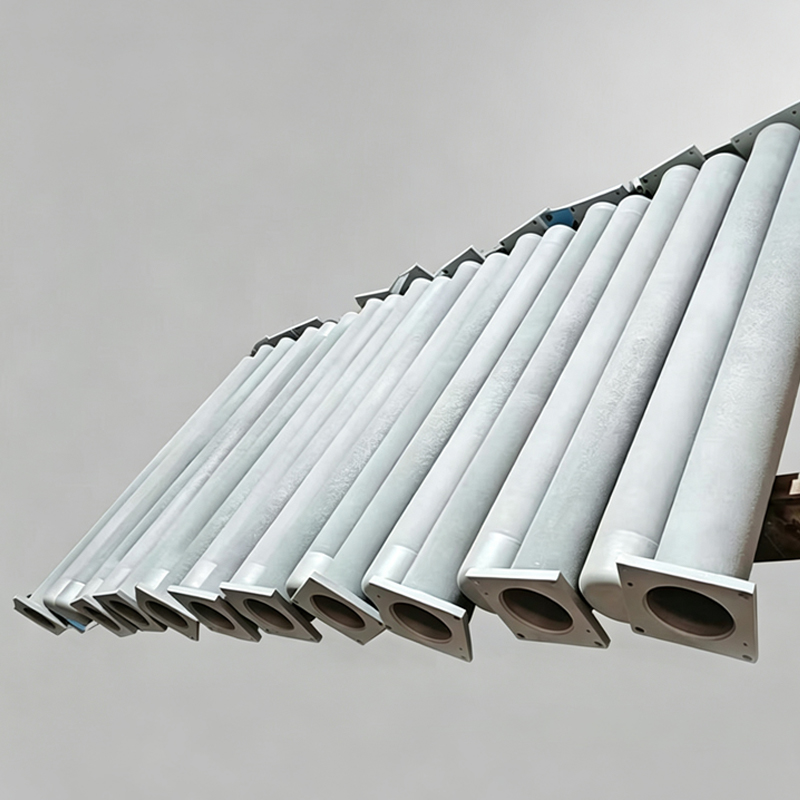
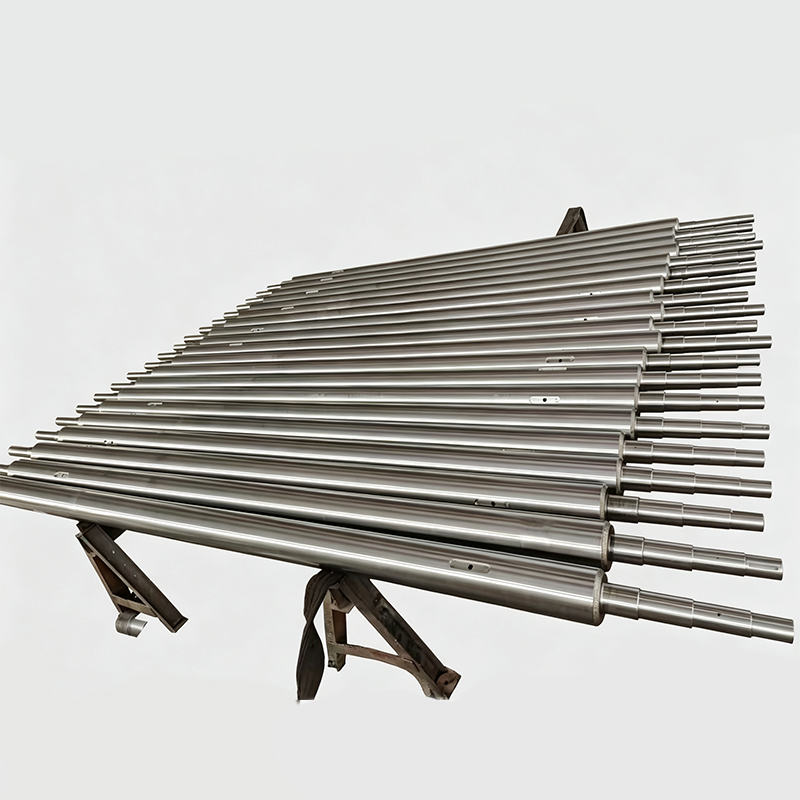
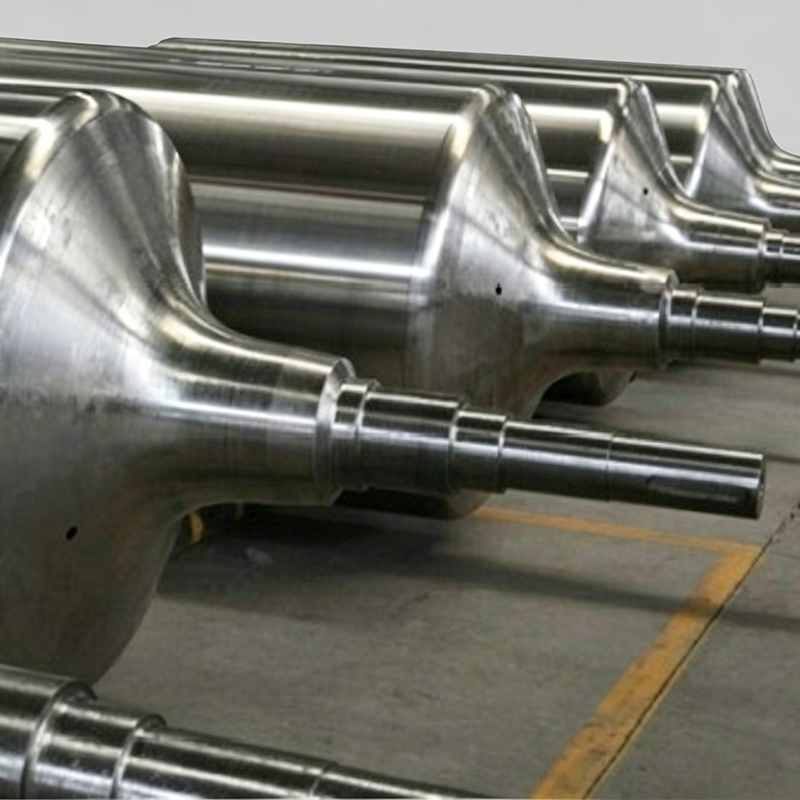
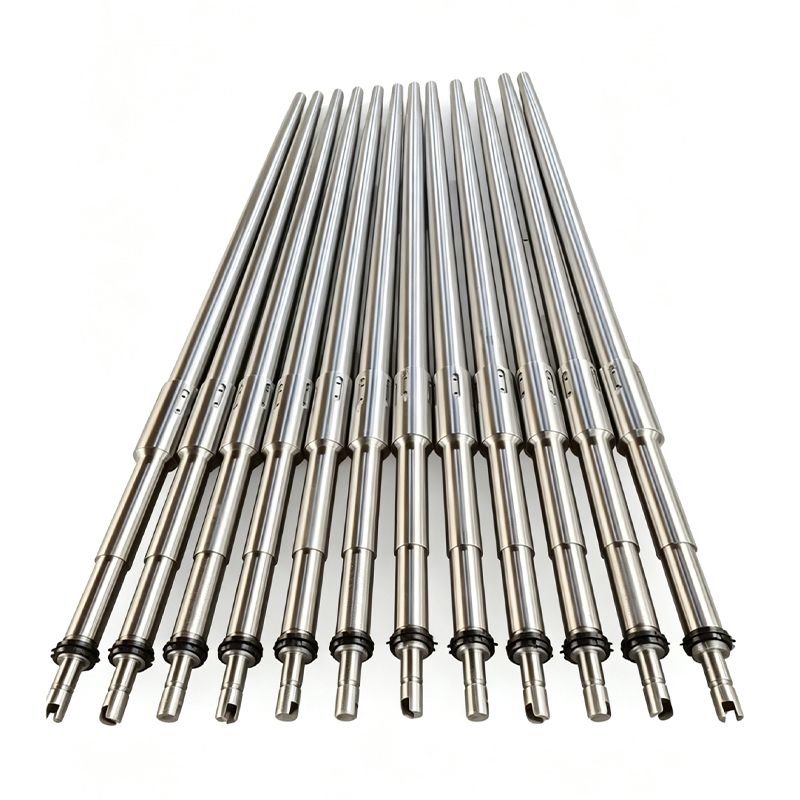
Печной конвейерный ролик роликовой печи является критически важным узлом в непрерывных технологических линиях металлургического производства. От его надежности напрямую зависит стабильность процесса термической обработки, качество поверхности металлопроката и отсутствие простоев предприятия. В 2026 году рынок промышленных комплектующих столкнулся с изменением логики закупок: покупатели все чаще отказываются от выбора исключительно по минимальной цене в пользу оценки совокупной стоимости владения (TCO). Это связано с тем, что выход из строя даже одного ролика в зоне высоких температур может привести к остановке всей линии отжига или закалки, что влечет за собой колоссальные убытки.
Стоимость печного ролика формируется не только массой металла, но и сложностью металлургического цикла производства сплава, точностью механической обработки и наличием сертификации качества. ООО «Цзянсу Хайе Машиностроение», обладая более чем двадцатилетним опытом в производстве компонентов для энергетической и металлургической отраслей, применяет подход, при котором цена от производителя обоснована использованием проверенных жаропрочных сплавов и строгой системой контроля «нулевого дефекта». В данной статье мы разберем, как правильно специфицировать печные ролики, какие материалы обеспечивают максимальный ресурс в агрессивных средах и почему прямые поставки от технологического производителя становятся стандартом для современных металлургических комбинатов.
Конструкция и принцип работы роликов в экстремальных условиях
Роликовая печь представляет собой длинный туннель, внутри которого металлический лист или заготовка перемещаются на системе вращающихся валов. Печной конвейерный ролик работает в условиях постоянного термического удара и циклических нагрузок. Температура внутри рабочей зоны может достигать 1100–1250°C, при этом сам ролик подвергается воздействию весовой нагрузки прокатываемого металла, а также коррозионному влиянию продуктов сгорания топлива или защитных газов (азот, водород, аргон).
Ключевая инженерная задача при проектировании такого ролика — обеспечить сохранение геометрической формы (прямолинейности) при нагреве. Если материал ролика имеет низкий предел ползучести, под воздействием температуры и веса листа он начнет прогибаться. Это приводит к биению, вибрации и, как следствие, к появлению дефектов на поверхности готового продукта — так называемых «ролликовых отметин». Кроме того, неравномерное вращение вызывает заклинивание подшипниковых узлов, расположенных вне горячей зоны, но передающих крутящий момент внутрь печи.
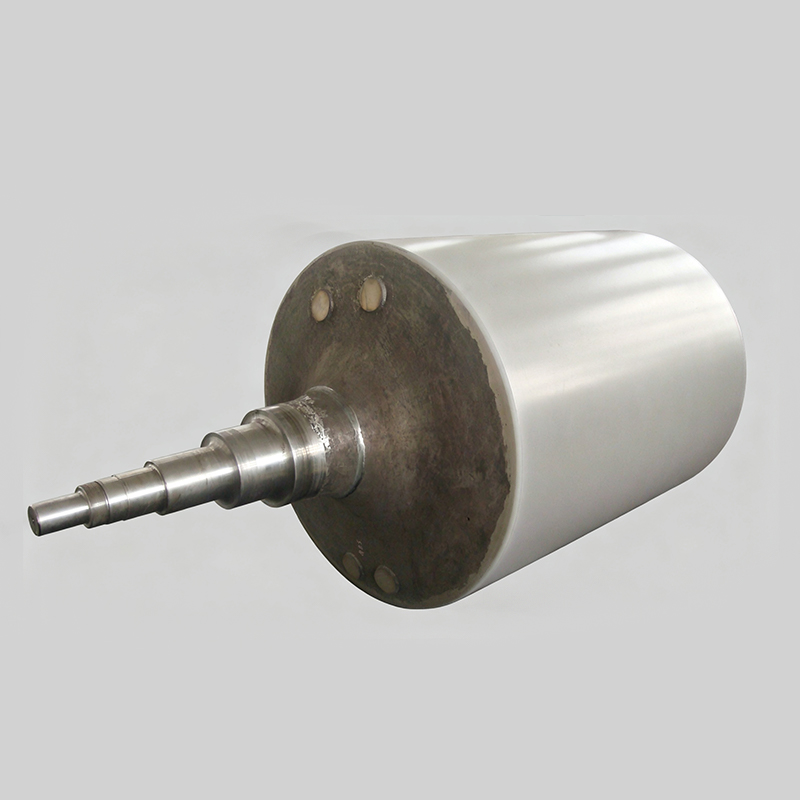
Современные решения, такие как те, что разрабатываются инженерами ООО «Цзянсу Хайе Машиностроение», предусматривают использование специальных сердечников с углеродистыми втулками для линий холоднокатаной электротехнической стали. Такая конструкция позволяет компенсировать тепловое расширение и снизить внутренние напряжения в материале. Важно понимать, что ролик — это не просто труба, а сложный термо-механический узел, требующий балансировки между жаростойкостью поверхности и прочностью сердцевины.
Материаловедение: выбор сплава для максимальной долговечности
Выбор материала является определяющим фактором как для срока службы ролика, так и для его стоимости. Дешевые аналоги часто изготавливаются из стандартных нержавеющих сталей, которые быстро деградируют при температурах выше 900°C. Для ответственных применений, таких как линии горячекатаных толстолистовых сталей или печи отжига, требуются специальные жаропрочные сплавы на основе никеля и хрома.
ООО «Цзянсу Хайе Машиностроение» использует собственные материаловедческие решения, адаптированные под конкретные условия эксплуатации клиентов. Основные группы применяемых сплавов включают:
- Сплавы серии Fe-Cr-Ni (например, аналоги HK40, HP-Nb): Обладают высокой стойкостью к окислению и карбидизации. Идеальны для печей с атмосферой эндогаза. Добавление ниобия (Nb) значительно повышает сопротивление ползучести, позволяя ролику сохранять форму при длительном воздействии температур свыше 1000°C.
- Высоконикелевые сплавы (Incoloy 600/601, RA330): Применяются в наиболее агрессивных средах, включая печи с высоким содержанием серы или углерода. Эти материалы обеспечивают исключительную стойкость к межкристаллитной коррозии и термическому шоку.
- Специальные модификации для электропечей: Для линий отжига тонкого листа, где важна чистота поверхности, используются сплавы с низким выделением окалины. Это предотвращает загрязнение поверхности чувствительных марок стали, таких как электротехническая или автомобильная сталь.
Инженерный опыт показывает, что экономия на легирующих элементах (никель, хром) приводит к экспоненциальному росту затрат на обслуживание. Замена ролика требует остановки печи, остывания камеры и последующего выхода на рабочий режим, что может занимать несколько дней. Поэтому использование сертифицированных сплавов, производимых на базе ООО «Цзянсу Хайе Машиностроение», является экономически оправданным решением для долгосрочной эксплуатации.
Технологии производства: от литья до финишной обработки
Качество печного ролика закладывается на этапе изготовления заготовки. Предприятие в провинции Цзянсу располагает полным вертикально интегрированным производственным циклом. Это означает, что контроль качества осуществляется на каждом этапе: от плавки металла до финальной шлифовки.
Для изготовления трубчатых тел роликов применяются две основные технологии литья:
- Центробежное литье: Позволяет получить изделие с мелкозернистой структурой и высокой плотностью металла. Отсутствие внутренних раковин и пор критически важно для предотвращения преждевременного разрушения под нагрузкой. Этот метод обеспечивает однородность стенки по всей длине ролика.
- Литье по выплавляемым моделям (вакуумное всасывание): Используется для сложных фасонных деталей, таких как фланцы, крепежные элементы и сердечники. Технология гарантирует высокую точность размеров и чистоту поверхности, что снижает объем последующей механической обработки.
После литья заготовки проходят высокоточную механическую обработку. На станках с ЧПУ выполняются токарные, фрезерные и расточные операции. Особое внимание уделяется шлифовке наружной поверхности ролика. Шероховатость поверхности должна быть минимальной, чтобы исключить налипание окалины и обеспечить плавное качение листового металла. Система контроля «нулевого дефекта», внедренная на предприятии, подразумевает ультразвуковую проверку каждой заготовки на наличие микротрещин перед отправкой на сборку.
Сертификация по стандарту ИСО 9001:2000 подтверждает, что процессы управления качеством на заводе соответствуют международным требованиям. Это дает заказчикам из стран СНГ, Азии и Ближнего Востока уверенность в том, что каждый полученный ими печной конвейерный ролик роликовой печи будет иметь заявленные характеристики.
Сравнительный анализ: центробежное литье против статического
При закупке оборудования часто возникает вопрос о выборе метода изготовления основы ролика. Ниже приведено сравнение двух основных подходов, используемых в отрасли.
| Характеристика | Центробежное литье | Статическое литье / Сварная конструкция |
|---|---|---|
| Структура металла | Мелкозернистая, однородная, высокая плотность | Крупнозернистая, возможна неоднородность структуры |
| Сопротивление ползучести | Высокое (благодаря ориентации зерен) | Среднее или низкое |
| Термическая усталость | Высокая стойкость к циклическим нагревам | Риск образования трещин в зонах напряжений |
| Точность геометрии | Высокая, требует минимальной мехобработки | Требует значительной доработки |
| Применимость | Высокотемпературные зоны (>950°C), высокие нагрузки | Низкотемпературные зоны, легкие нагрузки |
| Стоимость | Выше из-за сложности оборудования | Ниже |
Из таблицы видно, что для критических участков роликовой печи, где температуры превышают 950°C, центробежное литье является безальтернативным вариантом. Использование статических или сварных конструкций в таких условиях приведет к быстрому прогибу и выходу из строя. ООО «Цзянсу Хайе Машиностроение» рекомендует использовать центробежно-литые ролики для зон нагрева и охлаждения, а сварные конструкции — только для входных и выходных столов, где температурное воздействие минимально.
Сценарии применения и специфика эксплуатации
Различные типы прокатного производства предъявляют уникальные требования к конвейерным системам. Рассмотрим два реальных промышленных сценария.
Сценарий 1: Линия непрерывного отжига (CGL/CAL) для автолиста
Условия: Температура до 850°C, скорость линии до 200 м/мин, атмосфера защитного газа (N2 + H2).
Требования: Исключительная чистота поверхности ролика, отсутствие окисления, высокая точность вращения.
Решение: Применение роликов из сплава типа RA330 с специальной обработкой поверхности. Сердечник выполняется из жаропрочной стали с системой внутреннего охлаждения или компенсации расширения. Печной конвейерный ролик в данном случае не должен оставлять следов на мягком алюминиевом покрытии или оцинкованной стали.
Риск: Накопление цинка на поверхности ролика (цинковое обрастание), приводящее к дисбалансу.
Рекомендация: Регулярная очистка и использование покрытий, препятствующих адгезии цинка.
Сценарий 2: Печь нормализации толстолистового проката
Условия: Температура до 1100°C, массивные стальные плиты весом до 20 тонн, циклическая нагрузка.
Требования: Максимальная несущая способность, стойкость к прогибу, устойчивость к окалинoобразованию.
Решение: Массивные ролики из сплава HK40 модифицированного (с добавлением ниобия и кремния). Увеличенный диаметр трубы для повышения момента инерции.
Риск: Термический шок при загрузке холодных плит в горячую печь.
Рекомендация: Поэтапный нагрев и использование материалов с высоким коэффициентом теплопроводности для быстрого выравнивания температуры по сечению ролика.
Факторы, формирующие цену печного ролика от производителя
Запрос «печной конвейерный ролик роликовой печи цена» часто приводит к разбросу предложений на рынке. Понимание структуры ценообразования помогает закупщикам избежать ошибок. Стоимость складывается из следующих компонентов:
- Стоимость сырья: Цены на никель и хром являются волатильными. Сплавы с высоким содержанием никеля (более 30%) будут существенно дороже ферритных сталей. Прямые контракты с литейными заводами, такими как ООО «Цзянсу Хайе Машиностроение», позволяют фиксировать цены на сырье и предлагать более стабильные условия.
- Сложность литейной формы: Ролики нестандартных размеров или со сложными внутренними каналами охлаждения требуют изготовления уникальных форм, что увеличивает единичную стоимость.
- Объем механической обработки: Требования к шероховатости поверхности (Ra) и допускам по прямолинейности влияют на время обработки на станках ЧПУ. Высокая точность стоит дороже, но необходима для качественного проката.
- Контроль качества и сертификация: Проведение неразрушающего контроля (УЗК, рентген), химического анализа и механических испытаний каждой партии увеличивает себестоимость, но гарантирует надежность. Продукция без сертификатов может быть дешевле на 20-30%, но риск брака многократно выше.
- Логистика и упаковка: Габаритные и тяжелые ролики требуют специальной упаковки для защиты от повреждений при транспортировке морем или ж/д транспортом.
Важно отметить, что цена от производителя обычно ниже, чем у торговых посредников, на 15-25%, так как исключается наценка за перепродажу. Кроме того, прямой контакт с заводом-изготовителем позволяет оперативно вносить изменения в конструкцию под конкретные нужды линии.
Как выбрать надежного поставщика: чек-лист для закупщика
При выборе партнера для поставки критических компонентов печного оборудования рекомендуется обращать внимание на следующие аспекты:
- Наличие собственного литейного производства: Уточните, является ли компания производителем или просто сборщиком. Наличие собственных печей для плавки и литья (как у ООО «Цзянсу Хайе Машиностроение») гарантирует контроль качества сплава.
- Опыт в вашей отрасли: Запросите референс-лист. Есть ли у поставщика опыт работы с аналогичными печами (отжиг, закалка, нормализация)? Опыт более 20 лет, как в случае с рассматриваемым предприятием, свидетельствует о накопленной базе знаний по типовым проблемам.
- Техническая поддержка: Способен ли поставщик провести расчет прочности ролика? Предлагает ли он помощь в подборе материала под ваши температурные графики? Инженерная поддержка на этапе проектирования позволяет избежать ошибок при подборе оборудования.
- Прозрачность контроля качества: Требуйте предоставления протоколов испытаний (химический состав, механические свойства, результаты УЗК) на каждую партию.
- Гибкость производства: Возможность изготовления как серийных партий, так и единичных экземпляров для аварийного ремонта. Быстрая реакция на запросы критична для минимизации времени простоя.
Часто задаваемые вопросы (FAQ)
Какой срок службы печного конвейерного ролика?
Срок службы зависит от рабочей температуры, атмосферы печи, нагрузки и качества обслуживания. В среднем, для роликов из жаропрочных сплавов (HK40, HP-Nb) при температуре 950-1050°C ресурс составляет от 3 до 5 лет непрерывной работы. При более высоких температурах или в агрессивных средах срок может сократиться до 1-2 лет. Регулярный мониторинг состояния роликов позволяет прогнозировать замену и избегать аварийных остановок.
Можно ли ремонтировать деформированные печные ролики?
Ремонт деформированных (прогнувшихся) роликов, как правило, нецелесообразен и технически сложен. Выпрямление жаропрочной трубы при комнатной температуре может привести к образованию микротрещин, которые раскроются при нагреве. Рекомендуется замена ролика на новый. Однако, если повреждена только торцевая часть или подшипниковый узел, возможна локальная замена этих элементов при условии сохранения геометрии основной трубы.
В чем разница между роликами для холодной и горячей прокатки?
Ролики для линии холодной прокатки (или отжига холоднокатаного листа) работают при меньших температурах (до 850°C), но требуют более высокого качества поверхности, чтобы не повредить деликатный прокат. Ролики для горячекатаных толстолистовых сталей подвергаются экстремальным температурам (до 1200°C) и огромным механическим нагрузкам, поэтому приоритетом для них является жаропрочность и сопротивление ползучести, а не идеальная чистота поверхности.
Как влияет атмосфера печи на выбор материала ролика?
Атмосфера печи критически важна. В окислительной среде достаточно стандартных хромоникелевых сталей. В восстановительной среде (эндотермический газ) возникает риск карбидизации (насыщения металла углеродом), что делает сплав хрупким. Для таких условий требуются сплавы с высоким содержанием никеля и добавками кремния или редкоземельных металлов, повышающих стойкость к карбидизации. ООО «Цзянсу Хайе Машиностроение» подбирает сплав именно под химический состав газовой среды заказчика.
Предоставляете ли вы чертежи и спецификации для нестандартных роликов?
Да, инженерный отдел компании выполняет проектирование нестандартных роликов на основе предоставленных заказчиком эскизов или технических требований. Мы проводим расчеты на прочность и термическую стойкость, предлагая оптимальные конструктивные решения. Все чертежи согласовываются с клиентом перед началом производства.
Заключение и рекомендации по закупке
Выбор печного конвейерного ролика роликовой печи — это инвестиция в стабильность всего производственного процесса. Ошибка в выборе материала или поставщика может стоить предприятию миллионов рублей из-за простоев и брака продукции. В 2026 году трендом становится партнерство с производителями, способными предложить не просто товар, а инженерное решение, адаптированное под конкретные условия эксплуатации.
ООО «Цзянсу Хайе Машиностроение» демонстрирует подход, основанный на глубокой технической экспертизе и вертикальной интеграции производства. Возможность контролировать весь цикл — от плавки сплава до финишной обработки — позволяет гарантировать соответствие продукции самым строгим стандартам. Для закупщиков это означает снижение рисков получения некачественного компонента и возможность получения конкурентной цены за счет исключения посредников.
Мы рекомендуем при планировании замен или модернизации печного оборудования запрашивать не просто коммерческое предложение с ценой, а техническую консультацию. Анализ ваших текущих условий эксплуатации позволит подобрать материал и конструкцию, которые обеспечат максимальный ресурс и минимальную стоимость владения. Свяжитесь с нашими инженерами для обсуждения ваших задач и получения детализированного технического предложения.
Для ознакомления с полным каталогом решений для термических и прокатных линий перейдите на страницу продукции и технических решений.