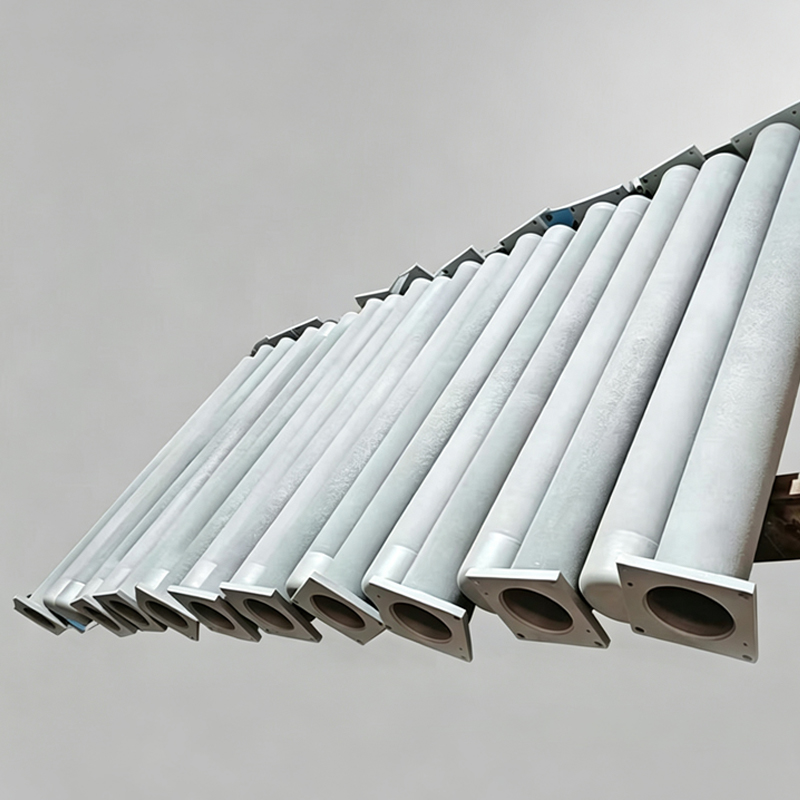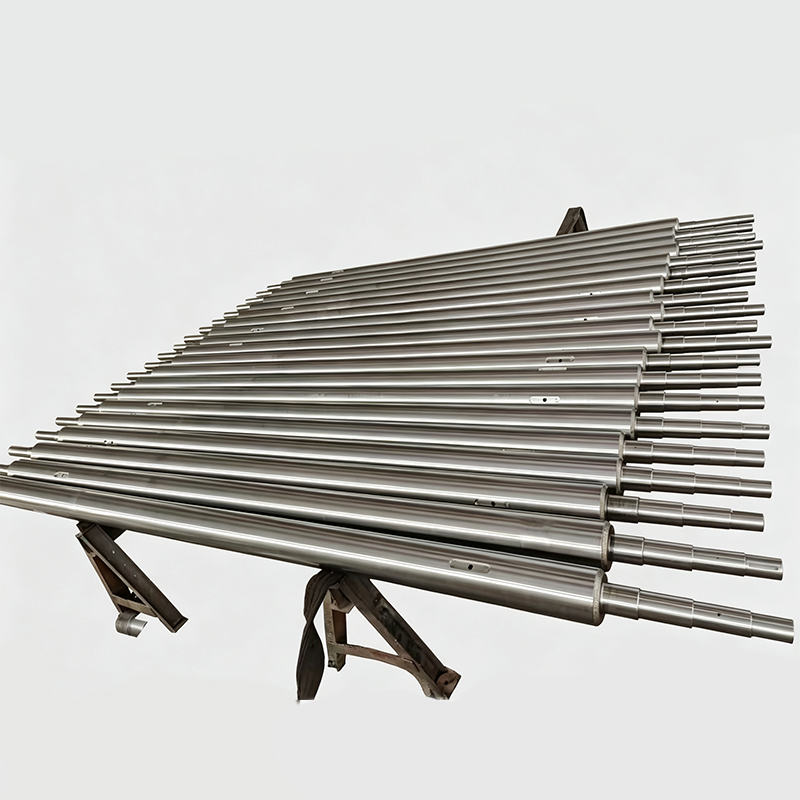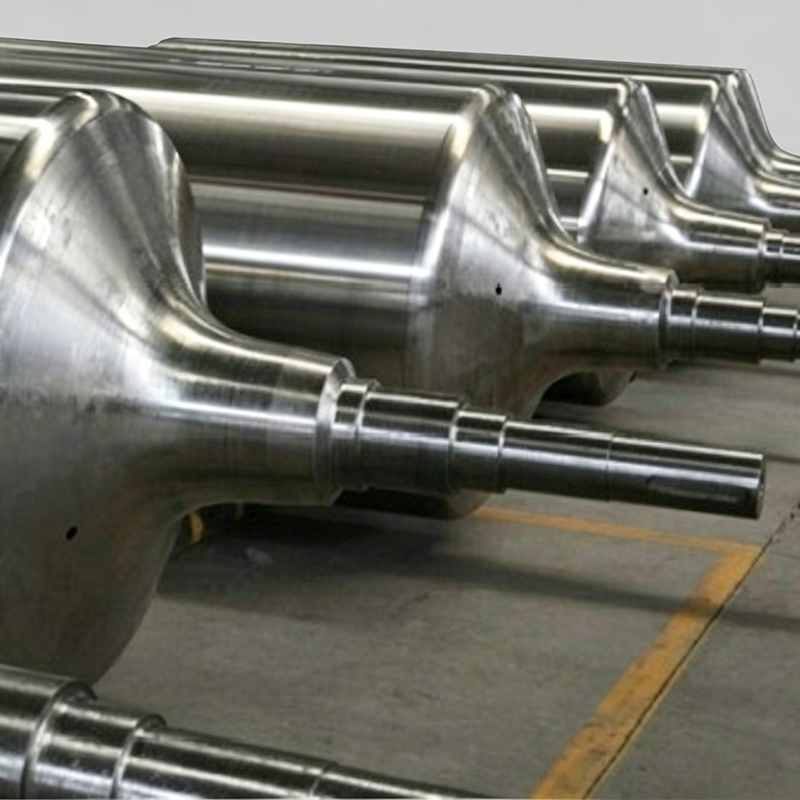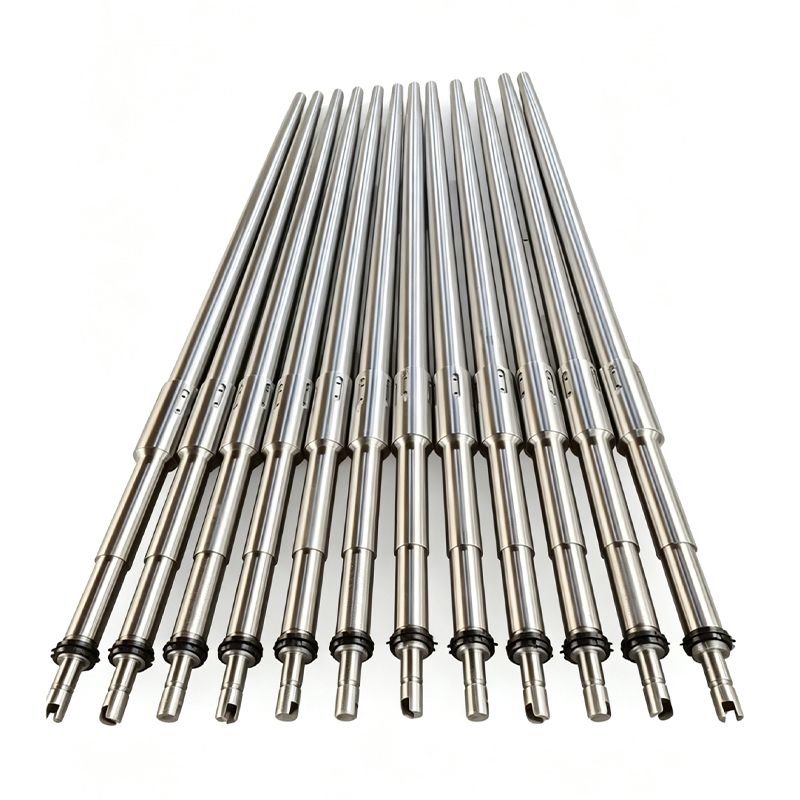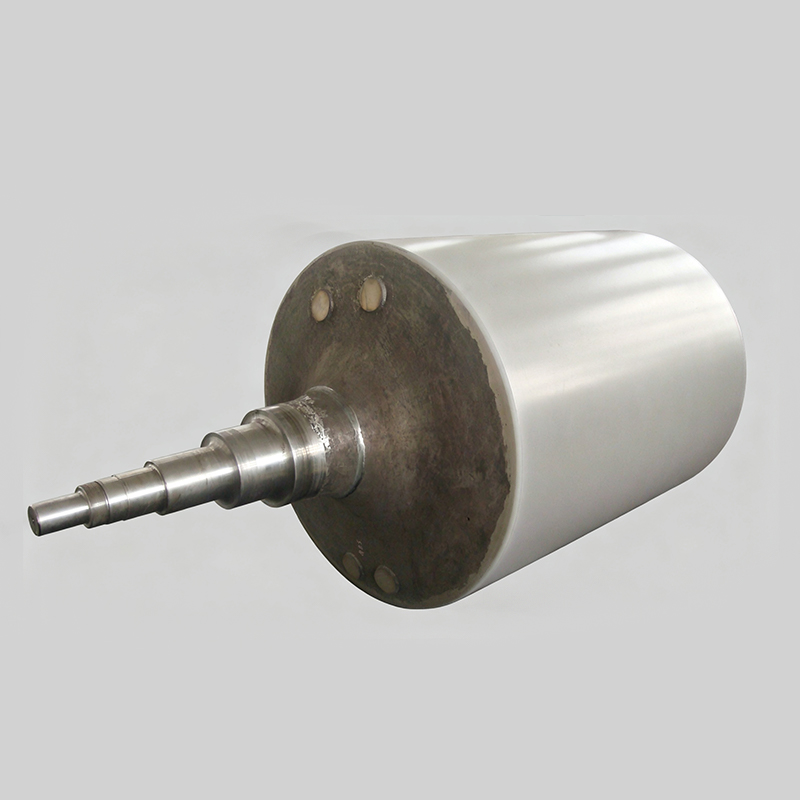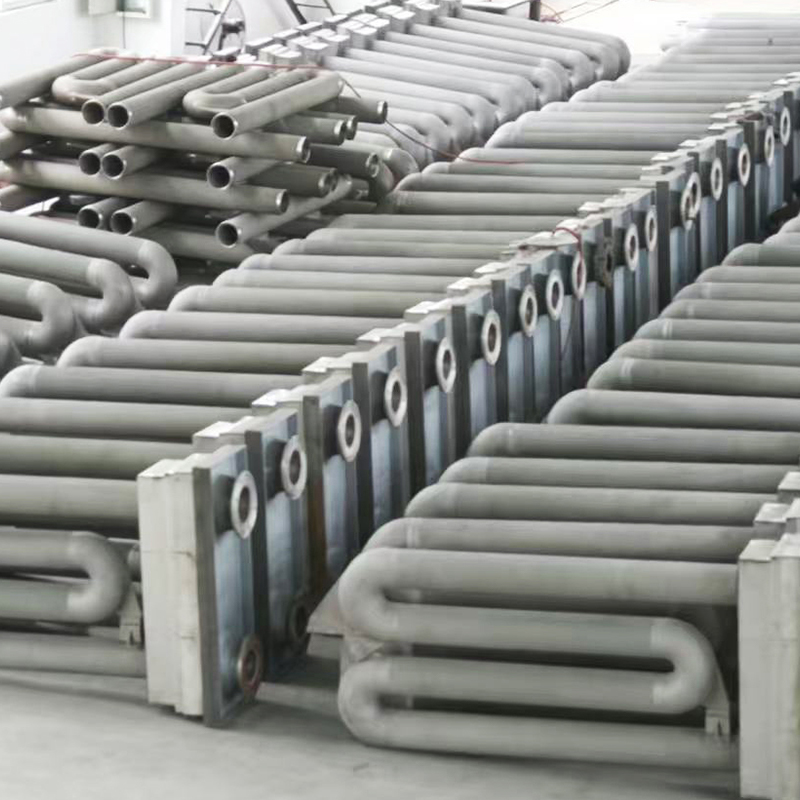
Печной конвейерный ролик для цинкования от производителя
2026-09-23
Печной конвейерный ролик для цинкования: критерии выбора и технические особенности от производителя
В условиях непрерывного цикла горячего цинкования печной конвейерный ролик выступает не просто транспортным элементом, а ключевым узлом, определяющим качество поверхности металлического листа и стабильность всего производственного процесса. Работая в агрессивной среде при температурах свыше 450–600°C, эти компоненты подвергаются экстремальным термическим ударам, химической коррозии со стороны паров цинка и флюса, а также высоким механическим нагрузкам от веса движущегося металла. Ошибка в выборе материала или конструкции ролика неизбежно приводит к быстрому износу, деформации вала и, как следствие, к остановке линии для замены оборудования, что влечет за собой колоссальные финансовые потери.
Инженерный подход к проектированию таких систем требует глубокого понимания металлургии жаропрочных сплавов и механики высокотемпературных узлов трения. ООО «Цзянсу Хайе Машиностроение», опираясь на более чем двадцатилетний опыт работы в сфере металлургического оборудования, предлагает решения, разработанные с учетом специфики линий цинкования. Наша продукция проходит строгий контроль на каждом этапе — от литья заготовок до финальной механической обработки, что позволяет гарантировать соответствие жестким промышленным стандартам и длительную безотказную работу в самых тяжелых условиях эксплуатации.
Специфика эксплуатации роликов в печах цинкования
Линия горячего цинкования представляет собой сложный термохимический комплекс, где листовая сталь проходит через ряд технологических зон: очистку, травление, отжиг и непосредственно погружение в ванну с расплавленным цинком. Печные конвейерные ролики, расположенные в зоне отжига и охлаждения, работают в уникальных условиях, которые кардинально отличаются от стандартных транспортировочных систем.
Главной проблемой является циклическое тепловое воздействие. Ролик постоянно контактирует с раскаленным металлом, затем охлаждается, и снова нагревается. Это вызывает усталость материала, ведущую к микротрещинам и изменению геометрических размеров. Кроме того, атмосфера внутри печи часто содержит восстановительные газы (водород, азот), которые могут приводить к обезуглероживанию поверхностного слоя стали, снижая её твердость и износостойкость.
Еще одним критическим фактором является химическая агрессия. Пары цинка и остатки флюсовых растворов обладают высокой проникающей способностью. Если материал ролика подобран неверно, происходит межкристаллитная коррозия, которая разрушает структуру сплава изнутри. Именно поэтому для изготовления печных конвейерных роликов для цинкования используются специальные жаропрочные и коррозионностойкие стали, содержащие хром, никель и другие легирующие элементы в строго выверенных пропорциях.
Конструктивные особенности и материалы изготовления
Надежность печного ролика определяется синергией трех компонентов: материала оболочки, конструкции сердечника и системы подшипниковых узлов. В практике ООО «Цзянсу Хайе Машиностроение» применяется дифференцированный подход к выбору материалов в зависимости от температурной зоны печи.
Жаропрочные сплавы для оболочек роликов
Для рабочих зон с температурой до 600-800°C наиболее целесообразно использование аустенитных нержавеющих сталей. Эти материалы сохраняют высокую прочность и устойчивость к окислению даже при длительном термическом воздействии. Ключевые марки сталей, применяемые в производстве:
- Сталь типа 310S (08Х20Н20С2): Обладает превосходной стойкостью к окислению при высоких температурах благодаря высокому содержанию хрома (25%) и никеля (20%). Идеально подходит для зон с максимальной температурой.
- Сталь типа 314 (12Х25Н20С2): Улучшенная версия с повышенным содержанием кремния, что дополнительно защищает от сульфидной коррозии и образования окалины.
- Сплавы на основе никеля (Inconel, Hastelloy): Применяются в исключительных случаях для сверхагрессивных сред или температур выше 900°C, однако их использование экономически оправдано только при специфических требованиях технологического процесса.
Производственная база нашего предприятия позволяет осуществлять как центробежное литье трубных заготовок, обеспечивающее однородную мелкозернистую структуру без внутренних дефектов, так и статическое литье для сложных геометрических форм. Вакуумное всасывание по выплавляемым моделям гарантирует высокую точность размеров и чистоту поверхности отливок.
Сердечники и система крепления
Внутренняя часть ролика — сердечник — работает в менее экстремальных температурных условиях, но несет основную механическую нагрузку. Для его изготовления часто применяются углеродистые стали с термическим упрочнением. Важнейшим аспектом является соединение оболочки и сердечника. Использование сварки в высокотемпературной зоне недопустимо из-за риска термических напряжений. Поэтому в конструкции роликов от ООО «Цзянсу Хайе Машиностроение» предусмотрены специальные методы механического крепления или диффузионной сварки, компенсирующие разницу в коэффициентах теплового расширения материалов оболочки и сердечника.
Технические параметры и допуски
Точность изготовления печных роликов напрямую влияет на равномерность движения стальной ленты. Перекосы или биение роликов приводят к появлению волнистости на листе, царапинам и неравномерному нанесению цинкового покрытия. Ниже приведены типовые технические характеристики, которые могут быть адаптированы под конкретный проект заказчика.
| Параметр | Типичные значения / Диапазон | Примечание |
|---|---|---|
| Диаметр оболочки | 150 мм – 400 мм | Зависит от ширины ленты и нагрузки |
| Длина рабочей части | До 2500 мм | Определяется шириной прокатываемого листа |
| Толщина стенки оболочки | 10 мм – 25 мм | Влияет на теплоемкость и срок службы |
| Рабочая температура | до 1100 °C | Кратковременные пики возможны |
| Материал оболочки | 08Х20Н20С2, 12Х25Н20С2, спецсплавы | По согласованию с технологом |
| Биение (TIR) | < 0.5 мм | Критично для качества поверхности |
| Тип подшипников | Высокотемпературные, вынесенные за пределы печи | Используются водяные или воздушные уплотнения |
Важно отметить, что конкретные параметры зависят от модели печи, скорости линии и характеристик обрабатываемого металла. Инженеры ООО «Цзянсу Хайе Машиностроение» проводят детальный анализ исходных данных перед началом производства, чтобы предложить оптимальное конструктивное решение.
Сравнение технологий изготовления: Литье против Сварки
При закупке печных роликов покупатели часто сталкиваются с выбором между литыми и сварными конструкциями. Понимание различий помогает принять взвешенное решение.
| Критерий | Центробежное литье | Сварная конструкция |
|---|---|---|
| Структура материала | Однородная, мелкозернистая, без швов | Наличие сварных швов, зона термического влияния |
| Стойкость к термическим ударам | Высокая (отсутствие внутренних напряжений) | Средняя (риск трещин по шву при циклическом нагреве) |
| Геометрическая точность | Высокая после мехобработки | Требует дополнительной правки и обработки |
| Срок службы в агрессивной среде | Длительный (нет коррозии шва) | Ограниченный (швы — слабое место для коррозии) |
| Стоимость изготовления | Выше (требует оснастки и литейного цикла) | Ниже (для простых и крупных диаметров) |
| Рекомендация по применению | Ответственные узлы, высокие температуры, точное цинкование | Вспомогательные транспортеры, низкие температуры |
Из инженерной практики следует, что для линий горячего цинкования, где качество поверхности является приоритетом, литые ролики из жаропрочной стали являются безальтернативным выбором. Сварные аналоги могут использоваться лишь на участках предварительного нагрева или охлаждения, где температурные нагрузки значительно ниже.
Реальные промышленные сценарии применения
Чтобы понять важность правильного подбора роликов, рассмотрим два типичных сценария эксплуатации на предприятиях металлургического профиля.
Сценарий 1: Производство автомобильного листа (High-Strength Steel)
Условия: Линия работает на высокой скорости (до 150 м/мин). Температура в зоне отжига составляет 850°C. Используется сталь повышенной прочности, требующая строгого контроля атмосферы.
Проблема: При использовании роликов из стандартной нержавеющей стали 304 наблюдалось быстрое образование окалины на поверхности роликов. Окалина осыпалась на лист, создавая дефекты покрытия («зудры»), что приводило к браку до 5% продукции.
Решение: Замена на ролики из сплава 12Х25Н20С2, изготовленные методом центробежного литья. Высокое содержание кремния создало защитную силикатную пленку, предотвращающую рост окалины. Результат: снижение брака до 0.2%, увеличение межремонтного интервала с 6 до 18 месяцев.
Сценарий 2: Цинкование строительного профиля
Условия: Низкая скорость линии, частые остановки и пуски. Температурный режим нестабилен (450-600°C). Высокая влажность в зоне подготовки.
Проблема: Из-за частых термоциклов происходила деформация валов сварных роликов. Биение превышало допустимые нормы, вызывая вибрацию и повреждение подшипниковых узлов, вынесенных наружу.
Решение: Внедрение роликов с усиленным сердечником из легированной стали и литой оболочкой. Конструкция предусматривала компенсаторы теплового расширения. Это позволило сохранить геометрию ролика даже при резких перепадах температур во время простоев.
Процесс производства и контроль качества в ООО «Цзянсу Хайе Машиностроение»
Надежность промышленного оборудования закладывается на этапе производства. Наше предприятие в провинции Цзянсу располагает полным циклом изготовления высокотемпературных компонентов. Процесс начинается с разработки 3D-моделей и расчетов напряжений, чтобы исключить слабые места в конструкции.
Литейное производство оснащено печами для центробежного литья, что позволяет получать трубы с идеальной структурой металла. Далее следует этап высокоточной механической обработки. Токарные, фрезерные и шлифовальные станки с ЧПУ обеспечивают соблюдение жестких допусков по цилиндричности и соосности.
Особое внимание уделяется контролю качества. Каждая партия сырья проходит спектральный анализ для подтверждения химического состава. Готовые изделия проверяются на наличие внутренних дефектов методами неразрушающего контроля (ультразвуковая дефектоскопия). Система менеджмента качества, сертифицированная по стандарту ИСО 9001:2000, гарантирует, что каждый печной конвейерный ролик для цинкования соответствует заявленным спецификациям. Подход «нулевого дефекта» означает, что ни одна единица продукции не покинет завод без полного пакета сопроводительной документации и протоколов испытаний.
Типичные неисправности и методы их предотвращения
Даже самое качественное оборудование требует грамотной эксплуатации. Знание основных причин выхода роликов из строя помогает планировать профилактические мероприятия.
- Заедание подшипников: Чаще всего вызвано попаданием пыли или нарушением системы охлаждения/смазки вынесенных узлов. Решение: Регулярная проверка герметичности уплотнений и давления в системе охлаждения.
- Трещины на оболочке: Возникают из-за термической усталости или локального перегрева. Решение: Контроль температурного режима печи, избегание резких остановок конвейера при полной загрузке.
- Коррозионное разрушение: Проявляется в виде питтинга или сплошной коррозии. Решение: Проверка химического состава атмосферы печи, использование материалов с повышенной стойкостью к конкретным агрессивным агентам.
- Деформация вала: Следствие перегрузки или неправильной установки. Решение: Строгая выверка оси роликов при монтаже, соблюдение регламентов натяжения ленты.
Как выбрать надежного поставщика печных роликов
Выбор партнера для поставки критически важных компонентов — это стратегическое решение. Рынок насыщен предложениями, но не все производители обладают необходимой экспертизой. На что следует обратить внимание техническому директору или закупщику:
- Наличие собственного литейного производства: Компании, передающие литье на сторону, имеют меньший контроль над качеством структуры металла. Вертикально интегрированное производство, как у ООО «Цзянсу Хайе Машиностроение», обеспечивает полную прослеживаемость процесса.
- Инженерная поддержка: Поставщик должен не просто продавать изделие по чертежу, но и предлагать консультации по выбору материалов. Способность адаптировать конструкцию под ваши конкретные условия эксплуатации — признак высокой квалификации.
- Опыт в отрасли: Двадцатилетний стаж работы в металлургическом секторе говорит о том, что компания столкнулась с большинством типовых проблем и знает, как их решать.
- Сертификация и документация: Наличие сертификатов ISO и предоставление полных паспортов на продукцию (material certificates) обязательно для аудитов безопасности и качества.
- Гибкость и сроки: Возможность изготовления как серийных партий, так и единичных заказов для аварийных замен, с соблюдением оговоренных сроков поставки на международные рынки.
Часто задаваемые вопросы (FAQ)
Какой срок службы печного конвейерного ролика в линии цинкования?
Срок службы варьируется от 1 до 3 лет и более, в зависимости от температурного режима, частоты термоциклов, качества обслуживания и правильности выбора материала. В стабильных условиях при использовании жаропрочных сплавов (например, 310S) ресурс может достигать нескольких лет непрерывной работы.
Можно ли ремонтировать поврежденные ролики?
Мелкие дефекты поверхности иногда можно устранить шлифовкой, если это не нарушает балансировку и геометрию. Однако трещины, глубокая коррозия или деформация вала не подлежат ремонту. В таких случаях рекомендуется полная замена ролика во избежание аварийной остановки линии.
Влияет ли диаметр ролика на качество цинкования?
Да, косвенно. Несоответствие диаметра или биение ролика вызывает вибрацию ленты, что приводит к неравномерному снятию излишков цинка воздушными ножами и образованию полосатости. Точность геометрии ролика критична для получения ровного покрытия.
Предоставляет ли ООО «Цзянсу Хайе Машиностроение» чертежи для согласования?
Да, на этапе проектирования наши инженеры готовят детальные чертежи и 3D-модели для согласования с технической командой заказчика. Это позволяет убедиться в совместимости новых роликов с существующим оборудованием до начала производства.
Какие документы сопровождают поставку?
Каждая партия поставляется с полным комплектом документов: сертификат качества, протоколы химического и механического испытаний материалов, чертежи, паспорт изделия и упаковочный лист. При необходимости предоставляются сертификаты происхождения.
Заключение и рекомендации по интеграции
Печной конвейерный ролик для цинкования — это элемент, на котором нельзя экономить. Его отказ стоит дороже, чем разница в цене между качественным и дешевым аналогом. Инвестиции в надежные компоненты от проверенного производителя, такого как ООО «Цзянсу Хайе Машиностроение», окупаются за счет снижения простоев, уменьшения брака продукции и сокращения затрат на внеплановый ремонт.
Мы рекомендуем проводить регулярный аудит состояния роликового тракта, фиксируя температуру и визуальные признаки износа. При планировании модернизации или замены оборудования обращайтесь к нашим специалистам для получения технической консультации. Мы поможем подобрать оптимальный материал и конструкцию, исходя из ваших конкретных производственных задач.
Для получения подробной информации о технических характеристиках, запроса коммерческого предложения или консультации инженера, пожалуйста, ознакомьтесь с нашим каталогом решений для металлургической отрасли: продукция для термических и прокатных линий.