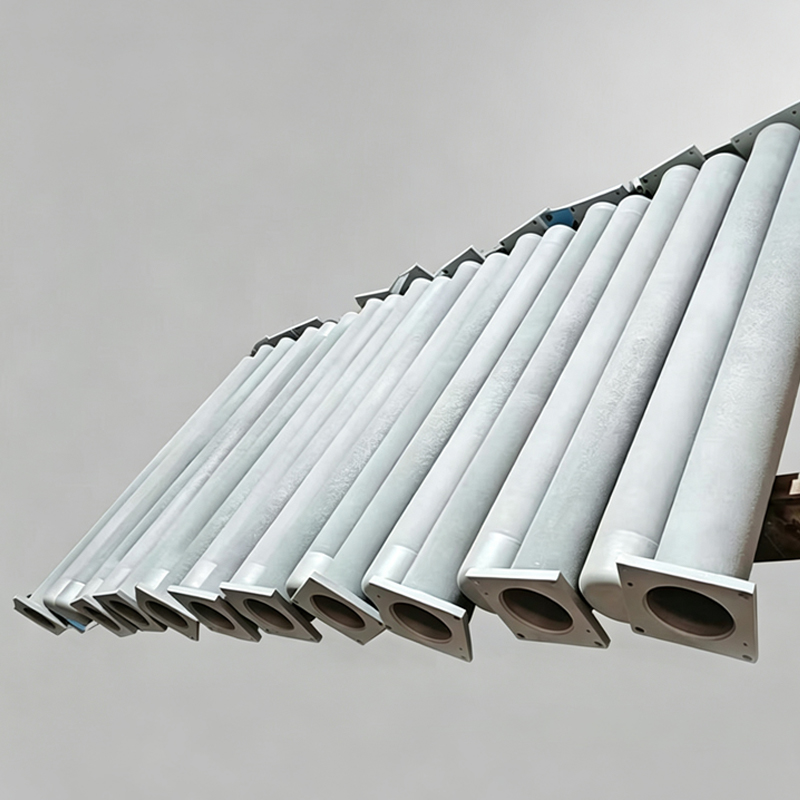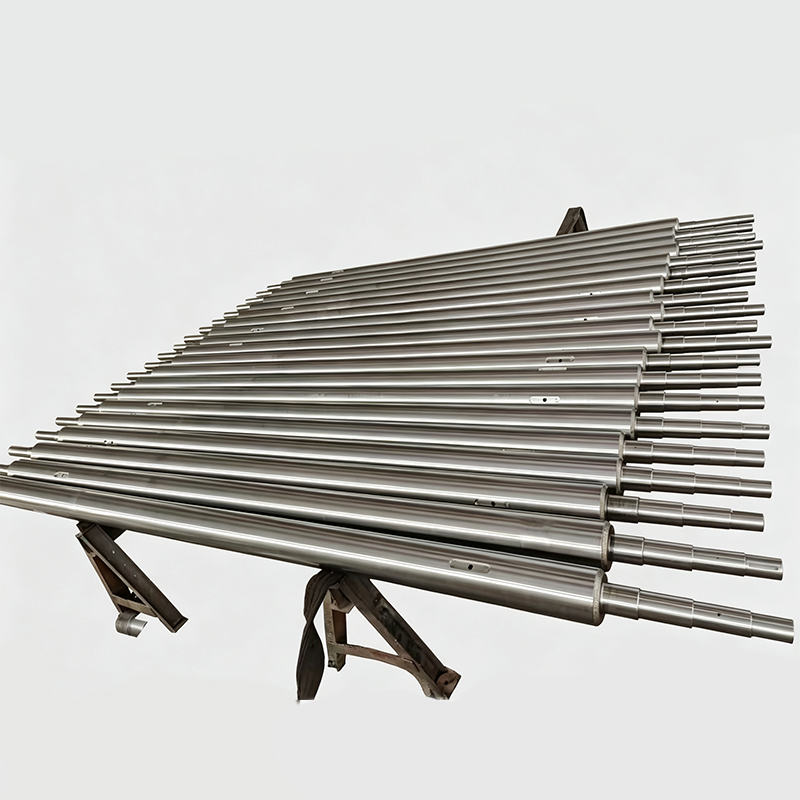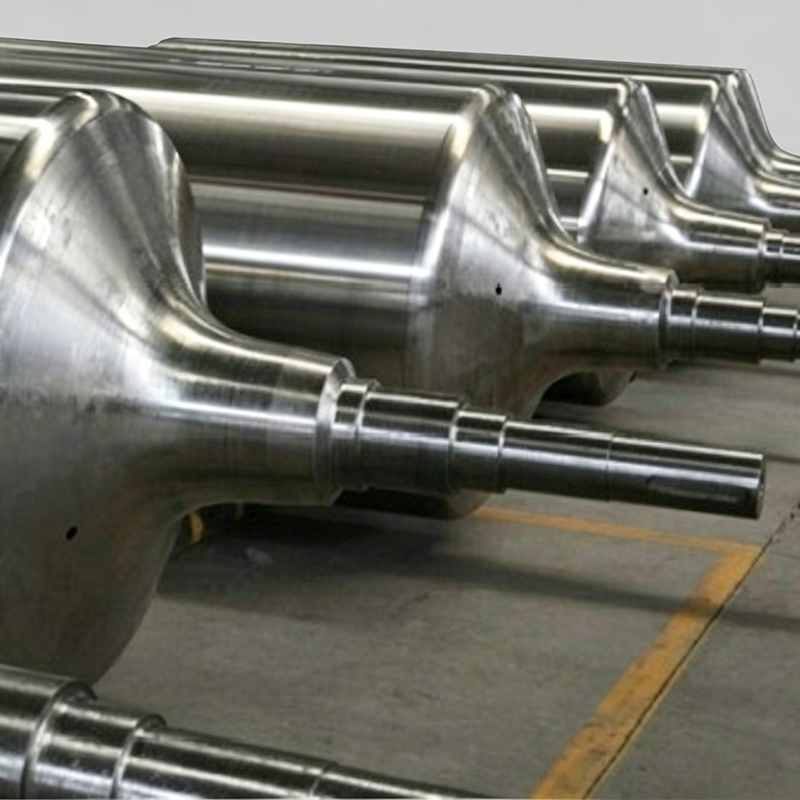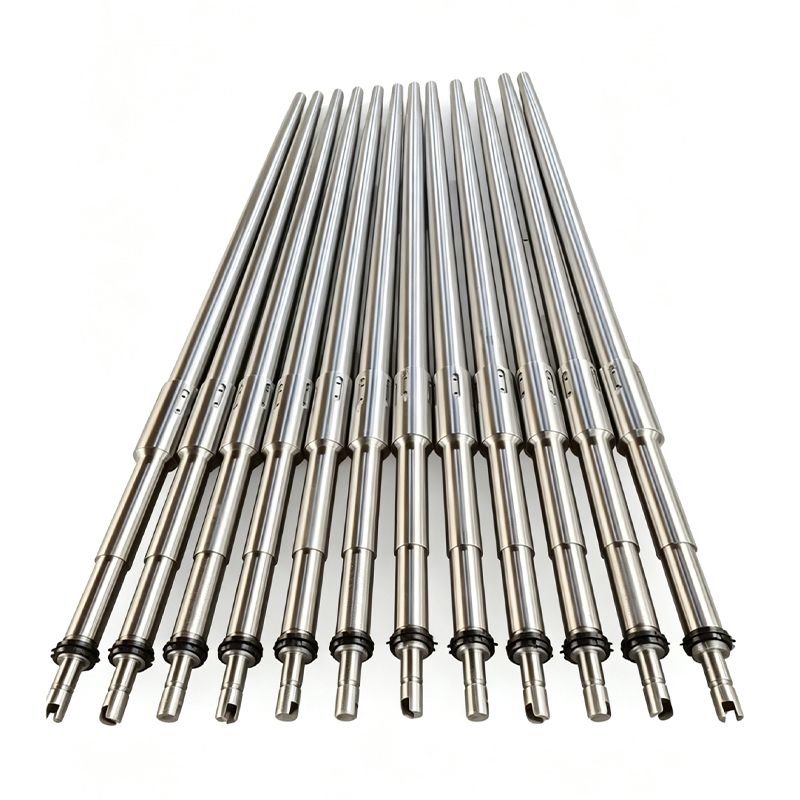
Печной конвейерный ролик для тонкого листа от производителя
2026-09-24
- Печной конвейерный ролик для тонкого листа: инженерные требования и выбор от производителя
- Конструктивные особенности и принцип работы в печах отжига
- Материаловедение: выбор сплава для экстремальных температур
- Специфика работы с тонколистовой сталью
- Типичные неисправности и методы их предотвращения
- Сравнительный анализ технологий изготовления
- Критерии выбора поставщика и проверки качества
- Технические параметры и спецификации
- Часто задаваемые вопросы (FAQ)
- Инженерное заключение и рекомендации по закупке
Печной конвейерный ролик для тонкого листа: инженерные требования и выбор от производителя
В условиях непрерывного цикла производства холоднокатаного тонкого листа качество поверхности металла и геометрия рулона напрямую зависят от стабильности работы внутрипечного оборудования. Печной конвейерный ролик для тонкого листа является критическим узлом линий отжига, обеспечивающим транспортировку металлической ленты через зоны нагрева, выдержки и охлаждения. Малейшие отклонения в соосности, термической стойкости или балансе ролика приводят к появлению дефектов на поверхности продукции — от следов качения до коробления листа, что недопустимо для производителей автомобильного кузова, электротехнической стали и упаковочных материалов.
Выбор данного компонента требует глубокого понимания металлургических процессов и свойств жаропрочных сплавов. ООО «Цзянсу Хайе Машиностроение», обладая более чем двадцатилетним опытом в проектировании компонентов для энергетической и металлургической отраслей, предлагает решения, разработанные с учетом экстремальных температурных нагрузок и требований к чистоте поверхности. В данном материале мы подробно разберем конструктивные особенности печных роликов, материалы изготовления, причины преждевременного износа и ключевые параметры, которые необходимо проверять при закупке оборудования для модернизации или строительства новых линий.
Конструктивные особенности и принцип работы в печах отжига
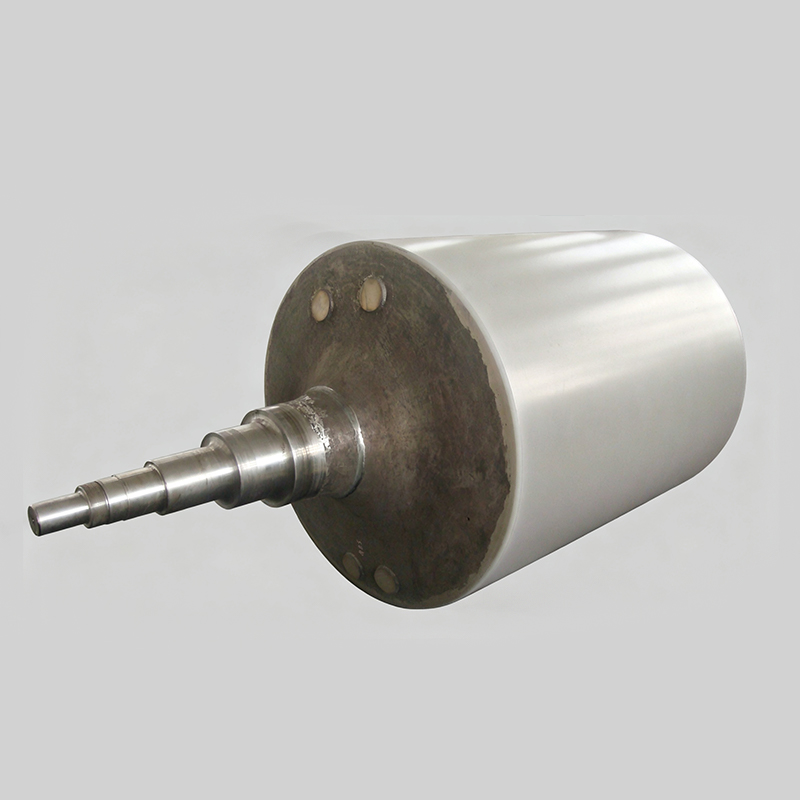
Линии непрерывного отжига (CGL/CAL) работают в агрессивных средах при температурах, достигающих 850–1150°C. В таких условиях стандартные подшипниковые узлы неприменимы. Печной конвейерный ролик для тонкого листа представляет собой сложную инженерную систему, состоящую из вращающейся трубы (обечайки), внутренних опорных элементов и торцевых уплотнений, работающих в условиях вакуума или защитной атмосферы (водород, азот).
Основная задача ролика — обеспечить плавное движение ленты без проскальзывания и повреждения ее поверхности. Для тонкого листа (толщиной от 0,15 до 0,8 мм) особенно важна минимизация контактного давления. Любая вибрация или биение ролика мгновенно транслируется на ленту, вызывая так называемые «полосы от роликов» (roller marks). Поэтому конструкция должна обеспечивать идеальную цилиндричность и балансировку даже после длительной термоциклической нагрузки.
Ключевым элементом конструкции является способ крепления и вращения. В современных линиях часто используются ролики с внешними опорами, где подшипники вынесены за пределы горячей зоны печи, что значительно увеличивает их ресурс. Однако это требует высокоточных систем уплотнения валов, предотвращающих подсос воздуха в печь или утечку защитного газа. ООО «Цзянсу Хайе Машиностроение» применяет собственные разработки в области уплотнительных узлов, позволяющие поддерживать стабильную атмосферу внутри печи на протяжении всего межремонтного периода.
Материаловедение: выбор сплава для экстремальных температур
Долговечность печного ролика определяется не столько механической прочностью, сколько сопротивлением материала ползучести (крипу), окислению и карбидизации. При высоких температурах металл теряет прочность и начинает деформироваться под собственным весом и весом ленты. Неправильный выбор сплава приводит к прогибу ролика, что вызывает заклинивание ленты и аварийную остановку линии.
Для производства обечаек роликов применяются специальные жаропрочные сплавы на основе никеля и хрома. Наиболее распространенными являются сплавы типов HK40, HP-Nb (с добавлением ниобия) и современные модификации с повышенным содержанием кремния для улучшения окалиностойкости. Добавление ниобия позволяет формировать стабильную карбидную структуру, которая препятствует росту зерна и сохраняет прочность материала при температурах выше 1000°C.
Инженеры ООО «Цзянсу Хайе Машиностроение» используют проверенные сплавы, адаптированные под конкретные условия эксплуатации клиента. Например, для печей с высокой концентрацией углерода в атмосфере применяются сплавы, устойчивые к карбидизации, которая делает обычный металл хрупким. Компания обладает собственной базой материаловедческих решений, что позволяет не просто отливать детали, а прогнозировать их поведение в долгосрочной перспективе. Центробежное литье, используемое в производстве, обеспечивает однородную мелкозернистую структуру металла по всему сечению стенки ролика, что критически важно для равномерного теплового расширения.
Специфика работы с тонколистовой сталью
Работа с тонким листом накладывает уникальные ограничения на конструкцию конвейерной системы. В отличие от толстолистового проката, где запас прочности велик, тонкая лента крайне чувствительна к натяжению и качеству поверхности роликов.
- Минимизация веса ролика: Для снижения инерции и нагрузки на приводы используются облегченные конструкции с оптимизированной толщиной стенки, рассчитанной методом конечных элементов (FEA).
- Поверхностная обработка: Внутренняя и внешняя поверхность роликов подвергается специальной механической обработке и шлифовке. Шероховатость поверхности строго контролируется, чтобы исключить адгезию (прилипание) частиц металла или окалины к ролику, которые затем могут отпечататься на нежном поверхностном слое тонкого листа.
- Термическая компенсация: Тонкий лист быстро нагревается и остывает. Ролики должны иметь конструкцию, компенсирующую тепловое расширение, чтобы избежать возникновения дополнительных напряжений в оси вращения.
ООО «Цзянсу Хайе Машиностроение» выпускает специальные печные конвейерные ролики именно для линий холодной прокатки и отжига тонкого листа, учитывая эти нюансы. Сердечники конвейерных роликов с углеродистыми втулками, применяемые для линии холоднокатаной электротехнической стали, являются примером такого специализированного подхода, где магнитные свойства и термостойкость играют равную роль.
Типичные неисправности и методы их предотвращения
Анализ отказов печных роликов показывает, что большинство проблем связано не с исчерпанием ресурса материала, а с нарушением режимов эксплуатации или ошибками монтажа. Понимание механизмов разрушения помогает продлить срок службы оборудования.
1. Термическая усталость и трещинообразование
Циклические нагревы и охлаждения вызывают термические напряжения. Если скорость нагрева печи превышает расчетную, в стенках ролика возникают микротрещины. Со временем они объединяются, приводя к сквозному растрескиванию. Решение: Соблюдение графиков нагрева и охлаждения, использование сплавов с высокой вязкостью разрушения.
2. Деформация (прогиб) ролика
Под воздействием собственного веса и температуры материал течет. Прогиб приводит к неравномерному контакту с лентой и ее смещению. Решение: Применение сплавов, легированных ниобием и вольфрамом, увеличение диаметра ролика при сохранении массы, использование внутренних поддерживающих конструкций.
3. Износ подшипниковых узлов и уплотнений
Проникновение пыли или окислов в зону подшипника вызывает заклинивание. Заклинивший ролик работает как тормоз, протирая ленту до дыр. Решение: Регулярный мониторинг вращения роликов, использование систем принудительного охлаждения подшипниковых узлов, применение высококачественных графитовых или керамических уплотнений.
Сравнительный анализ технологий изготовления
При выборе поставщика важно понимать, какая технология использовалась при изготовлении ролика. От этого зависит его первоначальная стоимость и эксплуатационные расходы.
| Параметр | Центробежное литье | Статическое литье / Сварная конструкция |
|---|---|---|
| Структура металла | Мелкозернистая, однородная по сечению | Крупнозернистая, возможна неоднородность |
| Сопротивление ползучести | Высокое (оптимально для высоких температур) | Среднее или низкое |
| Геометрическая точность | Высокая, требует минимальной мехобработки | Низкая, требует значительной доработки |
| Риск дефектов литья | Минимальный (шлак и газы вытесняются к центру) | Высокий (поры, раковины в теле детали) |
| Стоимость производства | Выше за счет сложности оборудования | Ниже |
| Рекомендуемое применение | Ответственные узлы печей отжига, высокие температуры | Вспомогательные элементы, низкие температуры |
ООО «Цзянсу Хайе Машиностроение» использует преимущественно центробежное литье для изготовления обечаек печных роликов, что гарантирует максимальный ресурс в условиях непрерывного высокотемпературного воздействия. Вакуумное всасывание по выплавляемым моделям применяется для сложных фасонных деталей, требующих высокой точности размеров.
Критерии выбора поставщика и проверки качества
Закупка печных роликов — это инвестиция в бесперебойность производства. Ошибка в выборе поставщика может стоить миллионов долларов из-за простоев линии. На что следует обращать внимание техническим директорам и специалистам по закупкам?
- Наличие собственной производственной базы: Поставщик должен контролировать весь цикл — от плавки металла до финишной механической обработки. Перекупщики не могут гарантировать качество сырья и соблюдение технологических режимов термообработки.
- Сертификация и контроль качества: Предприятие должно иметь действующий сертификат ISO 9001. Важно наличие лаборатории неразрушающего контроля (УЗК, рентген, капиллярный метод) для проверки каждого изделия на отсутствие внутренних дефектов.
- Инженерная поддержка: Способность поставщика выполнить расчеты на прочность и термостойкость под конкретные параметры вашей печи. ООО «Цзянсу Хайе Машиностроение» предоставляет техническую консультацию на этапе проектирования, помогая подобрать оптимальные конструктивные решения.
- Опыт в отрасли: Наличие референс-листа с предприятиями черной и цветной металлургии. Двадцатилетний опыт компании позволяет накапливать базу данных о поведении различных сплавов в разных типах печей.
Технические параметры и спецификации
При заказе печного конвейерного ролика для тонкого листа необходимо четко определять рабочие параметры. Ниже приведены типовые характеристики, которые могут варьироваться в зависимости от проекта.
| Параметр | Типовое значение / Диапазон | Примечание |
|---|---|---|
| Рабочая температура | до 1150 °C | Зависит от марки сплава |
| Материал обечайки | HK40, HP-Nb, 310S, 253MA | По согласованию с технологом |
| Диаметр ролика | 150 – 600 мм | Определяется шириной ленты и натяжением |
| Длина рабочей части | До 3000 мм и более | Зависит от ширины полосы |
| Толщина стенки | 10 – 25 мм | Расчет на сопротивление ползучести |
| Шероховатость поверхности | Ra ≤ 3.2 мкм | Для предотвращения дефектов на тонком листе |
| Тип подшипникового узла | Выносной, с водяным/воздушным охлаждением | Температура подшипника не должна превышать 80-100 °C |
Конкретные параметры зависят от модели печи, скорости линии и типа обрабатываемой стали. Инженеры завода готовы выполнить индивидуальный расчет под ваши технические задания.
Часто задаваемые вопросы (FAQ)
Какой срок службы печного конвейерного ролика?
Срок службы варьируется от 2 до 5 лет и более, в зависимости от температурного режима, частоты циклов нагрева-охлаждения и качества обслуживания. Использование сплавов с добавками ниобия и правильное соблюдение температурных графиков значительно увеличивают ресурс.
Можно ли ремонтировать деформированные ролики?
Незначительные поверхностные дефекты можно устранять шлифовкой. Однако если произошел прогиб оси или глубокая термическая деформация обечайки, ремонт экономически нецелесообразен и опасен для качества продукции. Рекомендуется замена узла.
Влияет ли марка сплава на стоимость ролика?
Да, стоимость сырья для жаропрочных сплавов (особенно содержащих никель и ниобий) составляет значительную часть цены. Однако выбор более дешевого аналога может привести к быстрому выходу из строя и дорогостоящим простоям линии, что в итоге обойдется дороже.
Как проверить качество ролика при приемке?
Необходимо запросить сертификаты на материал (химический состав), протоколы ультразвукового контроля на отсутствие внутренних дефектов, результаты размерного контроля (геометрия, соосность) и балансировки. Визуальный осмотр поверхности на наличие трещин и раковин также обязателен.
Инженерное заключение и рекомендации по закупке
Выбор печного конвейерного ролика для тонкого листа не должен основываться исключительно на цене. Ключевым фактором является совокупная стоимость владения (TCO), включающая цену покупки, затраты на монтаж, энергопотребление и, самое главное, риск незапланированных остановок производства. Опыт показывает, что ролики, изготовленные по технологии центробежного литья из правильно подобранных сплавов, окупают себя за счет увеличения межремонтных интервалов и снижения процента брака продукции.
При планировании закупок рекомендуется проводить аудит технического состояния существующего оборудования и заранее формировать заявку на замену изношенных узлов, учитывая длительность производственного цикла изготовления качественных роликов. Сотрудничество с производителем, таким как ООО «Цзянсу Хайе Машиностроение», позволяет получить не просто деталь, а комплексное инженерное решение, адаптированное под специфику вашего производства, с гарантией качества ISO 9001 и технической поддержкой на всех этапах.
Для получения детальной консультации, расчета стоимости и сроков поставки свяжитесь с нашими инженерами для обсуждения вашего технического задания. Мы готовы предложить индивидуальные решения для модернизации ваших термических линий.