Крупный печной конвейерный ролик: цена от производителя
2026-09-22
Крупный печной конвейерный ролик: инженерный подход к выбору и ценообразованию
Выбор крупного печного конвейерного ролика для высокотемпературных промышленных линий — это не просто закупка запасной части, а стратегическое решение, влияющее на непрерывность производственного цикла. В металлургии, нефтехимии и энергетике отказ одного элемента транспортировочной системы может привести к остановке всей печи, что влечет за собой колоссальные убытки от простоя оборудования и нарушения технологического регламента. Цена от производителя в данном контексте является лишь одним из параметров уравнения, где главными переменными выступают термостойкость сплава, точность геометрических допусков и ресурс работы в условиях циклических тепловых ударов.
Рынок промышленного оборудования в 2026 году характеризуется ужесточением требований к энергоэффективности и долговечности компонентов. Закупщики и главные инженеры все чаще сталкиваются с дилеммой: выбрать дешевый аналог с непредсказуемым сроком службы или инвестировать в специализированные решения, разработанные с учетом конкретных условий эксплуатации. ООО «Цзянсу Хайе Машиностроение», обладая более чем двадцатилетним опытом в проектировании и производстве компонентов для термических линий, предлагает подход, основанный на глубоком анализе материаловедения и механики разрушения. Мы понимаем, что крупный печной ролик работает не в вакууме, а в агрессивной среде, где сочетаются экстремальные температуры, абразивный износ и высокие механические нагрузки.
Конструктивные особенности и принципы работы в экстремальных условиях
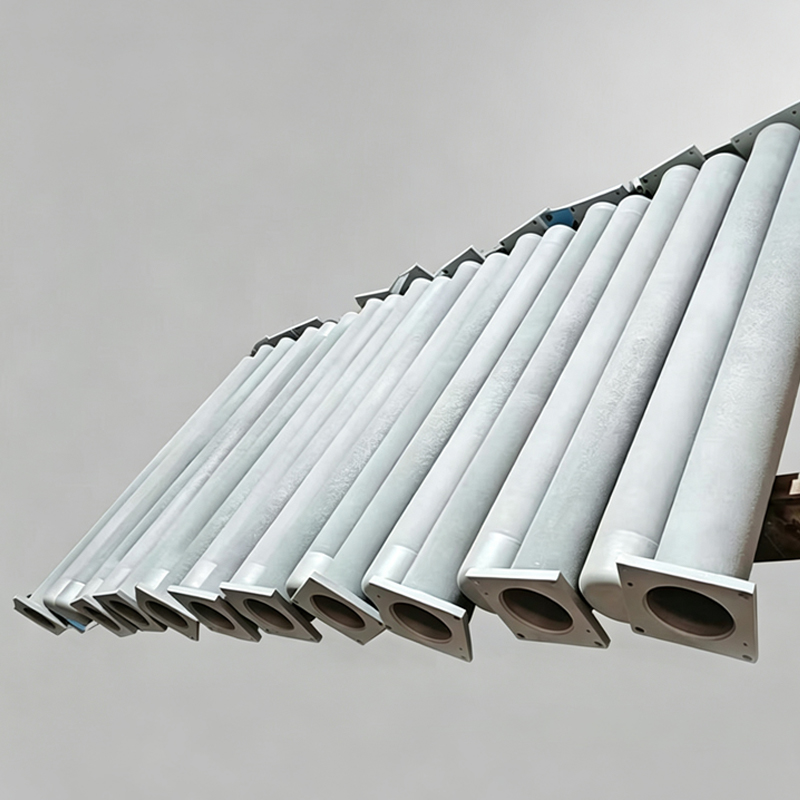
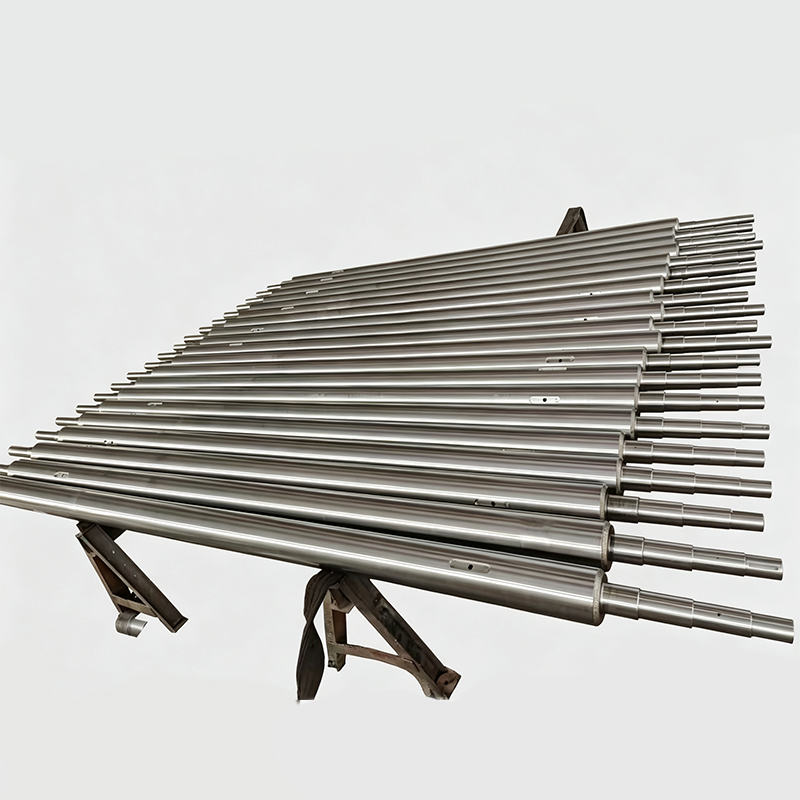
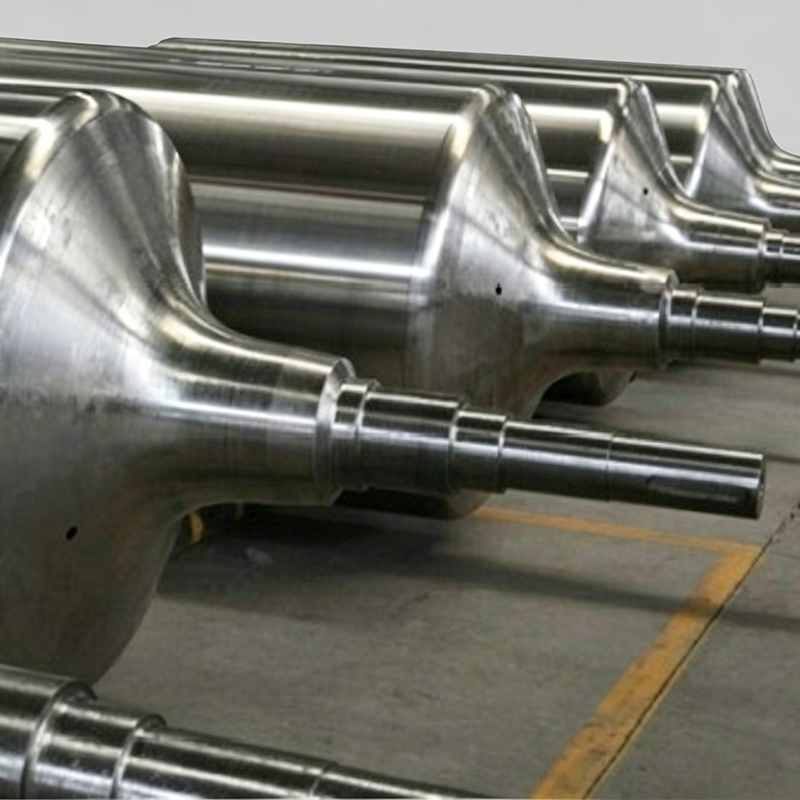
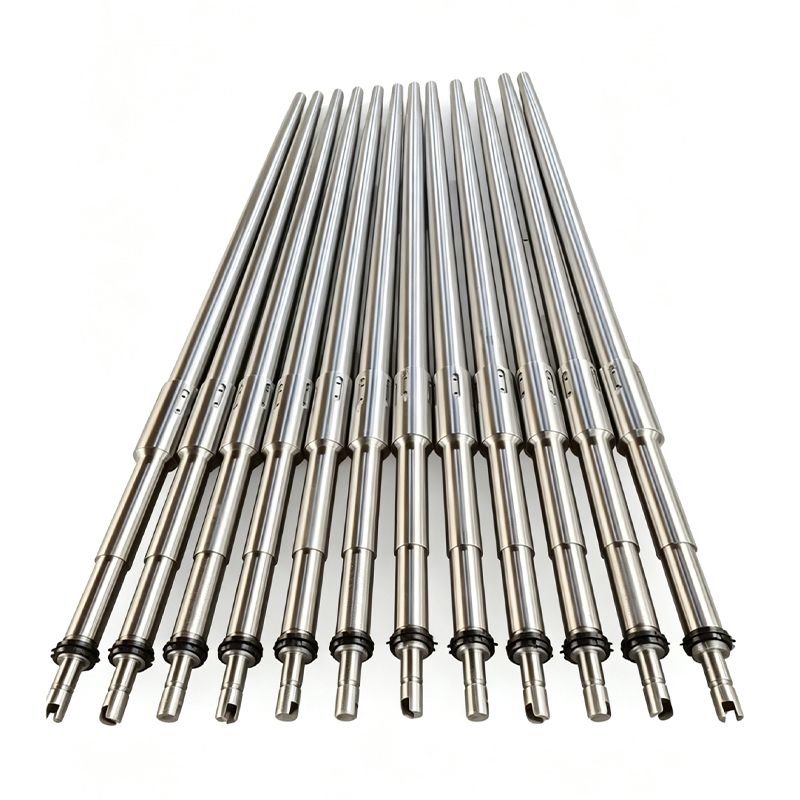
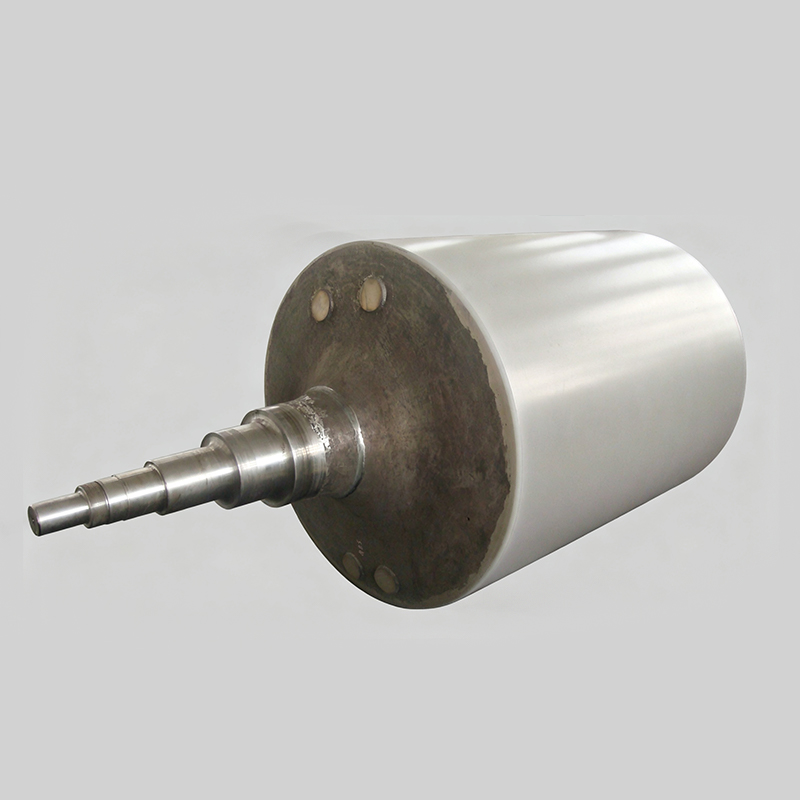
Крупные печные конвейерные ролики представляют собой сложные инженерные узлы, предназначенные для поддержки и перемещения листового металла, труб или других заготовок внутри нагревательных, закалочных и отжиговых печей. Их ключевая особенность — способность сохранять структурную целостность и геометрическую стабильность при температурах, достигающих 1100–1250°C. Обычные конструкционные стали в таких условиях теряют прочность, подвержены интенсивному окислению и ползучести (медленной пластической деформации под нагрузкой).
Основу конструкции составляет сердечник, изготовленный из жаропрочных сплавов на никелевой или хромоникелевой основе. Для линий холодной прокатки и печей отжига тонкого листа часто применяются сплавы с высоким содержанием хрома и алюминия, обеспечивающие формирование плотной оксидной пленки, защищающей металл от дальнейшего выгорания. В случае с ООО «Цзянсу Хайе Машиностроение», производство включает использование специальных сердечников с углеродистыми втулками для линий электротехнической стали, что требует особого контроля за коэффициентом теплового расширения во избежание заклинивания.
Важным элементом является система подшипниковых узлов. В крупных роликах традиционные шариковые подшипники неприменимы из-за температурных ограничений смазки. Вместо этого используются скользящие подшипники из специальных композитных материалов или конструкции с вынесенными опорными узлами, охлаждаемыми воздухом или водой. Ошибки в расчете теплового зазора между валом и втулкой приводят к тому, что при нагреве ролик «заклинивает», вызывая пробуксовку ленты и образование дефектов на поверхности продукта (риски, царапины).
Материаловедение: выбор сплава как фактор стоимости и надежности
Цена крупного печного конвейерного ролика напрямую зависит от химического состава используемого сплава. Не существует универсального материала, подходящего для всех типов печей. Инженеры ООО «Цзянсу Хайе Машиностроение» при подборе материала руководствуются следующими принципами:
- Аустенитные нержавеющие стали (серии 300): Применяются для зон с умеренными температурами (до 900°C). Они обладают хорошей прочностью и относительно низкой стоимостью, но склонны к карбидной сегрегации при длительном нагреве.
- Хромоникелевые сплавы (типа HK40, HP-Nb): Стандарт для роликовых печей горячекатаных толстолистовых сталей. Добавление ниобия повышает сопротивление ползучести и предотвращает рост зерна при высоких температурах. Это дорогостоящие материалы, но их срок службы в 3–5 раз превышает показатели обычных сталей.
- Сплавы с высоким содержанием алюминия: Используются в агрессивных средах, где присутствует сера или другие коррозионные агенты. Они формируют устойчивый слой Al₂O₃, но требуют осторожности при механической обработке из-за хрупкости.
От выбора материала зависит не только начальная цена, но и совокупная стоимость владения (TCO). Дешевый ролик, требующий замены каждые 6 месяцев, обходится предприятию дороже, чем премиальный аналог, работающий безотказно 3–5 лет, если учитывать затраты на демонтаж, монтаж и потери от простоев.
Технологии производства: от литья до финишной обработки
Производственная база ООО «Цзянсу Хайе Машиностроение» позволяет реализовать полный цикл изготовления, что критически важно для контроля качества крупных деталей. Процесс начинается с литья. Для ответственных деталей применяется центробежное литье, которое обеспечивает однородную микроструктуру металла по всему сечению стенки трубы, устраняя внутренние поры и раковины, характерные для статического литья. Для сложных геометрических форм используется вакуумное литье по выплавляемым моделям, гарантирующее высокую точность размеров.
После литья следует этап термообработки, снимающий внутренние напряжения. Затем осуществляется высокоточная механическая обработка: токарная, фрезерная и шлифовальная. Особое внимание уделяется посадочным местам под подшипники и шпоночным пазам. Допуски здесь измеряются десятыми долями миллиметра. Система контроля «нулевого дефекта», внедренная на предприятии и сертифицированная по ИСО 9001:2000, подразумевает неразрушающий контроль (УЗК, рентген) каждой критической детали перед отправкой клиенту.
Параметрический анализ: технические характеристики
При заказе крупного печного конвейерного ролика необходимо четко определять технические требования. Ниже приведены типовые параметры, которые варьируются в зависимости от проекта:
| Параметр | Типичные значения / Диапазон | Влияние на эксплуатацию |
|---|---|---|
| Рабочая температура | 800°C – 1250°C | Определяет выбор сплава и тип смазки/охлаждения подшипников. |
| Диаметр ролика | 150 мм – 600 мм и более | Влияет на жесткость вала и частоту вращения. Большие диаметры снижают удельную нагрузку. |
| Длина рабочей части | 1000 мм – 6000 мм | Требует расчета прогиба вала. Длинные ролики нуждаются в промежуточных опорах или увеличенном диаметре сердечника. |
| Материал сплава | HK40, HP-Nb, 310S, RA330 | Определяет стойкость к окислению, ползучести и коррозии. |
| Нагрузка на один ролик | До 5000 кг и выше | Требует расчета прочности шпоночного соединения и подшипникового узла. |
| Скорость вращения | 0.5 – 10 об/мин | Низкие скорости способствуют неравномерному нагреву и требуют особых решений по смазке. |
Важно отметить, что конкретные параметры всегда зависят от конфигурации печи и типа транспортируемого продукта. Инженеры компании проводят расчеты на прочность и термическую устойчивость для каждого нестандартного заказа.
Сравнительный анализ: Центробежное литье против Статического
Для крупных печных роликов метод формирования заготовки имеет решающее значение. Рассмотрим различия между двумя основными технологиями, применяемыми в отрасли:
| Критерий | Центробежное литье | Статическое литье |
|---|---|---|
| Микроструктура | Мелкозернистая, однородная по сечению. | Крупнозернистая, возможна неоднородность. |
| Механические свойства | Высокая прочность на разрыв и усталость. | Ниже, особенно при циклических нагрузках. |
| Дефектность | Минимальное количество пор и включений. | Высокий риск внутренних раковин и шлаковых включений. |
| Стоимость производства | Выше из-за сложности оборудования. | Ниже, проще технологический процесс. |
| Рекомендация по применению | Для высоконагруженных роликов, зоны максимальных температур. | Для вспомогательных элементов, зоны низких температур. |
ООО «Цзянсу Хайе Машиностроение» рекомендует использовать центробежное литье для основных несущих роликов в зонах нагрева и охлаждения, где термические удары наиболее интенсивны. Это инвестиция в надежность, которая окупается за счет снижения частоты аварийных остановок.
Реальные промышленные сценарии применения
Понимание того, как ролик ведет себя в конкретной среде, помогает избежать ошибок при выборе модели. Рассмотрим два типичных сценария:
Сценарий 1: Линия непрерывного отжига холоднокатаного тонкого листа.
Здесь критическим фактором является качество поверхности листа. Любой дефект на ролике (нагар, окалина, неровность) отпечатывается на металле. Температура в печи составляет около 850–900°C. Основная проблема — налипание окалины и коробление роликов из-за неравномерного нагрева.
Решение: Использование роликов из сплава с высоким содержанием никеля для обеспечения стабильности размеров. Применение специальной геометрии поверхности, препятствующей налипанию. Регулярная очистка и контроль биения вала. Инженеры компании учитывают тепловой зазор так, чтобы при рабочей температуре ролик имел идеальную цилиндрическую форму.
Сценарий 2: Печь для горячекатаных толстолистовых сталей.
Температура достигает 1200°C и выше. Лист имеет значительный вес, создавая высокую изгибающую нагрузку на вал ролика. Среда богата окалиной, которая действует как абразив.
Решение: Применение сплавов типа HK40 или HP-Nb, легированных ниобием. Увеличенный диаметр вала для повышения жесткости. Конструкция подшипниковых узлов с водяным охлаждением или вынесенная за пределы горячей зоны. В данном случае приоритетом является сопротивляемость ползучести: ролик не должен прогибаться под весом листа даже после тысяч часов работы.
Инженерный опыт: почему размер не всегда главное
Из практики эксплуатации печного оборудования известно, что геометрические размеры ролика вторичны по отношению к его термической стабильности. Часто заказчики фокусируются на диаметре и длине, забывая о таком параметре, как коэффициент теплового расширения разных частей узла. Если внешняя оболочка и внутренний вал изготовлены из материалов с разным расширением, при нагреве возникнут огромные внутренние напряжения, ведущие к трещинам. Опыт специалистов ООО «Цзянсу Хайе Машиностроение» показывает, что тщательный расчет теплового расширения и подбор совместимых пар материалов важнее, чем простое увеличение массы детали. Кроме того, в условиях циклического нагрева-охлаждения (например, в печах периодического действия) усталостная прочность становится лимитирующим фактором, а не статическая прочность при высокой температуре.
Факторы формирования цены от производителя
Запрос «крупный печной конвейерный ролик цена» часто приводит к разбросу предложений на рынке. Понимание структуры затрат помогает закупщикам вести переговоры обоснованно. Цена формируется из следующих компонентов:
- Стоимость сырья: Цены на никель, хром и другие легирующие элементы колеблются на биржах. Это базовая, нерегулируемая часть стоимости.
- Сложность литья: Центробежное литье крупных деталей требует дорогостоящих форм и высокого процента брака при освоении новых типоразмеров.
- Механическая обработка: Твердые жаропрочные сплавы трудно обрабатываются. Требуется специальный инструмент и больше времени станочного парка.
- Контроль качества: Неразрушающий контроль, лабораторные испытания образцов из каждой плавки.
- Логистика: Вес крупных роликов может достигать нескольких тонн, что влияет на стоимость доставки, особенно при экспорте.
Прямое сотрудничество с производителем, таким как ООО «Цзянсу Хайе Машиностроение», позволяет исключить наценки посредников и получить прозрачное ценообразование. Гибкая производственная система предприятия позволяет оптимизировать затраты за счет серийности или, наоборот, индивидуального подхода к уникальным проектам.
Как выбрать поставщика: чек-лист для закупщика
При выборе партнера для поставки критических компонентов рекомендуется проверить следующие пункты:
- Наличие собственной литейной базы: Это гарантирует контроль над качеством металла. Перекупщики не могут гарантировать химический состав сплава.
- Сертификация ISO 9001: Подтверждает наличие системы менеджмента качества.
- Возможность предоставления сертификатов на материал: Каждая партия должна сопровождаться документами о химическом составе и механических свойствах.
- Опыт в вашей отрасли: Поставщик должен понимать специфику именно вашей печи (отжиг, закалка, нормализация).
- Техническая поддержка: Способность инженеров производителя помочь с расчетами и подбором аналогов.
Часто задаваемые вопросы (FAQ)
Какой срок службы у крупного печного конвейерного ролика?
Срок службы варьируется от 1 до 5 лет и более, в зависимости от температуры эксплуатации, цикличности нагрузки, качества обслуживания и правильного выбора сплава. В агрессивных средах с частыми тепловыми ударами срок может быть ближе к нижней границе, тогда как в стабильных режимах отжига ролики служат годами.
Можно ли ремонтировать деформированные ролики?
Ремонт крупных жаропрочных роликов экономически и технически нецелесообразен. Термическая правка нарушает структуру металла, а сварка жаропрочных сплавов требует сложного оборудования и часто дает ненадежный шов. Замена на новый ролик является стандартной практикой для обеспечения безопасности и качества продукции.
Влияет ли скорость вращения печи на выбор ролика?
Да, скорость вращения влияет на выбор подшипникового узла и систему смазки. При очень низких скоростях возможно образование локальных перегревов («плоских пятен») на ролике. При высоких скоростях возрастают центробежные нагрузки и требования к балансировке. Производитель должен учитывать этот параметр при проектировании.
Предоставляет ли ООО «Цзянсу Хайе Машиностроение» чертежи и спецификации?
Да, компания предоставляет полную техническую документацию, включая чертежи, спецификации материалов и инструкции по монтажу. Это важно для правильной установки и последующего обслуживания оборудования.
Как упаковываются крупные ролики для экспортной поставки?
Крупные ролики упаковываются в деревянные ящики или на стальные поддоны с фиксацией ремнями. Поверхность защищается антикоррозийными составами. Упаковка рассчитана на морские перевозки и многократные перегрузки, чтобы предотвратить механические повреждения и воздействие влаги.
Заключение и рекомендации
Инвестиции в качественные крупные печные конвейерные ролики — это вклад в стабильность вашего производства. Экономия на материале или технологии изготовления на этапе закупки неизбежно приведет к росту эксплуатационных расходов в будущем. ООО «Цзянсу Хайе Машиностроение» предлагает не просто продукцию, а инженерное партнерство. Наши специалисты готовы провести аудит ваших текущих условий эксплуатации, предложить оптимальные.materials и конструктивные решения, а также обеспечить своевременную поставку.
Не позволяйте неожиданным поломкам останавливать ваш бизнес. Свяжитесь с нами для получения технического консультации и коммерческого предложения, адаптированного под ваши задачи.
Для изучения полного каталога решений для термических линий перейдите на страницу продукции и технических решений.