Износостойкий корпус конвейерного ролика: цена от производителя
2026-09-24
Износостойкий корпус конвейерного ролика: инженерный подход к выбору и ценообразованию
Износостойкий корпус конвейерного ролика является критически важным элементом транспортных систем в металлургии, энергетике и тяжелой промышленности. От его конструктивной целостности и материала изготовления напрямую зависит непрерывность производственного цикла, уровень эксплуатационных расходов и безопасность персонала. В условиях высоких температур, абразивного воздействия и циклических нагрузок стандартные решения часто оказываются неэффективными, что приводит к преждевременному выходу оборудования из строя.
Для промышленных закупщиков и главных инженеров понимание факторов, формирующих стоимость и качество данного компонента, является ключевым. Цена от производителя не всегда отражает конечную экономическую эффективность изделия. Более важными параметрами являются ресурс работы в конкретных термических и механических условиях, соответствие международным стандартам качества и способность производителя адаптировать конструкцию под специфические требования технологической линии. ООО «Цзянсу Хайе Машиностроение», обладая более чем двадцатилетним опытом в производстве высокотемпературных компонентов, предлагает решения, разработанные с учетом реальных условий эксплуатации, а не только лабораторных тестов.
Конструктивные особенности и материалы изготовления
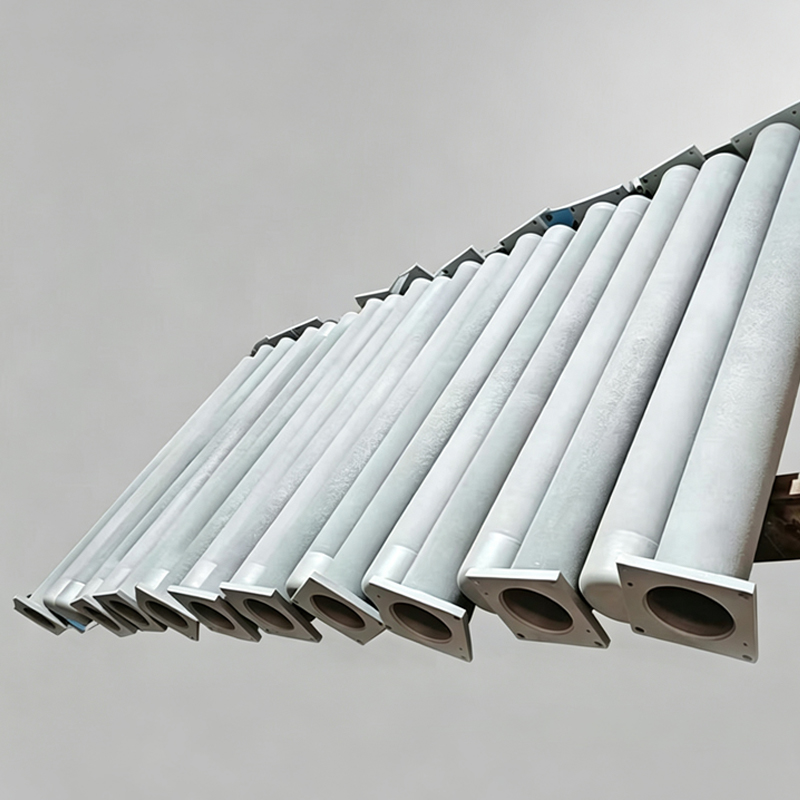
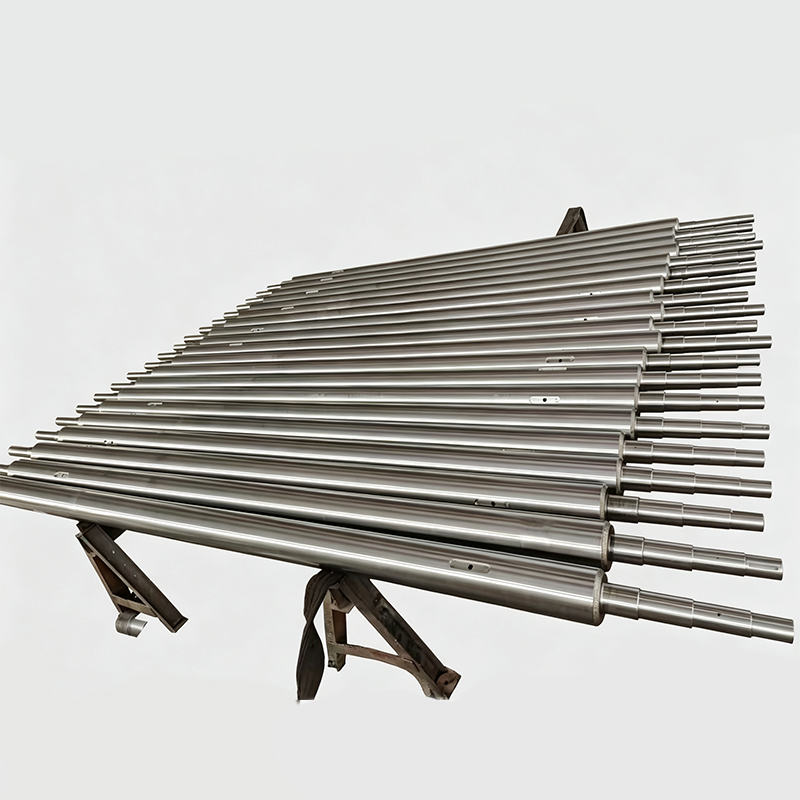
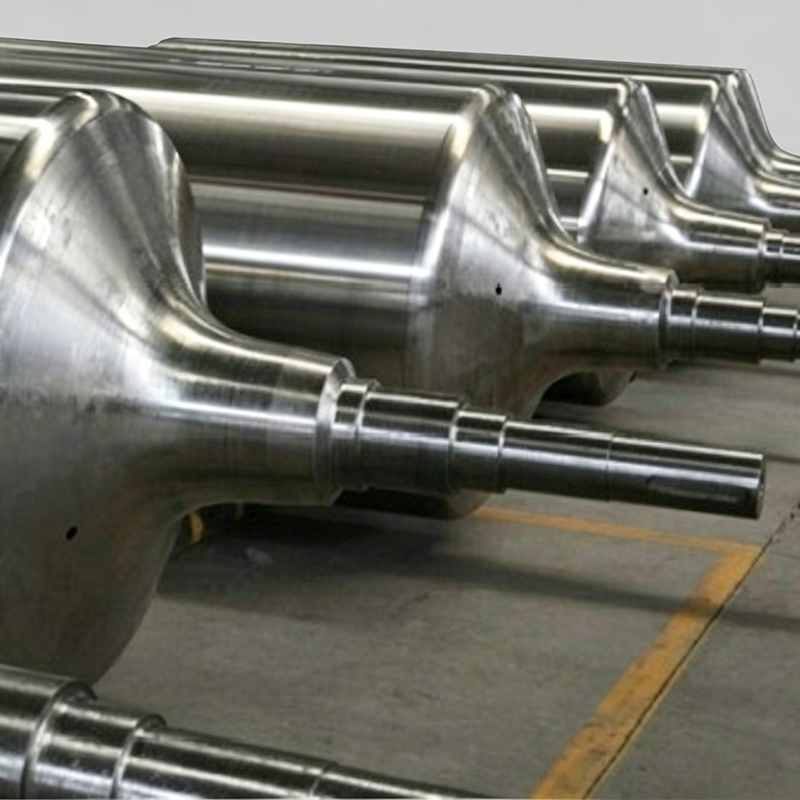
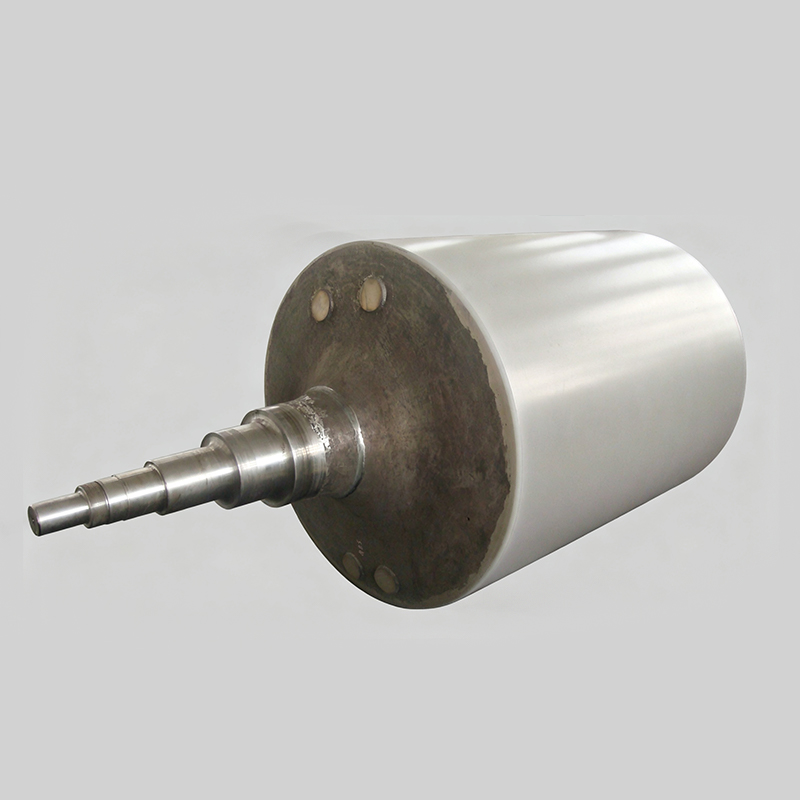
Корпус конвейерного ролика выполняет функцию несущей оболочки, защищающей внутренние подшипниковые узлы и вал от внешнего агрессивного воздействия. В отличие от обычных транспортировочных систем, в металлургических печах и линиях прокатки корпуса подвергаются экстремальным испытаниям. Основными разрушающими факторами являются:
- Термическая усталость: Циклические нагревы и охлаждения вызывают микротрещины в структуре металла.
- Окисление и коррозия: Высокие температуры ускоряют химические реакции с атмосферой печи или транспортируемыми материалами.
- Абразивный износ: Контакт с металлической стружкой, окалиной или сыпучими материалами стирает внешнюю поверхность.
- Деформация под нагрузкой: Вес транспортируемого листа или сляба создает значительное давление на оболочку корпуса.
Для противодействия этим факторам ООО «Цзянсу Хайе Машиностроение» применяет специализированные жаропрочные и износостойкие сплавы. Выбор материала базируется на тщательном анализе рабочей среды. Например, для линий холодной прокатки используются стали с высокой прочностью на растяжение, тогда как для печей отжига тонкого листа приоритетом становится устойчивость к окислению при длительном воздействии температур свыше 800°C.
Производственный процесс включает в себя центробежное и статическое литье, что позволяет получить однородную структуру металла без внутренних раковин и дефектов. Последующая высокоточная механическая обработка — токарная, фрезерная и шлифовальная — обеспечивает строгое соблюдение геометрических допусков. Это критически важно для предотвращения биения ролика, которое может вызвать вибрацию всей конвейерной линии и повреждение транспортируемого продукта.
Влияние технологии производства на стоимость и ресурс
Формирование цены на износостойкий корпус конвейерного ролика зависит от нескольких технологических переменных. Понимание этих факторов помогает закупщикам избежать переплаты за ненужные характеристики или, наоборот, риска приобретения недостаточно надежного компонента.
Во-первых, метод литья определяет базовую стоимость заготовки. Центробежное литье, применяемое для создания плотной мелкозернистой структуры, требует более сложного оборудования и контроля, чем простое статическое литье. Однако оно обеспечивает значительно лучший ресурс при динамических нагрузках. Во-вторых, состав легирующих элементов в сплаве (хром, никель, молибден) напрямую влияет на цену сырья. Специальные сплавы, разработанные для работы в агрессивных средах, стоят дороже стандартных нержавеющих сталей, но их применение оправдано многократным увеличением межремонтного интервала.
В-третьих, глубина механической обработки. Для обеспечения идеальной соосности и баланса требуется многоступенчатая обработка на станках с ЧПУ. Предприятие ООО «Цзянсу Хайе Машиностроение» внедрило систему контроля «нулевого дефекта», что означает проверку каждой детали на всех этапах производства. Такой подход снижает процент брака и гарантирует, что клиент получает продукцию, полностью соответствующую чертежам, но требует высоких затрат на метрологическое обеспечение.
Сравнительный анализ материалов для корпусов роликов
Выбор материала корпуса должен основываться на конкретных параметрах технологического процесса. Ниже приведена сравнительная характеристика основных типов сплавов, используемых в производстве конвейерных роликов для различных отраслей.
| Тип материала / Сплав | Рабочая температура (°C) | Устойчивость к износу | Термостойкость | Рекомендуемое применение | Стоимость |
|---|---|---|---|---|---|
| Углеродистая сталь с покрытием | до 400 | Средняя | Низкая | Холодные участки конвейеров, складские системы | Низкая |
| Нержавеющая сталь (AISI 304/316) | до 600 | Высокая | Средняя | Пищевая промышленность, химическая среда, умеренный нагрев | Средняя |
| Жаропрочные хромоникелевые сплавы | до 950 | Высокая | Высокая | Печи отжига, линии горячей прокатки, термообработка | Высокая |
| Специальные литые сплавы (по заказу) | свыше 1000 | Экстремальная | Экстремальная | Зоны прямого контакта с расплавом, экстремальные нагрузки | Индивидуальная |
Из таблицы видно, что универсального решения не существует. Использование дорогостоящего жаропрочного сплава на холодном участке конвейера экономически неоправданно, так как его преимущества не будут реализованы. И наоборот, применение обычной нержавеющей стали в зоне высокотемпературного отжига приведет к быстрому короблению и разрушению корпуса.
Инженерный опыт: баланс между жесткостью и весом
Один из неочевидных аспектов проектирования корпусов роликов — это поиск баланса между толщиной стенки (жесткостью) и общим весом конструкции. С инженерной точки зрения, увеличение толщины стенки повышает прочность, но также увеличивает массу вращающихся частей. Это, в свою очередь, требует более мощных приводов конвейера и создает дополнительную нагрузку на подшипниковые узлы.
Опыт специалистов ООО «Цзянсу Хайе Машиностроение» показывает, что оптимальная конструкция достигается не просто увеличением массы металла, а за счет рационального распределения материала и использования ребер жесткости внутри корпуса, где это возможно. Также важную роль играет точность балансировки. Даже идеально прочный корпус будет вызывать разрушение подшипников, если его центр масс не совпадает с осью вращения. Поэтому на этапе финишной обработки особое внимание уделяется шлифовке посадочных мест и торцевых поверхностей.
Применение в реальных промышленных условиях
Рассмотрим два типичных сценария использования износостойких корпусов конвейерных роликов, чтобы проиллюстрировать важность правильного выбора технических параметров.
Сценарий 1: Линия горячекатаных толстолистовых сталей.
В данном случае ролики работают в роликовой печи при температурах, достигающих 900-1000°C. Транспортируемые слябы имеют огромную массу. Основные риски здесь — прогар корпуса и потеря геометрии из-за размягчения металла.
Техническое решение: Применение специальных жаропрочных сплавов с высоким содержанием хрома и никеля. Корпуса изготавливаются методом центробежного литья для обеспечения максимальной плотности структуры. Критическим параметром является сохранение круглости профиля при длительном нагреве. Любая деформация приведет к заклиниванию листа и остановке всего стана.
Результат: Стабильная транспортировка без образования дефектов на поверхности листа (рисок, вмятин).
Сценарий 2: Линия холодной прокатки электротехнической стали.
Здесь температуры ниже, но требования к чистоте поверхности и точности позиционирования крайне высоки. Электротехническая сталь чувствительна к механическим повреждениям. Кроме того, в процессе прокатки могут возникать вибрационные нагрузки.
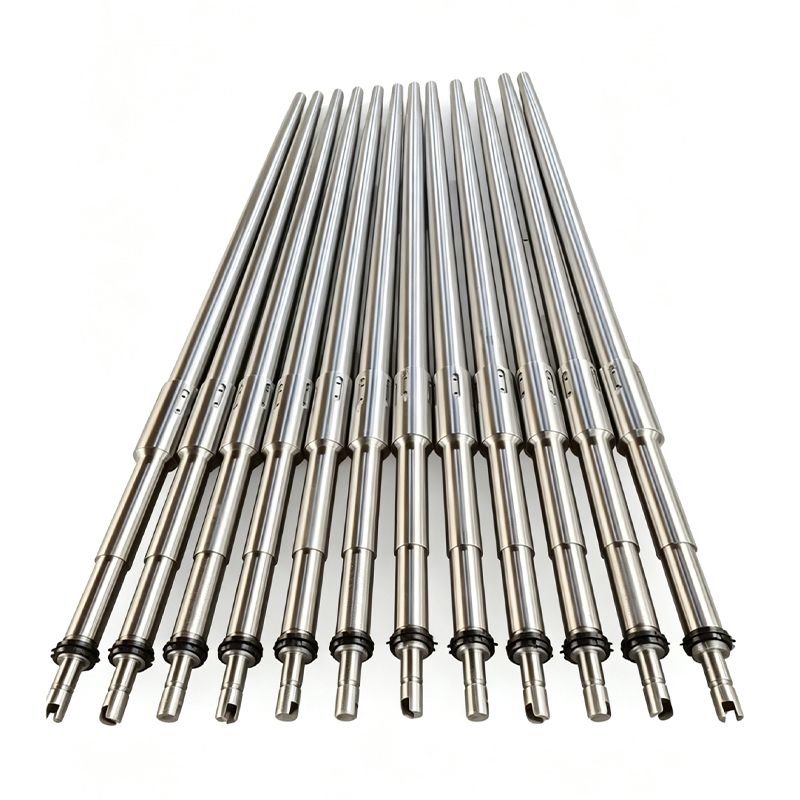
Техническое решение: Использование сердечников конвейерных роликов с углеродистыми втулками, обеспечивающими высокую жесткость и демпфирование вибраций. Поверхность корпуса подвергается финишной шлифовке для достижения минимальной шероховатости.
Результат: Исключение загрязнения поверхности стали частицами окалины или ржавчины с роликов, обеспечение высокого качества покрытия готового продукта.
Как выбрать поставщика: критерии оценки надежности
При закупке износостойких корпусов конвейерных роликов цена от производителя является лишь одним из факторов. Долгосрочная надежность поставщика определяется следующими критериями:
- Вертикальная интеграция производства. Способность предприятия самостоятельно выполнять все этапы — от разработки сплава и литья до механической обработки и термообработки — гарантирует контроль качества на каждом шаге. Аутсорсинг отдельных этапов часто приводит к потере ответственности за конечный результат.
- Наличие сертификации системы менеджмента качества. Сертификат ISO 9001:2000, которым обладает ООО «Цзянсу Хайе Машиностроение», подтверждает, что процессы управления качеством стандартизированы и документированы. Это снижает риск получения партии с разбросом параметров.
- Инженерная поддержка и кастомизация. Возможность производителя адаптировать конструкцию под конкретные условия эксплуатации клиента. Стандартные каталожные изделия редко идеально подходят для уникальных технологических линий.
- Опыт в целевой отрасли. Двадцатилетний опыт работы в энергетической, металлургической и нефтехимической отраслях позволяет компании предлагать решения, уже проверенные в аналогичных условиях, что минимизирует риски внедрения.
- Логистика и сроки поставки. Гибкая производственная система позволяет выполнять как серийные, так и единичные заказы. Для аварийных ремонтов скорость изготовления и отгрузки имеет решающее значение.
Технические параметры и спецификации
При формировании технического задания на поставку корпусов роликов необходимо четко определять следующие параметры. Отсутствие точных данных может привести к несоответствию продукции требованиям линии.
| Параметр | Описание и влияние на эксплуатацию | Рекомендации по указанию в ТЗ |
|---|---|---|
| Внешний диаметр и длина | Определяют геометрию контакта с продуктом и шаг роликов. | Указать допуски по ГОСТ или ISO (например, h9, h11). |
| Толщина стенки корпуса | Влияет на теплопередачу, вес и прочность. | Минимальная допустимая толщина после износа за расчетный период. |
| Материал исполнения | Определяет термостойкость и коррозионную стойкость. | Марка сплава по международному аналогу или химический состав (% Cr, % Ni). |
| Тип подшипникового узла | Влияет на максимальную скорость вращения и нагрузку. | Тип подшипника, способ уплотнения (для защиты от пыли и окалины). |
| Максимальная рабочая температура | Предел, при котором материал сохраняет свои свойства. | Указать пиковую и среднюю рабочую температуру. |
| Статическая и динамическая нагрузка | Предельные веса, которые может выдержать ролик. | Вес транспортируемого груза на один ролик с коэффициентом запаса. |
Конкретные значения параметров зависят от модели оборудования и конфигурации линии. Инженеры ООО «Цзянсу Хайе Машиностроение» готовы провести аудит существующей линии и предложить оптимизированные спецификации для новых или заменяемых роликов.
Часто задаваемые вопросы (FAQ)
1. Как определить, что корпус конвейерного ролика требует замены?
Основными признаками износа являются появление видимых трещин на поверхности, изменение геометрии (овальность), сильный шум или вибрация при вращении, а также следы перегрева на торцах. Регулярный визуальный осмотр и замер вибрации позволяют предотвратить аварийную остановку.
2. Можно ли использовать стандартные корпуса роликов в высокотемпературных печах?
Не рекомендуется. Стандартные материалы теряют прочность и начинают окисляться при температурах выше 400-500°C. Это приводит к быстрому разрушению корпуса и загрязнению продукции окалиной. Для печей необходимы специализированные жаропрочные сплавы.
3. Влияет ли способ литья на цену износостойкого корпуса конвейерного ролика?
Да, центробежное литье обычно дороже статического из-за более сложного технологического процесса. Однако оно обеспечивает лучшую структуру металла, что увеличивает ресурс работы в условиях высоких нагрузок. Выбор метода должен базироваться на расчете совокупной стоимости владения.
4. Какие документы предоставляет производитель?
ООО «Цзянсу Хайе Машиностроение» предоставляет полный пакет технической документации, включая сертификаты качества на материалы, протоколы испытаний, чертежи с указанием допусков и сертификат соответствия ISO 9001:2000. При необходимости возможны дополнительные испытания согласно требованиям заказчика.
5. Каковы сроки изготовления нестандартных роликов?
Сроки зависят от сложности конструкции и текущей загрузки производства. Благодаря гибкой производственной системе, компания способна оперативно выполнять единичные заказы. Точные сроки обсуждаются индивидуально после получения технического задания.
Заключение и рекомендации по закупкам
Выбор износостойкого корпуса конвейерного ролика — это инвестиция в стабильность производственного процесса. Экономия на начальной стоимости компонента часто оборачивается многократными затратами на ремонты, простои и брак продукции. Инженерный подход к выбору предполагает анализ всех рабочих факторов: температуры, нагрузки, среды и требований к точности.
Для промышленных предприятий, стремящихся оптимизировать свои затраты и повысить надежность оборудования, сотрудничество с производителем, обладающим глубокой экспертизой и полным циклом производства, является наиболее эффективной стратегией. ООО «Цзянсу Хайе Машиностроение» предлагает не просто поставку деталей, а комплексное техническое решение, подкрепленное двадцатилетним опытом работы на международных рынках металлургии и энергетики.
Мы рекомендуем при планировании закупок запрашивать не только коммерческое предложение, но и техническую консультацию для верификации соответствия предлагаемых материалов вашим конкретным условиям эксплуатации. Это позволит избежать ошибок при выборе и обеспечить долгосрочную бесперебойную работу вашего оборудования.
Для получения детальной технической спецификации, расчета стоимости и консультации инженеров перейдите по ссылке: износостойкие компоненты для конвейерных систем.